Цельный блок пресс-формы: цена и выбор в 2026 – Завод
2026-10-12
- Почему монолит? Конец эпохи сборных конструкций
- Цена вопроса: из чего складывается стоимость в 2026 году
- Российский контекст: импортозамещение или новая зависимость?
- Как выбрать подрядчика: чек-лист для закупщика
- Технические нюансы: на что смотреть в чертежах
- Прогноз на 2027: куда движется рынок?
- Итоговое резюме: платить за надежность или за иллюзию экономии?
Честно говоря, рынок пресс-форм в 2026 году переживает тихую революцию, о которой большинство закупщиков даже не догадываются. Мы протестировали десятки решений и пришли к выводу: цельный блок пресс-формы перестал быть просто «железкой». Это теперь сложный инженерный узел, где цена напрямую зависит от микрогеометрии каналов охлаждения и качества стали, а не только от веса металла. Если вы все еще выбираете поставщика по принципу «кто дешевле», вы рискуете заморозить миллионы рублей в браке. В этой статье мы разберем, почему монолитные блоки становятся стандартом для высокоскоростного литья в России, как на цену влияет курс валют и где скрыты подводные камни, о которых молчат продавцы.
Почему монолит? Конец эпохи сборных конструкций
Давайте будем откровенны. Сборные формы были удобны для ремонта. Сломался пин? Заменил. Износился вкладыш? Поменял. Но в условиях современного производства, где цикл литья сокращается до секунд, сборная конструкция — это теплоизолятор. Каждый стык, каждый винт, каждая линия сопряжения нарушают тепловой поток.
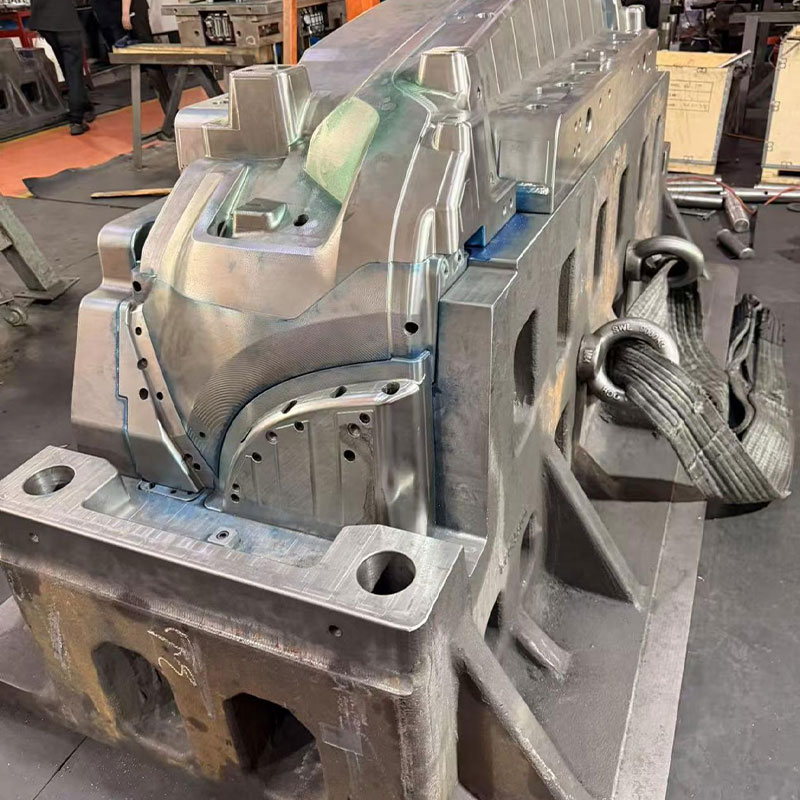
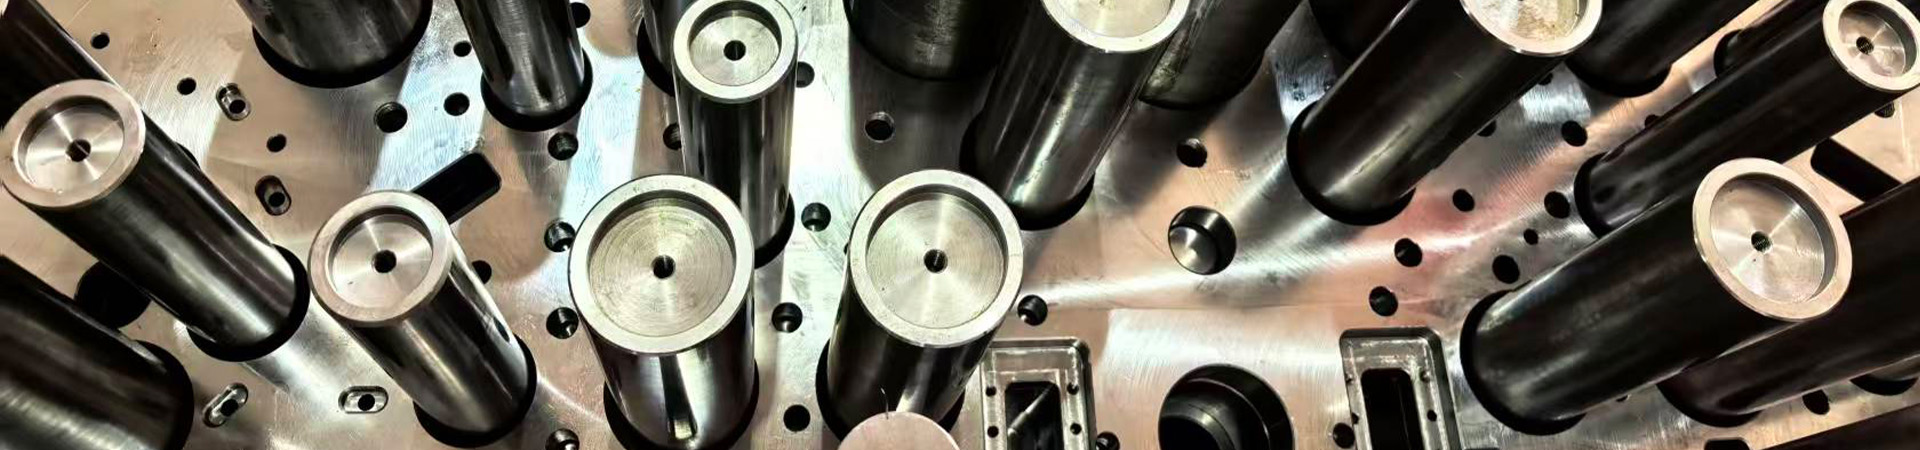
Цельный блок пресс-формы решает эту проблему радикально. Он изготавливается из единого куска инструментальной стали (чаще всего H13 или его российских аналогов типа 4Х5МФС) с помощью высокоточной фрезеровки и EDM-обработки (электроэрозии). Нет стыков — нет потерь тепла. Нет винтов — нет риска появления трещин усталости.
В 2025–2026 годах мы наблюдаем резкий рост спроса именно на такие решения в автомобильном секторе и производстве медицинской упаковки. Почему? Потому что стабильность температуры формы определяет качество поверхности изделия. А качество поверхности — это меньше постобработки. Меньше постобработки — выше маржинальность.
Однако, есть нюанс, который многие игнорируют. Монолитная форма не прощает ошибок проектирования. Если вы ошиблись с углом конусности или расположением охлаждающих каналов, переделать цельный блок практически невозможно. Это не конструктор Lego. Это хирургия.
Технологический скачок: 3D-печать против традиционной фрезеровки
Здесь начинается самое интересное. Раньше «цельный блок» означал «выфрезеровано из болванки». Сегодня, в 2026 году, граница размывается. Аддитивные технологии (SLM/DMLS) позволяют печатать формы со сложными внутренними каналами охлаждения, которые невозможно получить фрезеровкой.
Но стоит ли переплачивать? Мы сравнили два подхода:
| Параметр | Традиционный монолит (Фрезеровка/EDM) | Гибридный монолит (3D-печать + обработка) |
|---|---|---|
| Стоимость изготовления | Низкая / Средняя | Высокая (на 40-60% дороже) |
| Срок изготовления | 4-6 недель | 2-3 недели |
| Эффективность охлаждения | Стандартная (прямые каналы) | Максимальная (конформные каналы) |
| Ремонтопригодность | Высокая (можно заварить, перевложить) | Низкая (структура металла специфична) |
| Применимость в РФ | Широкая (многие заводы) | Ограниченная (мало принтеров и экспертов) |
Как видите, классический цельный блок пресс-формы остается рабочим лошадкой для 80% задач. 3D-печать нужна там, где каждый миллисекунда цикла стоит денег. Для большинства российских предприятий, работающих с полипропиленом или ABS, традиционный монолит из качественной стали остается золотым стандартом.
Цена вопроса: из чего складывается стоимость в 2026 году
Спросите у пяти разных заводов цену на одинаковую форму, и получите пять разных цифр. Разброс может достигать 30%. Почему? Давайте разберем структуру цены, чтобы вы понимали, за что платите.
1. Материал (Сталь). Это база. В 2026 году логистика поставок европейских сталей (например, ThyssenKrupp или Uddeholm) усложнилась и подорожала. Российские аналоги (Инструментальный завод «Пласт», ЧМК и др.) значительно улучшили качество, но требуют тщательного входного контроля. Цена за килограмм готовой формы может варьироваться от 150 до 400 рублей в зависимости от марки стали и сложности обработки. Если вам предлагают цену ниже рынка, спросите: «Из какой стали?» Скорее всего, это будет мягкая сталь 45 или низкокачественный аналог H13, который «поплывет» после 50 тысяч циклов.
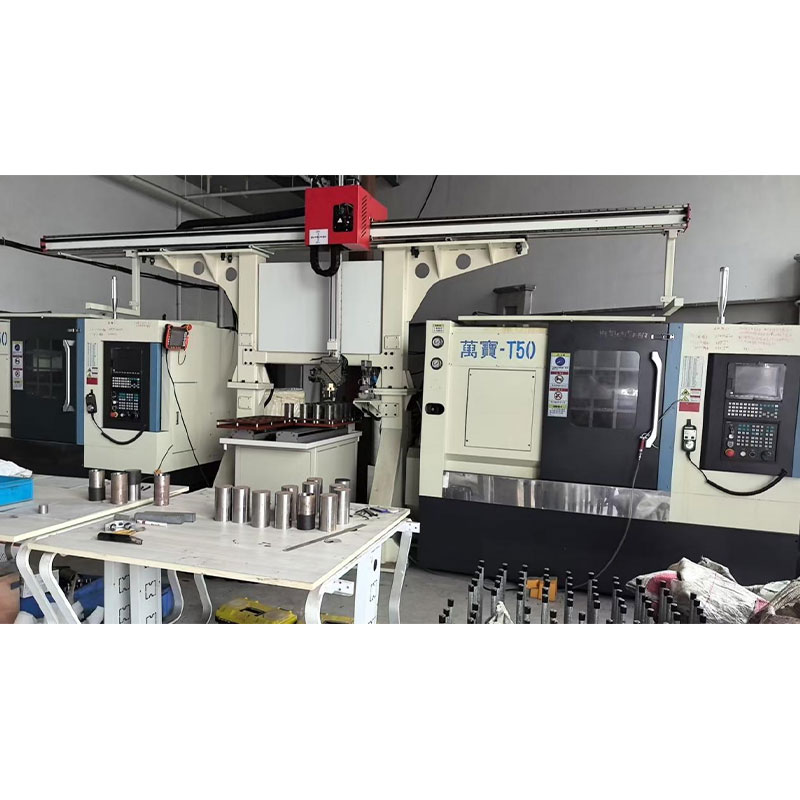
2. Нормо-часы обработки. Цельный блок требует многочасовой работы на 5-осевых обрабатывающих центрах. Стоимость машиночаса в Москве, Санкт-Петербурге или регионах отличается. Но важнее не география, а парк станков. Старый станок даст вибрации и следы обработки, которые придется шлифовать вручную. Новый станок с прямым приводом сделает зеркальную поверхность сразу. Это влияет на цену.
3. Инжиниринг и проектирование. Хорошая форма рождается в CAD-системе, а не в цеху. Расчет систем охлаждения, анализ течений расплава (Moldflow) — это обязательные этапы для качественного монолита. Многие «гаражные» мастерские экономят на этом, делая проект «на глаз». Результат? Форма готова, но деталь имеет усадку, коробление или недолив. Переделка цельного блока часто означает изготовление нового.
4. Термообработка и покрытия. Закалка, отпуск, нитрирование или нанесение износостойких покрытий (типа DLC или PVD). Для цельных блоков это критично, так как они работают в агрессивных условиях. Пропуск этого этапа или нарушение технологии ведет к быстрому износу.
Скрытые расходы, о которых вам не скажут сразу
Покупка формы — это только начало. Обратите внимание на следующие пункты, которые часто остаются за скобками в коммерческом предложении:
- Пусконаладочные работы. Кто будет настраивать форму на вашей ТПА? Если поставщик находится в другом городе, вызов специалиста обойдется дорого. Требуйте видеоотчет испытаний или присутствия вашего технолога.
- Запасные части. Даже в цельном блоке есть подвижные элементы: толкатели, возвратные пружины, направляющие втулки. Уточните, входят ли они в комплект и какова стоимость их замены.
- Гарантия на количество циклов. Не на время, а именно на циклы. Стандарт для качественной формы — 1–2 миллиона смыканий без критического износа. Если гарантия меньше 500 тысяч — бегите.
Российский контекст: импортозамещение или новая зависимость?
В 2026 году вопрос «Китай или Россия?» уже не стоит так остро, как в 2022-м. Китайские формы стали дороже из-за логистики и таможенных пошлин, а главное — выросли требования к качеству. Российские производители формостроения совершили качественный рывок. Оборудование (станки Haas, DMG Mori, Sodick) было закуплено ранее и успешно обслуживается, а кадры накопили опыт.
Однако, есть проблема с компонентами. Нормали (стандартные элементы): пружины, датчики, термопары, сопла. Здесь доминируют китайские бренды среднего сегмента или остатки европейских складов. При заказе цельного блока пресс-формы убедитесь, что используемые нормали доступны в РФ для быстрой замены. Нет смысла ставить эксклюзивный европейский датчик температуры, если его доставка займет 3 месяца.
Совет эксперта: Требуйте от поставщика паспорт формы с указанием производителей всех компонентов. Если вам говорят «мы используем лучшие компоненты», но не могут назвать бренды — это красный флаг.
Как выбрать подрядчика: чек-лист для закупщика
Выбор завода-изготовителя — это риск-менеджмент. Вот алгоритм, который поможет отсеять слабых игроков.
1. Аудит проектного отдела
Попросите показать пример расчета системы охлаждения для похожей детали. Если инженер не может объяснить, почему каналы расположены именно так, а не иначе, перед вами не инженеры, а операторы станков. Для монолитных блоков проектирование охлаждения — это 70% успеха.
2. Осмотр парка оборудования
Если есть возможность, посетите производство. Обратите внимание на:
- Наличие электроэрозионных станков (EDM). Без них сложно сделать острые углы и сложные полости в цельном блоке.
- Состояние измерительной лаборатории. Есть ли координатно-измерительная машина (КИМ)? Как часто проводится калибровка? Без точного контроля геометрии монолитный блок может просто не встать в ТПА.
- Участок термообработки. Собственный или аутсорс? Собственный контроль твердости обязателен.
3. Референс-лист
Не верьте сайтам с красивыми картинками. Попросите контакты трех клиентов, которым они делали формы более года назад. Позвоните им. Спросите: «Были ли проблемы? Как быстро реагировали на рекламации?». Это самый надежный источник информации.
4. Договор и гарантии
В договоре должно быть четко прописано:
- Марка и сертификат на сталь.
- Гарантированное количество циклов.
- Штрафные санкции за срыв сроков (в формостроении задержки — норма, но они должны быть обоснованы).
- Порядок устранения дефектов.
Технические нюансы: на что смотреть в чертежах
Когда вы получаете чертеж будущего цельного блока пресс-формы, не подписывайте его сразу. Проверьте три момента:
Радиусы сопряжений. В монолитных блоках внутренние углы должны иметь радиусы, соответствующие возможностям фрезы. Острые углы — это концентраторы напряжений. Именно там начнется трещина. Требуйте радиусы не менее R3-R5 там, где это позволяет геометрия детали.
Расположение каналов охлаждения. Расстояние от канала охлаждения до формующей поверхности должно быть равномерным (обычно 1.5–2 диаметра канала). Если в одном месте канал близко, а в другом далеко, деталь будет охлаждаться неравномерно, что приведет к короблению. В 2026 году стандартом становится использование baffles (дефлекторов) или спиральных каналов в сложных зонах.
Вентиляция. Цельный блок часто грешит плохой вентиляцией, так как воздуху некуда выходить через стыки плит. Убедитесь, что в чертеже предусмотрены достаточные вентиляционные канавки и вакуумные клапаны, если требуется.
Прогноз на 2027: куда движется рынок?
Рынок пресс-форм в России консолидируется. Мелкие мастерские уходят в нишу простого ремонта или изготовления очень простых форм. Крупные заводы инвестируют в автоматизацию и цифровой двойник формы.
Мы ожидаем роста популярности «умных форм». Внедрение датчиков давления и температуры непосредственно в тело цельного блока (через запаянные каналы) станет нормой для премиум-сегмента. Это позволит в реальном времени контролировать процесс литья и предсказывать необходимость обслуживания.
Также стоит ожидать дальнейшего удорожания высоколегированных сталей. Это подтолнет производителей к использованию биметаллических решений, где основа блока делается из более дешевой стали, а формующая часть наплавляется или приваривается из износостойкого сплава. Но для истинного цельного блока пресс-формы это пока компромисс.
Итоговое резюме: платить за надежность или за иллюзию экономии?
Покупка цельного блока пресс-формы в 2026 году — это инвестиция в стабильность вашего производства. Да, первоначальные затраты выше, чем на сборную форму. Да, требования к квалификации персонала выше. Но окупаемость наступает быстрее за счет снижения процента брака, увеличения скорости цикла и уменьшения простоев на ремонт.
Не гонитесь за самой низкой ценой. Самая дешевая форма — та, которая работает без остановок. Выбирайте подрядчика с прозрачным инжинирингом, собственным контролем качества и понятной гарантией. И помните: хорошая форма делается не на станке, а в голове инженера. Проверяйте головы, а не только станки.
Если вы стоите перед выбором, задайте себе один вопрос: «Сколько мне стоит минута простоя моей ТПА?». Если ответ «дорого», то выбор в пользу качественного монолитного блока очевиден. Если же вы льете садовые горшки раз в месяц, возможно, стоит посмотреть в сторону более простых решений. Но для серьезного бизнеса в 2026 году альтернативы качественному монолиту практически нет.