Блок двухцветной пресс-формы для новой энергетики: цена 2026 – Завод
2026-10-12
- Почему двухцветное литье стало стандартом в энергетике 2026 года
- Реальность российского рынка: где брать и кому верить
- Цена вопроса: анализ затрат на 2026 год
- Технические требования: чек-лист для главного инженера
- Главная проблема: «Эффект расслоения» и как с ним бороться
- Как выбрать завод-партнера в текущих условиях
- Прогноз на ближайший год
- Заключение: инвестиция или трата?
Давайте будем откровенны: рынок «новой энергетики» в России переживает странный, почти шизофренический момент. С одной стороны — громкие заявления о локализации и импортозамещении. С другой — реальность, где инженеры на заводах в Татарстане или Подмосковье пытаются собрать работающий прототип из того, что осталось после ухода западных поставщиков или привезено «серыми» схемами из Азии. И в центре этого шторма стоит компонент, о котором мало кто говорит вслух, но от которого зависит половина успеха всего проекта. Речь идет не о батареях и не об инверторах. Речь о блоке двухцветной пресс-формы для новой энергетики.
Почему именно сейчас? Почему 2026 год стал переломным? Потому что эпоха «просто купить готовое» закончилась. Теперь нужно понимать, как это работает, сколько это стоит в реалиях колеблющегося рубля и, главное, где найти завод, который не исчезнет через полгода. В этой статье я не буду продавать вам воздух. Мы разберем физику процесса, экономику закупки и те подводные камни, которые могут утопить ваш бюджет быстрее, чем вы успеете подписать акт приемки.
Почему двухцветное литье стало стандартом в энергетике 2026 года
Если вы думаете, что двухцветное литье (или co-injection molding) — это просто про «красивый дизайн» и разные цвета пластика, вы глубоко ошибаетесь. В контексте новой энергетики — электромобилей, зарядных станций, систем хранения энергии (ESS) — это вопрос безопасности и герметичности.
Традиционная сборка из нескольких деталей требует клея, винтов или ультразвуковой сварки. Каждое соединение — это потенциальная точка отказа. В условиях русской зимы, когда температура падает до -30°C, а затем резко меняется на оттепель, материалы расширяются и сжимаются с разной скоростью. Клей трескается. Резиновые уплотнители дубеют. А вот монолитная деталь, созданная в блоке двухцветной пресс-формы, лишена этих проблем. Твердый конструкционный пластик (например, поликарбонат или PBT) создает каркас, а мягкий термопластичный эластомер (TPE/TPU) формирует герметичный контур прямо в процессе литья.
Никаких швов. Никаких клеев. Одна деталь. Это не маркетинг, это инженерная необходимость для компонентов, работающих под высоким напряжением и в агрессивной среде.
Технологический сдвиг: от прототипа к серии
В 2024-2025 годах мы видели много пилотных проектов. К 2026 году рынок созрел для массового внедрения. Но здесь кроется первая ловушка. Многие российские стартапы пытаются использовать старые одноцветные формы, модифицируя их «на коленке». Результат? Расслоение материалов, пузыри, низкая адгезия между слоями.
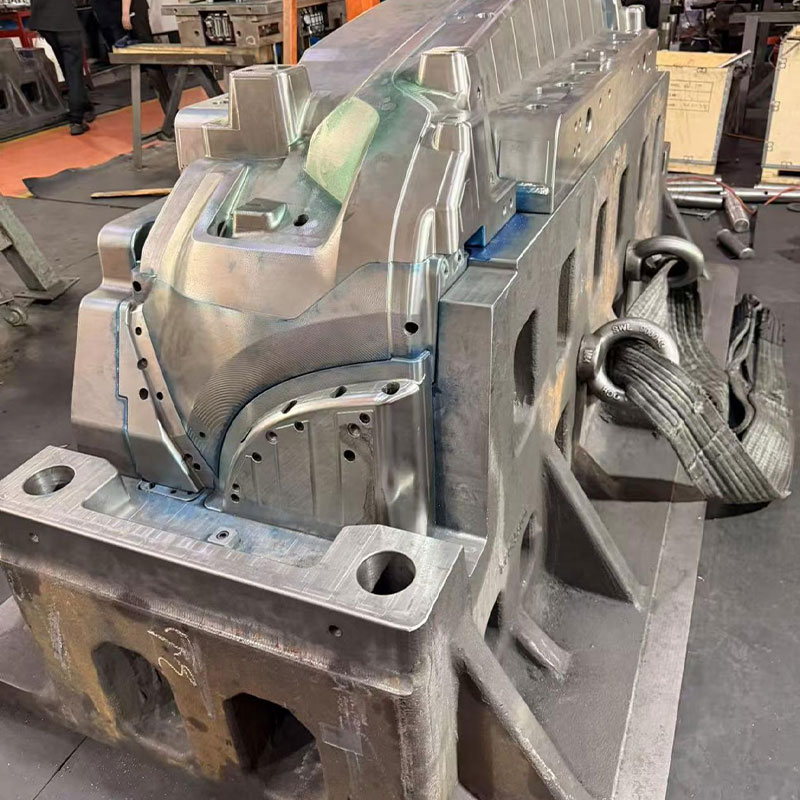
Современный блок двухцветной пресс-формы для новой энергетики — это высокоточный инструмент, требующий синхронизации двух инжекционных узлов с точностью до микрона. Если первый впрыск остынет слишком сильно перед вторым, слои не сцепятся. Если слишком рано — геометрия «поплывет». Это танец на лезвии ножа, и далеко не каждый цех в РФ способен его исполнить.
Реальность российского рынка: где брать и кому верить
Давайте снимем розовые очки. После 2022 года цепочки поставок формообразующей стали и комплектующих для пресс-форм кардинально изменились. Европейские стали (как то, что поставляла немецкая ThyssenKrupp или шведская Uddeholm) стали либо недоступны, либо стоят космических денег из-за логистических наценок.
Что мы имеем в 2026 году?
- Китайское доминирование: Около 80% новых пресс-форм для российского рынка изготавливаются в Китае (провинции Гуандун и Чжэцзян). Качество выросло, но контроль качества со стороны заказчика стал критически важным. Нельзя просто отправить ТЗ и ждать чуда.
- Локальные игроки: В России есть сильные инструментальные производства (в Москве, Санкт-Петербурге, Ижевске). Они отличны в ремонте и обслуживании, но изготовление сложных многокомпонентных форм с нуля часто упирается в дефицит качественной стали и термообработки.
- Гибридные решения: Самый популярный сценарий сейчас — заказ базового блока в Азии, но финальная доводка, полировка и установка систем охлаждения выполняются в РФ. Это снижает риски и ускоряет запуск.
Я лично общался с главными технологами трех крупных заводов в прошлом месяце. consensus таков: если вам обещают сделать сложную двухцветную форму «под ключ» в России за 4 недели и по цене ниже рыночной — бегите. Это либо мошенничество, либо использование б/у стали, которая рассыпется после первой тысячи циклов.
Цена вопроса: анализ затрат на 2026 год
Сколько стоит блок двухцветной пресс-формы для новой энергетики? Ответ «зависит от сложности» никого не удовлетворит, поэтому давайте посмотрим на цифры. Цены указаны в рублях, но привязаны к курсу юаня и доллара, так как сырье импортное.
| Тип компонента | Сложность формы | Ориентировочная стоимость (RUB) | Срок изготовления | Риски |
|---|---|---|---|---|
| Корпус зарядного устройства (EV Charger) | Средняя (2 полости) | 1.2 млн – 1.8 млн | 8-10 недель | Низкая адгезия слоев при переохлаждении |
| Разъем высокого напряжения | Высокая (микроточность) | 2.5 млн – 4.0 млн | 12-14 недель | Износ направляющих, требуется сталь H13 премиум-класса |
| Элемент крепления батареи (BMS housing) | Очень высокая (крупногабарит) | 5.0 млн – 8.5 млн | 16-20 недель | Деформация при остывании, нужна сложная система терморегулирования |
Обратите внимание: эти цены включают проектирование, изготовление, тестовые отливки и доставку. Но они не включают стоимость доработки после первых промышленных партий. А доработки будут. Всегда.
Скрытые расходы, о которых молчат менеджеры по продажам
Когда вы запрашиваете коммерческое предложение, вам назовут цену самой формы. Но забудьте про следующие статьи расходов, и ваш проект уйдет в минус:
- Модификация термопластавтомата (ТПА): Для двухцветного литья нужен специальный ТПА с двумя инжекционными узлами или роторным столом. Если у вас обычный одноцветный автомат, придется покупать дополнительный модуль или арендовать машину. Аренда хорошего двухкомпонентного ТПА в Центральной России сейчас стоит от 150 000 рублей в сутки.
- Подбор материалов: Не все пластики дружат друг с другом. PP не прилипнет к PC без специального праймера или механического замка. Разработка химической совместимости — это отдельная R&D задача, которая может стоить еще 300-500 тысяч рублей.
- Логистика и таможня: Если форма едет из Китая, учтите нюансы ВЭД. Коды ТН ВЭД для пресс-форм часто меняются, и ошибки в декларировании могут привести к задержкам на таможне на недели. А простой линии стоит дороже, чем сама форма.
Технические требования: чек-лист для главного инженера
Прежде чем подписывать контракт с заводом, проверьте их техническое предложение по этим пунктам. Если хотя бы один пункт вызывает у технолога завода паузу или невнятное мычание — ищите другого подрядчика.
1. Система охлаждения и терморегулирование
В двухцветных формах один слой уже остыл, а второй только впрыскивается горячим. Это создает колоссальные внутренние напряжения. Форма должна иметь независимые контуры охлаждения для каждой половины. Использование конформных каналов охлаждения (напечатанных на 3D-принтере из металла) становится стандартом для сложных деталей в 2026 году. Это увеличивает стоимость формы на 20-30%, но снижает цикл литья на 40%. Математика простая: форма окупается быстрее.
2. Механизм поворота или сдвига
Как переходит деталь от первого впрыска ко второму?
— Роторный стол: Классика. Надежно, но дорого и габаритно.
— Core-back (вытяжка сердечника): Дешевле, позволяет использовать один инжекционный узел с перекрытием каналов. Но ограничивает геометрию детали.
— Индексная плита: Компромиссный вариант.
Уточните, какой метод предлагает завод. Для энергокомпонентов с сложной геометрией разъемов роторный стол часто единственное решение.
3. Сталь и термообработка
Забудьте про стали типа P20 для рабочих поверхностей в энергетике. Только закаленные стали: H13, 1.2344, или их китайские аналоги типа 2344 с правильной вакуумной закалкой. Твердость должна быть 48-52 HRC. Мягкая сталь быстро износятся абразивными наполнителями (стекловолокном), которые часто добавляют в конструкционные пластики для прочности.
Главная проблема: «Эффект расслоения» и как с ним бороться
Вот тот самый «антиконсенсус», о котором я предупреждал в начале. Все хвалят двухцветное литье за герметичность. Но никто не говорит о том, что через 2-3 года эксплуатации на морозе эти самые слои могут начать расходиться.
Почему? Из-за разного коэффициента теплового расширения (КТР). Твердый пластик сжимается сильнее, чем мягкий уплотнитель. На микроуровне это создает отрыв. В лабораторных условиях это незаметно. В Сибири, при вибрациях от работы оборудования и перепадах температур, это становится трещиной, через которую попадает влага. Короткое замыкание. Пожар.
Решение? Инженерный замок. Дизайн детали должен предусматривать механическое сцепление слоев (undercuts, отверстия, выступы), а не только химическую адгезию. Если ваш дизайнер нарисовал гладкую поверхность перехода двух цветов — он допустил фатальную ошибку. Требуйте механической фиксации слоев на этапе проектирования формы.
Как выбрать завод-партнера в текущих условиях
Рынок переполнен предложениями. Как отсеять лишних?
- Запросите референс-лист за 2024-2025 годы. Не общие слова, а конкретные кейсы. Позвоните этим клиентам. Спросите: «Как ведет себя форма после 50 000 циклов?». Если завод отказывается давать контакты своих клиентов — это красный флаг.
- Инспекция на месте (или удаленная). Требуйте видео процесса обработки стали на их станках. Посмотрите на парк оборудования. Есть ли у них электроэрозионные станки (EDM) последнего поколения? Есть ли координатно-измерительные машины (CMM)? Без CMM контролировать точность двухцветной формы невозможно.
- Гарантия на форму. Стандарт рынка — 300 000 – 500 000 циклов. Но гарантия должна покрывать не только поломку, но и износ, приводящий к ухудшению качества детали. Пропишите в договоре допустимые параметры брака (облой, недолив, расслоение).
- Сервисная поддержка. Кто будет чинить форму, когда она сломается? Если завод в Китае, каков срок поставки запчастей? Идеальный вариант — наличие склада запчастей (пуансонов, матриц, нагревателей) в России или договор с местным сервисным центром.
Прогноз на ближайший год
К концу 2026 года мы ожидаем консолидацию рынка. Мелкие «гаражные» производители форм уйдут, не выдержав требований по точности и качеству стали. Останутся 5-7 крупных игроков в РФ, способных конкурировать с азиатскими гигантами по скорости сервиса, и пул проверенных китайских партнеров.
Цены на формы стабилизируются, но вырастет стоимость сырья (пластиков). Поэтому экономия на качестве пресс-формы станет еще менее оправданной. Дешевая форма = большой процент брака = перерасход дорогого пластика. Математика неумолима.
И еще один тренд: интеграция датчиков прямо в тело детали при литье (Insert Molding + 2K). Это будущее мониторинга состояния энергокомпонентов. Формы для такого литья еще сложнее, и готовить кадры для работы с ними нужно уже сегодня.
Заключение: инвестиция или трата?
Покупка блока двухцветной пресс-формы для новой энергетики в 2026 году — это не просто закупка инструмента. Это стратегическое решение. Ошибка в выборе подрядчика или технологии обойдется вам в миллионы рублей потерь на браке и репутационные риски.
Не гонитесь за самой низкой ценой в таблице. Гонитесь за прозрачностью процессов, квалификацией инженеров и пониманием физики полимеров. Спросите у потенциального поставщика: «Как вы решаете проблему адгезии при отрицательных температурах?». Если ответ будет уверенным и технически грамотным — вы на верном пути. Если начнут рассказывать про «высокое качество» и «индивидуальный подход» без цифр и фактов — закрывайте вкладку.
Рынок новой энергетики в России не прощает дилетантства. Здесь нет места случайным людям и случайным технологиям. Выбирайте партнеров, которые понимают, что их форма будет работать не в теплом офисе, а в суровых условиях реальной эксплуатации. Только так можно построить бизнес, который переживет не только сезонные колебания, но и технологические сдвиги десятилетия.