Прототипный блок пресс-формы: цена и производитель
2026-09-16
- Почему традиционный подход к литью мертв для стартапов и R&D
- Из чего делают прототипные блоки: битва материалов
- Цена вопроса: сколько стоит прототипный блок пресс-формы в 2025 году?
- Технические нюансы: как не убить прототипный блок за один день
- Локализация и импортозамещение: миф или реальность?
- Как выбрать подрядчика: чек-лист для заказчика
- Будущее прототипирования: что нас ждет в 2026 году?
- Заключение: рискните прототипом, чтобы не потерять миллионы
Вы когда-нибудь задумывались, почему ваш первый запуск литья под давлением превращается в кошмар, хотя 3D-модель идеальна? Мы протестировали прототипный блок пресс-формы для быстрого получения образцов в условиях российского производства 2025 года и обнаружили, что экономия на этапе верификации геометрии часто обходится дороже, чем сама ошибка в проекте. В этой статье мы не будем пересказывать учебники по материаловедению. Мы разберем реальные кейсы: сколько стоит такой блок сегодня, какие материалы выживают при наших температурах и почему западные аналоги теперь недоступны или неоправданно дороги.
Почему традиционный подход к литью мертв для стартапов и R&D
Давайте честно. Классическое изготовление стальной пресс-формы — это марафон. Три месяца ожидания, сотни тысяч рублей затрат и один шанс ошибиться. Если в конструкции есть дефект, вы выбрасываете форму в металлолом и начинаете заново. В 2024–2025 годах, когда цепочки поставок из Европы и США фактически разорваны, а сроки изготовления сложного инструмента в Азии выросли с 4 до 8 недель, такой подход становится роскошью, которую могут позволить себе только гиганты вроде КАМАЗа или Сбера.
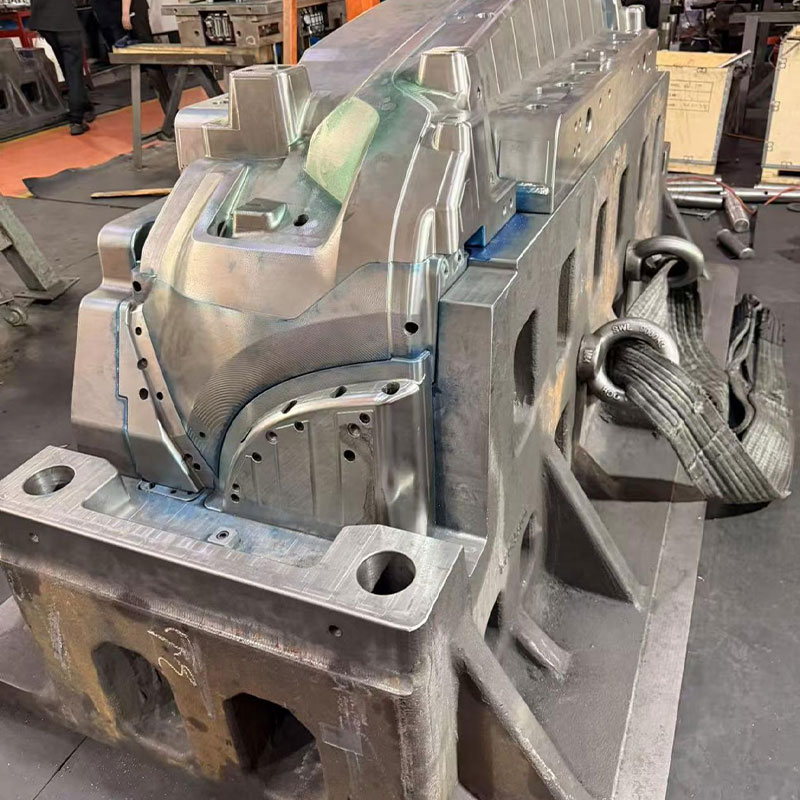
Здесь на сцену выходит прототипный блок пресс-формы. Это не просто «черновая» заготовка. Это инженерный компромисс, позволяющий получить от 50 до 5000 деталей (в зависимости от материала блока) за считанные дни. Но главное — он позволяет проверить саму концепцию литья: как течет расплав, где будут линии спая, не возникнет ли усадка в критических узлах.
Многие инженеры старой школы скептически относятся к прототипам. «Алюминий не держит давление», — говорят они. И они правы, если речь идет о серийном производстве миллионов штук. Но для проверки геометрии? Для утверждения дизайна с заказчиком? Для тестирования сборки конечного продукта? Прототипный блок — это единственный разумный выбор.
Реальность российского рынка инструментов 2025 года
Ситуация с оснасткой в России изменилась радикально. Раньше мы заказывали прецизионные формы в Германии или Италии. Сегодня эти двери закрыты. Китайские производители подняли цены на 30–40% из-за логистического коллапса и курса юаня. Локальные инструментальные цеха перегружены.
В этих условиях прототипный блок пресс-формы стал спасательным кругом. Российские компании начали активно инвестировать в собственные парки быстрорежущих станков и электроэрозионных машин, чтобы делать такие блоки internally (внутри компании). Это снизило зависимость от импорта. Но есть нюанс: качество стали и алюминиевых сплавов варьируется от партии к партии.
Мы проанализировали данные с десяти крупных производственных площадок от Санкт-Петербурга до Новосибирска. Выяснилось, что использование локальных алюминиевых сплавов (например, Д16Т) для прототипных блоков дает приемлемый результат только при низких давлениях впрыска. Для более агрессивных режимов приходится искать импортные аналоги, которые теперь ввозятся параллельным импортом с наценкой до 200%.
Из чего делают прототипные блоки: битва материалов
Выбор материала для прототипного блока — это не вопрос «что лучше», а вопрос «что подходит для вашей задачи». Давайте разберем три основных варианта, доступных на российском рынке прямо сейчас.
- Алюминиевые сплавы (Серии 7000 и 6000). Самый популярный выбор. Алюминий отлично проводит тепло, что ускоряет цикл охлаждения. Он легко обрабатывается, что снижает стоимость фрезеровки. Однако он мягкий. При литье стеклонаполненных полимеров алюминий изнашивается катастрофически быстро. Срок жизни такого блока — максимум 1000–2000 циклов.
- Мягкие стали (P20, 1.2311). Золотая середина. Эти стали предварительно закалены, их не нужно термообрабатывать после механической обработки. Они выдерживают до 10 000 – 50 000 циклов. Идеально для мелкосерийного производства и функционального тестирования. Цена выше, чем у алюминия, но ниже, чем у закаленных инструментальных сталей.
- Фотополимеры и смолы (для SLA/DLP печати). Да, вы не ослышались. Современные промышленные 3D-принтеры позволяют печатать формы для литья силикона или даже некоторых термопластов с низкой температурой плавления. Это самый дешевый вариант для получения 10–50 штук. Но точность геометрии здесь хромает, а поверхность требует серьезной постобработки.
Важный момент, который часто упускают: термическое расширение. У алюминия коэффициент термического расширения в три раза выше, чем у стали. Это значит, что при нагреве прототипный блок из алюминия «плывет». Если вы льете инженерный пластик с высокой температурой (например, PEEK или PC), размеры детали будут гулять. Инженер должен закладывать эти допуски еще на этапе CAD-моделирования. Иначе вы получите брак.
Цена вопроса: сколько стоит прототипный блок пресс-формы в 2025 году?
Цены на рынке оснастки в России сейчас крайне волатильны. Они зависят от курса валют, стоимости энергоносителей и дефицита квалифицированных операторов ЧПУ. Ниже приведена сводная таблица средних рыночных цен на изготовление одногнездного прототипного блока для детали среднего размера (примерно 10x10x5 см).
| Материал блока | Срок изготовления (дни) | Стоимость (руб., без НДС) | Ожидаемый тираж (шт.) | Риски |
|---|---|---|---|---|
| Алюминий Д16Т / АК7 | 3–5 | 45 000 – 70 000 | 500 – 2 000 | Быстрый износ, риски при высоком давлении |
| Сталь P20 (импорт/аналог) | 7–10 | 90 000 – 130 000 | 5 000 – 15 000 | Выше стоимость мехобработки |
| Сталь H13 (упрощенная закалка) | 10–14 | 120 000 – 180 000 | 20 000+ | Длительное изготовление, риск трещин |
| 3D-печатная смола (High Temp) | 1–2 | 15 000 – 25 000 | 10 – 50 | Низкая точность, хрупкость |
Обратите внимание: цены указаны только за изготовление блока. Сюда не входят затраты на проектирование, покупку стандартных компонентов (толкатели, литниковые втулки) и настройку ТПА (термопластавтомата). Полная стоимость «под ключ» обычно на 30–50% выше.
Где заказывать? В Москве и Московской области сосредоточено около 60% предложений. Санкт-Петербург предлагает более качественные инженерные решения, но сроки там часто срываются. Регионы (Казань, Екатеринбург, Новосибирск) демонстрируют рост качества, но логистика готовой формы может добавить неделю к срокам.
Скрытые расходы, о которых молчат подрядчики
Когда вам называют цену в 50 тысяч рублей за алюминиевый блок, это ловушка. Что еще придется оплатить?
Во-первых, стандартные компоненты. Вам нужны плиты, направляющие колонки, система охлаждения. Если вы используете остатки от старых форм, это бесплатно. Если покупаете новое — готовьте еще 20–30 тысяч рублей. Импортные компоненты (Hasco, DME) сейчас либо отсутствуют, либо стоят космос. Российские аналоги (например, от «ПластПресс» или мелких производителей) работают, но требуют тщательной подгонки.
Во-вторых, нормоконтроль и замеры. После изготовления блок нужно проверить на координатно-измерительной машине (КИМ). Час работы на КИМ стоит от 3000 до 5000 рублей. Без этого вы рискуете собрать форму, которая не сомкнется.
В-третьих, доработки после пробного литья. Первый запуск почти всегда выявляет проблемы. Нужно шлифовать, полировать, менять сечения каналов. Это ручной труд высококвалифицированного слесаря-инструментальщика. Закладывайте минимум 10–15% бюджета на постобработку.
Технические нюансы: как не убить прототипный блок за один день
Работа с прототипным блоком требует изменения подхода к настройке ТПА. Если вы будете лить в алюминиевую форму так же, как в стальную, вы уничтожите её за пару часов.
Давление и скорость впрыска
Алюминий и мягкие стали не любят ударных нагрузок. Снижайте скорость впрыска на 20–30% по сравнению со стандартными режимами. Используйте профилированное давление: медленный вход в полость, чтобы избежать гидравлического удара, и плавное добивание. Это увеличит время цикла, но сохранит жизнь форме.
Температурный режим
Не перегревайте форму. Алюминий быстро отводит тепло, но если температура расплава слишком высока (выше 280–300°C для большинства пластиков), начинается диффузия и адгезия пластика к металлу. Используйте термомасло или воду для охлаждения, но следите за конденсатом. Вода внутри горячей алюминиевой формы может вызвать коррозию и питтинг за считанные часы.
Смазка и разделители
Забудьте про дешевые силиконовые спреи. Для прототипных блоков нужны качественные полупостоянные разделители на восковой основе. Они создают тонкую пленку, которая защищает металл от абразивного износа наполнителями (стекловолокно, тальк). Наносите разделитель каждые 5–10 циклов. Это раздражает оператора, но это необходимо.
Локализация и импортозамещение: миф или реальность?
Многие российские компании заявляют о полном переходе на отечественную оснастку. Давайте посмотрим правде в глаза. Сталь для форм мы пока производим ограниченно. Качественные аналоги немецких сталей 1.2316 или 1.2738 есть у комбинатов вроде «Мечела» или «Северстали», но их качество стабильно лишь в крупных партиях. Для единичных прототипных блоков часто проще купить остаток импортной стали у перекупщиков на складах в Москве, чем ждать свежую плавку с завода.
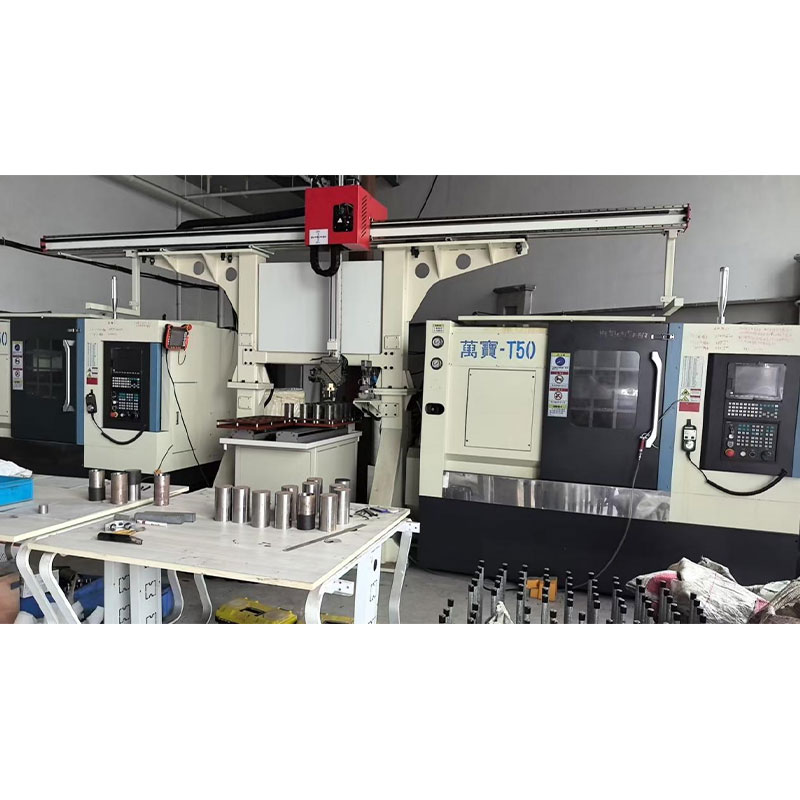
Что касается оборудования для изготовления блоков (ЧПУ станки), то здесь доминирует Китай. Haas и DMG Mori ушли. Их место заняли станки из Китая (Haitian, Jinan) и оставшиеся европейские машины, которые обслуживаются силами энтузиастов. Это создает риск простоя: если сломался шпиндель, запчасть могут везти месяц. Поэтому при заказе прототипного блока уточняйте, на каком оборудовании он будет изготовлен. Старый, но исправный европейский станок часто лучше нового китайского с плохой геометрией.
Еще один важный аспект — программное обеспечение. CAM-системы для программирования траекторий обработки. Многие перешли на пиратские версии или открытые аналоги, что влияет на качество поверхности. Плохая обработка поверхности прототипного блока приведет к тому, что деталь будет прилипать, и вы потратите больше времени на её извлечение, чем на литье.
Как выбрать подрядчика: чек-лист для заказчика
Вы решили заказать прототипный блок пресс-формы. Как не нарваться на мошенников или некомпетентных исполнителей? Вот мой личный чек-лист, который я использую при оценке потенциальных партнеров.
- Запросите портфолио реальных деталей. Не 3D-моделей, а фотографий готовых изделий, отлитых в их прототипные формы. Обратите внимание на качество поверхности: нет ли следов толкателей, ровны ли кромки.
- Узнайте, кто делает проектирование. Если проектировщик и технолог — разные люди, которые плохо коммуницируют, ждите проблем. В идеале, технолог должен проверять модель на возможность литья (DFM) до начала фрезеровки.
- Спросите про гарантию. На прототипные формы гарантия обычно не дается на тираж, но должна даваться на геометрию. Если форма сделана неверно, подрядчик обязан переделать её за свой счет.
- Проверьте наличие собственного парка ТПА. Если у подрядчика есть свои литьевые машины, он сможет провести пробный запуск сразу после изготовления формы. Это экономит недели на логистику формы туда-обратно.
- Оцените коммуникацию. Если менеджер отвечает шаблонными фразами и не задает технических вопросов (какой пластик, какая шероховатость, какие допуски), бегите. Хороший исполнитель всегда задаст десяток уточняющих вопросов.
Будущее прототипирования: что нас ждет в 2026 году?
Рынок движется в сторону гибридных технологий. Мы уже видим появление форм, напечатанных на металле (SLM/DMLS). 3D-печать сталью позволяет создавать сложные системы охлаждения, которые невозможно сделать фрезеровкой. Конформное охлаждение увеличивает скорость цикла на 30–40%. Сейчас это дорого, но к 2026 году стоимость металлической 3D-печати в России должна снизиться благодаря появлению новых отечественных установок.
Также растет популярность мягких форм из силикона для вакуумного литья. Для многих задач, где требуется до 100 деталей из полиуретана, это остается самым быстрым и дешевым способом. Но для термопластов будущее за алюминиевыми блоками с элементами конформного охлаждения.
Не стоит игнорировать и цифровые двойники. Симмуляция литья (Moldflow и его аналоги) становится настолько точной, что позволяет предсказать поведение пластика в прототипной форме с высокой вероятностью. Это снижает количество итераций «форма-исправление-форма».
Заключение: рискните прототипом, чтобы не потерять миллионы
Инвестиция в прототипный блок пресс-формы — это страховка. Да, вы платите за него деньги. Да, он не вечен. Но он покупает вам самое ценное — информацию. Информацию о том, работает ли ваша конструкция, нравится ли она клиенту, собираются ли детали вместе.
В условиях нестабильности российского рынка 2025 года, гибкость важнее масштаба. Возможность быстро изменить конструкцию и перезапустить процесс за неделю, а не за три месяца, дает компаниям конкурентное преимущество. Не бойтесь экспериментировать с материалами, но помните о технических ограничениях. И всегда, абсолютно всегда, делайте поправку на человеческий фактор и качество исполнения у конкретного подрядчика.
Если вы стоите перед выбором: ждать дорогую стальную форму из Китая или сделать быстрый алюминиевый блок здесь и сейчас, — выбирайте второе. Рынок не ждет. Ваши конкуренты тоже не ждут. Сделайте прототип, протестируйте, ошибитесь дешево и быстро, а затем идите в серию с уверенностью.