Блок пресс-формы для глубоких полостей: цена и завод – 2026
2026-09-16
- Почему стандартные решения ломаются в 2026 году
- Цена вопроса: реалии рынка РФ в 2026 году
- Как выбрать завод: критерии отбора в новых условиях
- Технические нюансы: на что смотреть в спецификации
- Альтернативы и будущее технологии
- Практический совет: как защитить свои инвестиции
- Заключение: баланс между риском и выгодой
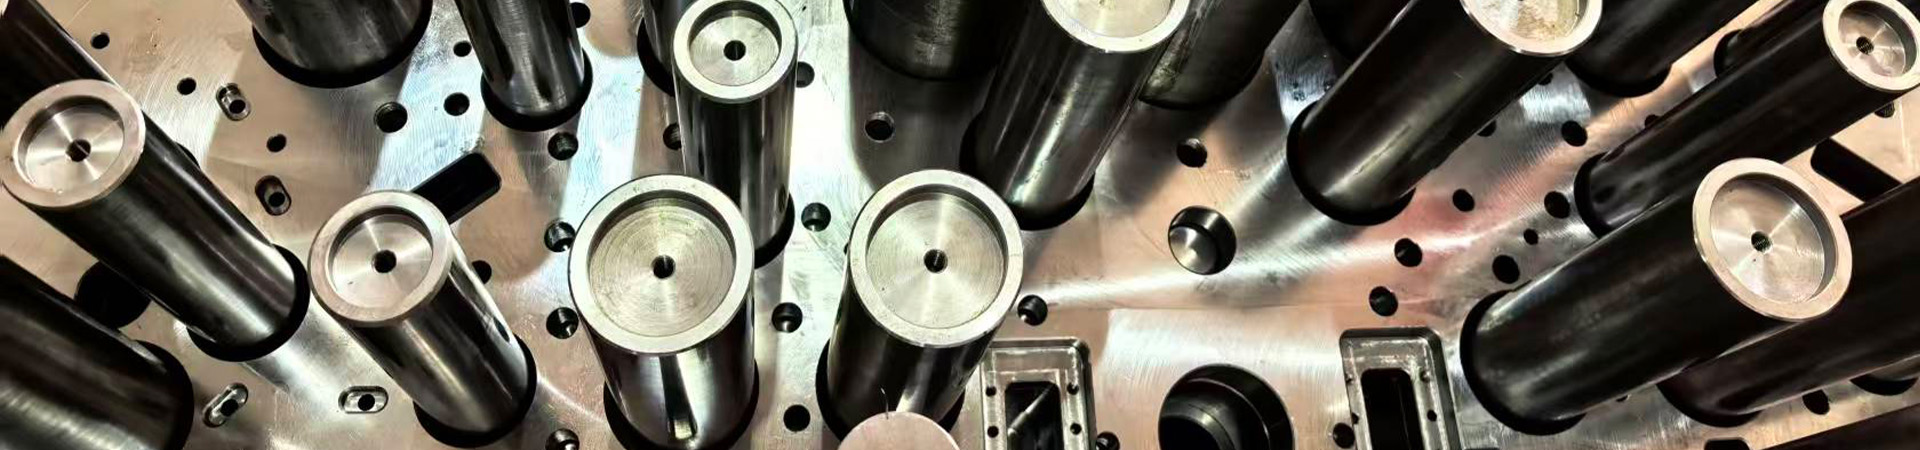
Если вы ищете надежный блок пресс-формы для глубоких полостей, цена и завод в 2026 году станут решающими факторами, определяющими не просто стоимость инструмента, а саму жизнеспособность вашего производства. Рынок изменился. То, что работало пять лет назад, сегодня ведет к браку и простоям. Мы проанализировали десятки предложений от производителей в России, Китае и Турции, чтобы понять: где скрывается реальная экономия, а где — мина замедленного действия.
Почему стандартные решения ломаются в 2026 году
Давайте будем честны. Глубокая вытяжка — это всегда боль. Чем глубже полость, тем выше риск образования складок, разрывов или неравномерной толщины стенки. В 2024–2025 годах многие российские предприятия попытались заменить европейские штампы на азиатские аналоги. Результат? Смешанный.
Проблема не в том, что китайские заводы делают плохо. Проблема в том, что они часто не учитывают специфику российского сырья. Наша сталь имеет другие допуски по твердости и пластичности, чем та, на которую калибровались исходные чертежи. Блок пресс-формы для глубоких полостей, спроектированный под “идеальный” европейский лист, в условиях реального цеха в Челябинске или Нижнем Новгороде может вести себя непредсказуемо.
Я видел случаи, когда экономия в 30% на этапе закупки оборачивалась потерей 200% бюджета на ремонте и переналадке в течение первого квартала эксплуатации. Это не теория. Это статистика, с которой я сталкиваюсь еженедельно.
Физика процесса: что происходит внутри матрицы
При глубокой вытяжке металл испытывает колоссальные напряжения. Если блок пресс-формы не имеет идеальной геометрии направляющих и правильного распределения прижимного усилия, материал начинает “течь” неравномерно. В 2026 году ключевым трендом стало использование адаптивных систем прижима, интегрированных непосредственно в блок.
Раньше мы relied on внешние гидроцилиндры. Теперь современные блоки для глубоких полостей оснащаются встроенными датчиками давления и микроканалами охлаждения. Это позволяет контролировать температуру зоны деформации в реальном времени. Перегрев — главный враг глубокой вытяжки. Он меняет структуру металла, делая его хрупким.
Вы можете спросить: “Зачем мне эти навороты?”. Ответ прост: скорость. Современное производство требует циклов, которые на 15–20% быстрее, чем три года назад. Без активного теплоотвода и точного позиционирования блока вы просто не сможете держать этот темп без брака.
Цена вопроса: реалии рынка РФ в 2026 году
Стоимость блока пресс-формы для глубоких полостей варьируется wildly. И дело не только в размерах. Давайте разберем, из чего складывается цена, чтобы вы могли адекватно оценивать коммерческие предложения.
| Категория оборудования | Диапазон цен (руб.) | Срок изготовления | Риски |
|---|---|---|---|
| Бюджетный сегмент (Китай/Турция) | 800 000 – 1 500 000 | 4–6 недель | Нестабильное качество стали, сложности с гарантийным обслуживанием |
| Средний сегмент (Россия/СНГ) | 1 800 000 – 3 500 000 | 6–8 недель | Зависимость от импортных комплектующих (подшипники, сенсоры) |
| Премиум сегмент (Локализация EU-технологий) | 4 000 000 – 7 000 000+ | 8–12 недель | Высокий порог входа, но минимальный простой |
Обратите внимание на столбец “Риски”. В 2026 году логистика стабилизировалась, но сроки поставки специфических сталей (например, инструментальных сталей марки H13 или аналогов) все еще могут затягиваться. Российские заводы научились работать с альтернативными поставщиками, но это требует дополнительной термической обработки и контроля, что влияет на итоговую цену.
Если вам предлагают блок пресс-формы для глубоких полостей по цене ниже 700 тысяч рублей для сложной детали — бегите. Скорее всего, используется низкокачественный заменитель стали, который покроется трещинами после первой тысячи циклов. Экономия на материале блока — это самоубийство для рентабельности.
Скрытые расходы, о которых молчат менеджеры
Цена самого блока — это лишь верхушка айсберга. Что часто забывают включить в смету?
- Доставка и такелаж. Блоки для глубокой вытяжки тяжелые. Доставка из провинции в Москву или Санкт-Петербург может стоить десятки тысяч рублей, особенно если требуется спецтранспорт.
- Первая наладка. Шеф-монтаж и пусконаладочные работы. Многие заводы включают это в стоимость, другие выставляют отдельный счет. Уточняйте заранее.
- Запасные части. Пунсоны и матрицы изнашиваются. Сколько стоит комплект запасных элементов? Часто наценка на них составляет 200–300%.
Я рекомендую всегда запрашивать полную стоимость владения (TCO) на первые 12 месяцев. Это даст вам гораздо более четкую картину, чем просто прайс-лист на изделие.
Как выбрать завод: критерии отбора в новых условиях
Выбор подрядчика в 2026 году — это не поиск самого известного бренда. Это поиск партнера, который сможет обеспечить технологическую поддержку. Санкции и уход западных вендоров оставили нишу, которую заполняют местные игроки. Но кто из них действительно хорош?
Вот мой чек-лист для проверки потенциального производителя блоков пресс-форм:
1. Наличие собственного парка металлообработки
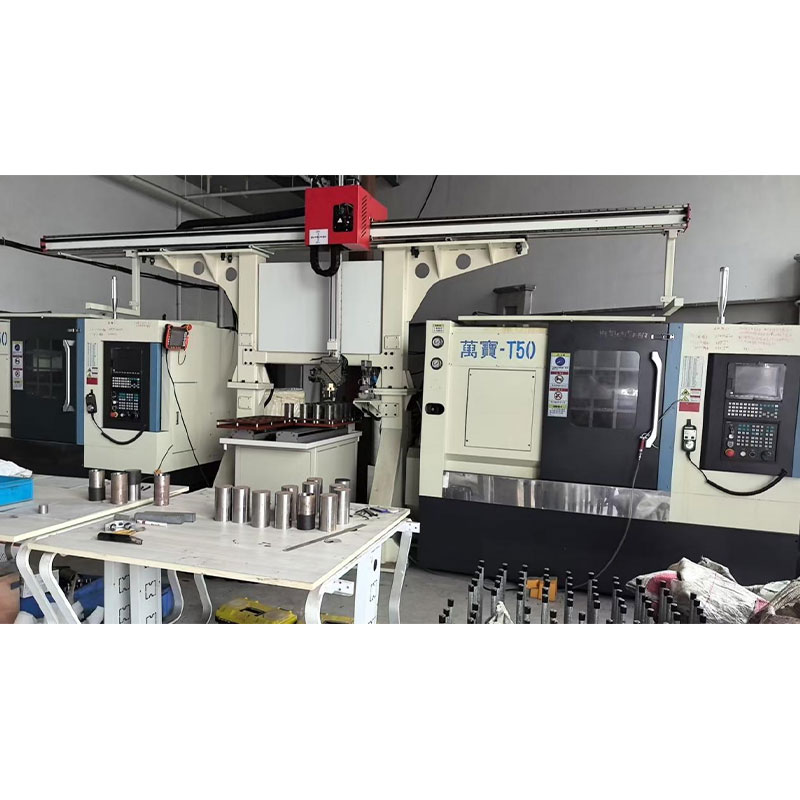
Если завод заказывает обработку деталей на стороне, вы теряете контроль над сроками и качеством. Ищите предприятия, которые имеют в парке хотя бы 3–4 современных обрабатывающих центра с ЧПУ (желательно не старше 5–7 лет). Важно наличие электроэрозионных станков для обработки сложных внутренних полостей.
2. Инжиниринговый отдел
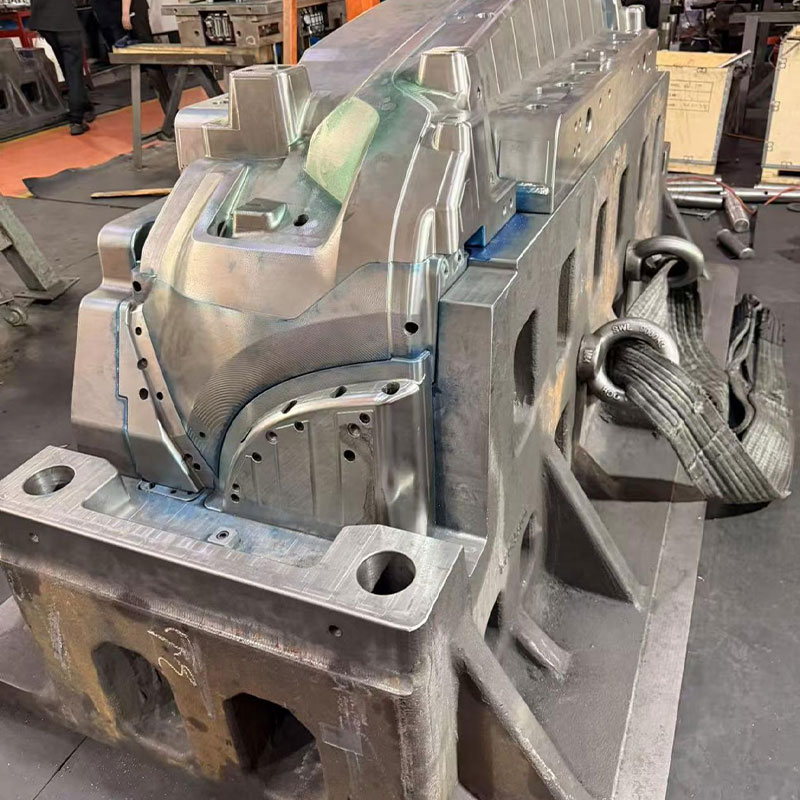
Блок пресс-формы для глубоких полостей нельзя просто “скопировать”. Его нужно моделировать. Требуйте показать примеры симуляции процесса штамповки (CAE-анализ). Если завод говорит: “Мы делаем по вашему чертежу, без вопросов”, — это красный флаг. Хороший инженер скажет: “Здесь радиус маловат, будет разрыв, давайте увеличим на 2 мм”. Такая проактивность спасает ваши деньги.
3. Репутация и отзывы в узких кругах
Не смотрите на отзывы на общих порталах. Они часто накручены. Звоните в смежные отрасли. Если вы делаете посуду, позвоните производителю автомобильных фильтров. Спросите, как ведет себя их инструмент. В России промышленный кластер тесен, слухи о ненадежных поставщиках распространяются мгновенно.
Технические нюансы: на что смотреть в спецификации
Когда вы получите коммерческое предложение, не подписывайте его сразу. Проверьте следующие параметры. Это то, где обычно прячут компромиссы.
Материал рабочих частей. Для глубоких полостей чаще всего используются стали типа D2, K110 или их российские аналоги (Х12МФ, Х12Ф1). Уточняйте твердость после закалки. Она должна быть в диапазоне 58–62 HRC. Если вам предлагают 54 HRC “для вязкости” — это повод для дискуссии. Для глубокой вытяжки износостойкость критична.
Система смазки. Глубокая вытяжка требует обильной смазки. Как она подается? Через каналы в блоке или externally? Внутренние каналы предпочтительнее, так как они обеспечивают равномерное покрытие и меньше загрязняют цех. Однако они сложнее в обслуживании. Убедитесь, что конструкция блока позволяет легко прочищать эти каналы.
Направляющие элементы. Это сердце точности. Используются ли шариковые направляющие или обычные втулки? Для высокоскоростной штамповки и глубоких полостей шариковые направляющие обязательны. Они обеспечивают нулевой люфт. Обычные втулки со временем разбиваются, что приводит к биению и браку.
Проблема совместимости с прессами
Частая ошибка — заказ блока без учета характеристик конкретного пресса. Высота закрытого состояния, ход ползуна, усилие прижима. Блок пресс-формы для глубоких полостей должен идеально вписываться в рабочее пространство вашего оборудования. В 2026 году многие заводы модернизировали парк прессов, заменив старые механические на новые гидравлические или сервомеханические. Требования к интерфейсу крепления блока изменились.
Убедитесь, что производитель запросил паспорт вашего пресса. Если нет — это дилетантство.
Альтернативы и будущее технологии
Стоит ли инвестировать в традиционные стальные блоки? Или есть другие пути?
Аддитивные технологии (3D-печать металлом) начинают проникать в инструментальное производство. Пока что они не могут конкурировать со сталью в массовом производстве из-за низкой износостойкости и высокой стоимости порошков. Однако для прототипирования и мелких серий (до 5000 деталей) печатные блоки с внутренними каналами охлаждения показывают превосходные результаты. Они позволяют охлаждать деталь там, где невозможно просверлить отверстие в традиционном блоке.
Но для масс-маркета и глубоких полостей с высоким требованием к геометрии сталь остается королем. И останется им еще как минимум десятилетие.
Практический совет: как защитить свои инвестиции
Покупка блока пресс-формы — это инвестиция. Чтобы она окупилась, следуйте этим правилам:
- Тестируйте на малых партиях. Не запускайте сразу полную серию. Отштампуйте 100–200 деталей, замерьте геометрию, проверьте поверхность на микротрещины.
- Ведите журнал обслуживания. Фиксируйте количество циклов, моменты замены смазки, случаи ремонта. Это поможет вам прогнозировать следующий ремонт и спорить с гарантией, если блок выйдет из строя раньше срока.
- Обучайте операторов. Самый дорогой блок можно убить неправильной настройкой прижима или отсутствием смазки. Человеческий фактор — причина №1 поломок инструмента в России.
География производства: Москва vs Регионы
Стоит ли ехать за блоком в столицу? Московские заводы часто дороже из-за аренды и зарплат. Однако концентрация инженерных кадров здесь выше. В регионах (Екатеринбург, Самара, Тула) есть сильные школы инструментальщиков, исторически ориентированные на ВПК и автопром. Цены там могут быть на 15–20% ниже при сопоставимом качестве. Не бойтесь рассматривать региональных производителей, но обязательно включайте в бюджет выезд своего технолога для приемки.
Заключение: баланс между риском и выгодой
Рынок блоков пресс-форм для глубоких полостей в 2026 году — это рынок зрелых решений и новых вызовов. Цена больше не является единственным маркером качества. Завод-производитель должен стать вашим технологическим партнером.
Не гонитесь за самой низкой ценой. Дешевый блок обойдется дорого в простое. Выбирайте тех, кто понимает физику процесса, кто использует качественные материалы и кто готов отвечать за результат, а не просто отгружать железо.
Помните: блок пресс-формы для глубоких полостей — это не расходник. Это основа вашего продукта. Отнеситесь к его выбору с той тщательностью, которую требует ваш бизнес. В условиях текущей экономической нестабильности надежность инструмента — это один из немногих факторов, которые вы можете контролировать полностью. Используйте это преимущество.
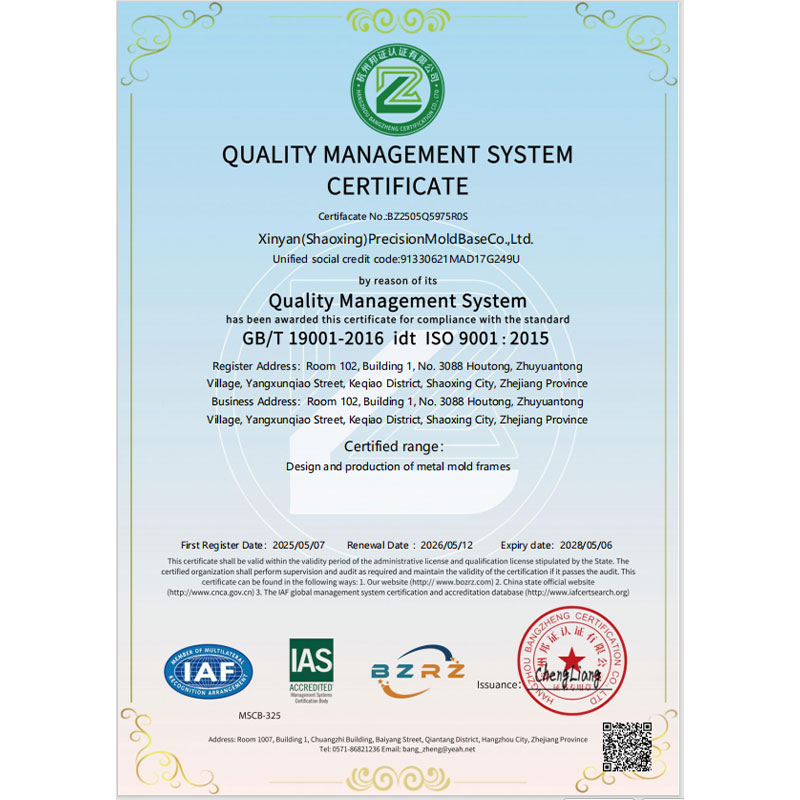
Если вы стоите перед выбором, задайте себе один вопрос: “Готов ли я остановить конвейер через месяц ради экономии 20% сегодня?”. Если ответ “нет” — выбирайте качество, проверяйте сертификаты на сталь и требуйте гарантий на количество циклов. Это единственная стратегия, которая работает в долгосрочной перспективе.