Прецизионный блок пресс-формы с ЧПУ: цена 2026 – Завод
2026-09-18
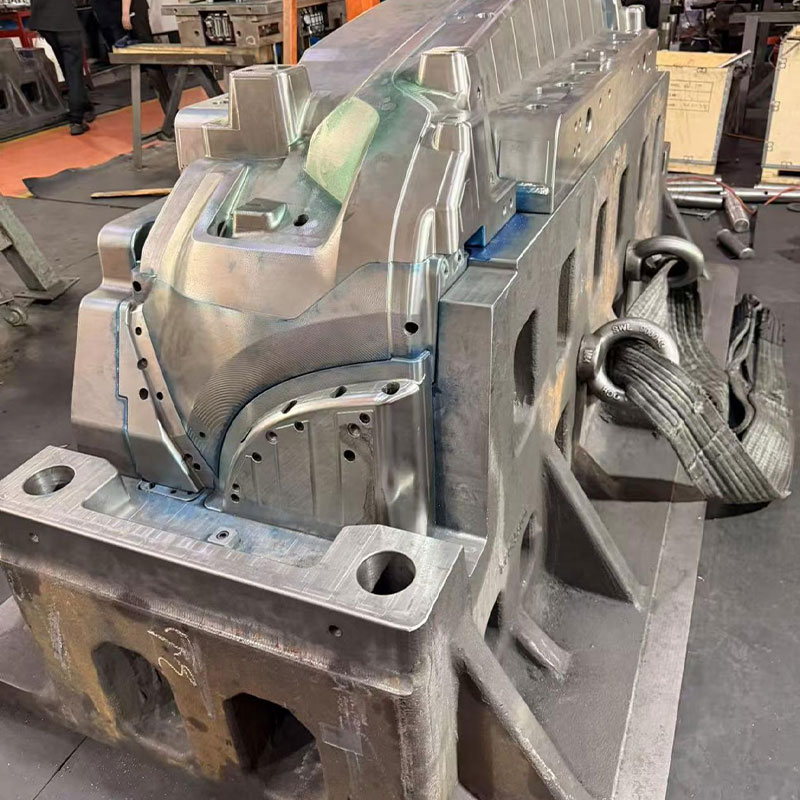
Рынок инструментального производства в России переживает тектонический сдвиг. Забудьте о привычных схемах поставок из Европы, которые работали еще пять лет назад. Сегодня инженер-конструктор или закупщик, ищущий надежное решение для массового литья, сталкивается с новой реальностью: прецизионный блок пресс-формы с ЧПУ цена 2026 завод — это не просто поисковый запрос, а лакмусовая бумажка, проверяющая поставщика на прочность. Если вам предлагают «европейское качество» по цене китайского ширпотреба без детальной спецификации стали и термообработки — бегите. В 2026 году цена определяется не только станочным парком, но и доступностью твердосплавного инструмента, логистикой внутри страны и, что критично важно, способностью завода гарантировать геометрию после тысяч циклов литья.
Я наблюдаю за отраслью более пятнадцати лет. И скажу прямо: большинство статей в сети пишут копирайтеры, которые никогда не держали в руках штангенциркуль. Они говорят об «инновациях». Я же хочу поговорить о допусках, остаточных напряжениях в металле и о том, почему дешевый прецизионный блок может убить вашу рентабельность за три месяца работы. Давайте разберемся, где зарыты собаки в текущих реалиях российского машиностроения.
Почему «просто ЧПУ» больше не является преимуществом
Еще в 2020 году наличие пятиосевого обрабатывающего центра было достаточным аргументом для продажи. Клиенты верили: если есть станок DMG Mori или Haas (или их современные аналоги), деталь будет идеальной. Это заблуждение стоило миллионами рублей убытков.
В 2026 году стандарты ужесточились. Прецизионность блока пресс-формы — это не только точность позиционирования осей станка. Это комплекс:
- Качество заготовки. Использование сталей марок 1.2344 (аналог H13) или 1.2767 требует строгого контроля ультразвуковой дефектоскопии. Заводы, экономящие на входном контроле металла, получают блоки, которые «ведет» после первой же закалки.
- Термообработка и вакуумная печь. Геометрия меняется при нагреве. Если у завода нет собственной печи с контролируемой атмосферой или партнерства с топовыми термистами, вы получите блок с непредсказуемыми деформациями. Фрезеровка «в ноль» до закалки ничего не значит, если после отпуска плоскость ушла на 0,05 мм.
- Финишная обработка. Электроэрозия и шлифовка. Многие недооценивают роль медленной проволочной электроэрозии для создания прецизионных посадочных мест под плиты и направляющие.
ЧПУ — это лишь инструмент снятия припуска. Искусство заключается в компенсации температурных расширений станка и инструмента. Зимой в Новосибирске или Челябинске, когда в цеху температура скачет, даже лучший оператор может ошибиться, если помещение не климатизировано. Это тот самый «человеческий фактор», который алгоритмы не учитывают, но который напрямую влияет на цену брака.
Скрытые угрозы: обратная сторона низкой цены
Давайте будем откровенны. Когда вы видите предложение, где прецизионный блок пресс-формы с ЧПУ стоит на 30% ниже рынка, возникает вопрос: на чем сэкономили?
Чаще всего — на времени выдержки. Термообработка стали — процесс длительный. Чтобы снять внутренние напряжения, сталь должна «отлежаться». Нетерпеливые производители пропускают этот этап или сокращают время цикла. Результат? Блок работает идеально первые 5000 смыканий. А потом начинается микродеформация. Появляются заусенцы на изделии (облой). Форма требует постоянной подналадки. Простой линии литья стоит дороже, чем экономия на блоке.
Еще один нюанс — инструмент. Износ фрез. Дешевый завод будет работать на затупленном инструменте дольше, чтобы не тратить время на смену. Это дает наклеп поверхности, микротрещины и ухудшенную шероховатость. Для прецизионного блока, где часто требуется последующая полировка или нанесение текстур, такое состояние поверхности — приговор.
Анализ цен 2026: из чего складывается стоимость на заводе
Ценообразование в инструментальном производстве России в 2026 году стало более прозрачным, но и более сложным из-за волатильности курса валют и стоимости импортных комплектующих (системы охлаждения, стандартные элементы Mazak, Hasco и их азиатских аналогов).
Рассмотрим структуру цены на примере стандартного двухплитного блока размером 400×500 мм из стали H13 с предварительной термообработкой.
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Материал (Сталь) | 25-30% | Цены на спецстали выросли. Китайские аналоги дешевле, но риск неоднородности структуры выше. Шведская и немецкая сталь — премиум сегмент. |
| Механообработка (ЧПУ) | 35-40% | Самая затратная часть. Включает черновую, получистовую и чистовую обработку. Стоимость машино-часа на 5-осевых центрах в 2026 году стабилизировалась, но спрос высок. |
| Термообработка | 15-20% | Вакуумная закалка + отпуск. Критический этап. Экономия здесь недопустима. |
| Контроль качества (CMM) | 5-10% | Измерение на координатно-измерительной машине. Без протокола измерений блок не считается прецизионным. |
| Логистика и накладные | 5-10% | Доставка тяжелого металла и готового изделия по РФ. |
Важно: Цена «завод» подразумевает работу напрямую с производителем, минуя посредников-трейдеров. Однако многие «заводы» сегодня являются просто сборочными цехами, отдающими заказы на аутсорс. Как отличить настоящего производителя? Запросите видео процесса обработки именно вашего блока или фото станочного парка с датой. Настоящий завод покажет. Посредник начнет юлить.
География производства: где заказывать в России?
Традиционно лидерами были Москва и Санкт-Петербург. Но в 2026 году картина изменилась. Из-за перегрева столичного рынка и высоких затрат на аренду и зарплаты, мощные инструментальные кластеры сместились.
- Нижегородская область и Татарстан. Здесь сосредоточен мощный автопром и смежные отрасли. Высокая концентрация квалифицированных кадров и современного оборудования. Цены конкурентные, качество на уровне мировых стандартов.
- Урал (Екатеринбург, Челябинск). Историческая школа металлургии и тяжелого машиностроения. Отлично подходят для крупногабаритных прецизионных блоков. Меньше гибкости в мелких сериях, но огромная мощь в крупных проектах.
- Санкт-Петербург. Сохраняет лидерство в сложных, наукоемких проектах, требующих уникальных инженерных решений. Дороже, но технологически продвинутее.
Выбор региона зависит от сложности вашего заказа. Для стандартных блоков Урал и Поволжье могут предложить лучшее соотношение цены и качества. Для сверхсложной геометрии с микро-каналами охлаждения, возможно, стоит смотреть в сторону петербургских или московских бюро, специализирующихся на high-end сегменте.
Технические требования: чек-лист для заказчика
Чтобы получить действительно прецизионный блок, недостаточно просто отправить чертеж. Нужно говорить с заводом на одном языке. Вот параметры, которые вы должны жестко контролировать в техническом задании (ТЗ).
1. Допуски геометрии и взаимного расположения
Для прецизионных блоков стандартные допуски ISO m6 недостаточны. Требуется класс IT5 или даже выше для посадочных мест под плиты и направляющие колонки.
- Плоскостность базовых поверхностей: не более 0,01 мм на 100 мм длины.
- Перпендикулярность боковых сторон к базовой плите: не более 0,02 мм на всю высоту.
- Параллельность плоскостей разъема: критично для отсутствия облоя. Требует шлифовки после термообработки.
Если завод отказывается гарантировать эти параметры письменно, не работайте с ним. Скорее всего, у них нет подходящего измерительного оборудования (например, портальных КИМ).
2. Качество поверхности и следы обработки
Фрезеровка оставляет следы. Для прецизионного блока они должны быть минимальными. Шероховатость Ra 0,8 мкм — хороший показатель для базовых поверхностей под сборку. Для рабочих полостей требования зависят от изделия, но база должна быть идеальной.
Обратите внимание на углы. Фреза не может выбрать внутренний угол полностью. Остается радиус. Если конструктив требует острого угла, это должно быть реализовано через электроэрозию. Уточните в ТЗ, кто делает электроды и саму эрозию. Часто это слабое место многих ЧПУ-цехов.
3. Системы охлаждения и каналы
Современное литье требует конформного или сложного канального охлаждения. Сверление глубоких отверстий в закаленной стали — задача нетривиальная. Использование технологий высокоскоростного сверления (HSC) или электроэрозионного прошивания необходимо. Проверьте, имеет ли завод опыт работы с глубокими отверстиями (соотношение глубины к диаметру более 10:1). Ошибки здесь приводят к протечкам и браку изделий.
Как проверить завод перед заключением договора: практические шаги
Доверие — хорошо, но контроль в 2026 году необходим. Рынок переполнен компаниями-однодневками и перекупщиками. Вот мой личный алгоритм проверки контрагента на производство прецизионных блоков.
Шаг 1. Запросите референс-лист. Не просто названия компаний, а конкретные кейсы. Попросите показать фото готовых блоков для похожих задач. Обратите внимание на чистоту исполнения, маркировку, упаковку.
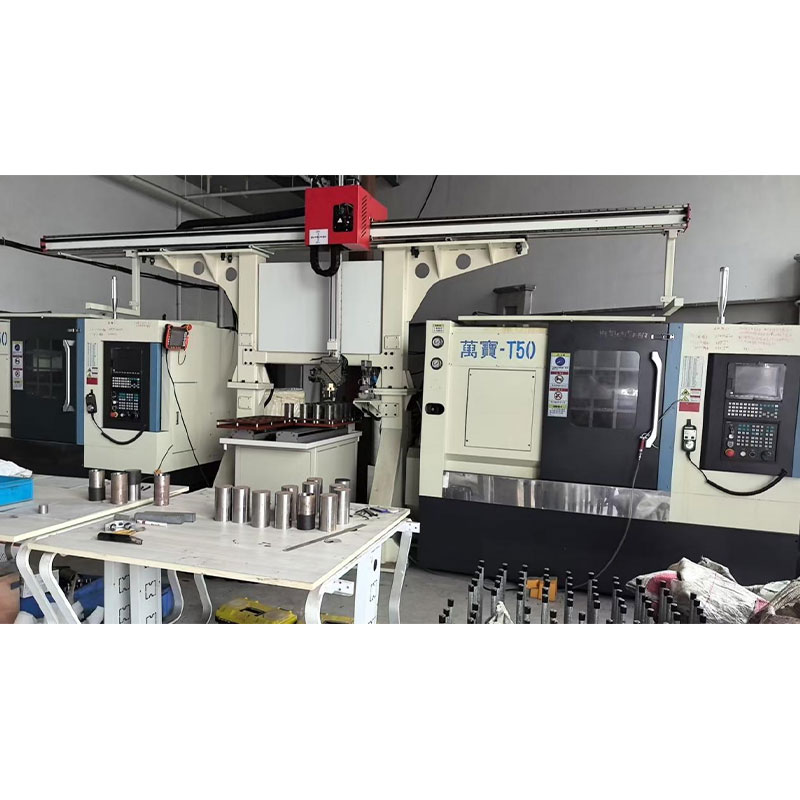
Шаг 2. Узнайте парк оборудования. Какие стойки ЧПУ используются? Fanuc, Siemens, Heidenhain? Наличие современных стоек говорит о свежем парке станков. Старые советские станки с ЧПУ не обеспечат нужной прецизионности для сложных форм.
Шаг 3. Вопрос о гарантии. Что входит в гарантию? Только геометрия на момент отгрузки или сохранение параметров после первых 10 000 циклов? Серьезный завод даст гарантию на отсутствие трещин и деформаций при соблюдении технологии литья. Трейдер такой гарантии дать не сможет.
Шаг 4. Личный визит или видео-аудит. Если сумма заказа значима, съездите в цех. Посмотрите на порядок. Чистота в инструментальном цеху — зеркало качества. Стружка на полу, масло под станками, хаос в хранении заготовок — верные признаки будущего брака.
Проблема импортозамещения комплектующих
Острый вопрос 2026 года — стандартные элементы. Плиты, толкатели, пружины. Европейские бренды либо ушли, либо стоят космических денег с долгими сроками поставки. Российские заводы вынуждены переходить на качественные китайские аналоги или отечественные разработки.
Здесь кроется подводный камень. Китайские стандартные элементы имеют разброс качества. Партия может быть отличной, следующая — с браком. Ответственный завод проводит входной контроль каждой партии. Спросите, как они решают эту проблему. Если ответ расплывчатый («берем проверенных поставщиков»), уточняйте, каких именно и есть ли протоколы испытаний.
Некоторые передовые российские заводы начали производить собственные стандартные элементы высокого качества. Это тренд, который стоит поддерживать. Это снижает зависимость от логистики и повышает предсказуемость сроков.
Прогноз и выводы: что ждет рынок в ближайший год
Рынок прецизионных блоков пресс-форм в России стабилизируется. Хаос первых лет перестройки цепочек поставок прошел. Выжили сильные. Те, кто инвестировал в собственные мощности, обучение персонала и контроль качества.
Цена на прецизионный блок пресс-формы с ЧПУ в 2026 году не будет падать. Рост зарплат квалифицированных операторов ЧПУ и инженеров-технологов будет давить на себестоимость. Но и качество вырастет. Российские инструментальщики научились работать в условиях ограничений и зачастую превосходят зарубежных коллег в гибкости и скорости реакции на изменения в проекте.
Моя рекомендация проста: не гонитесь за самой низкой ценой. Ищите завод с прозрачной историей, собственным отделом качества и реальными кейсами. Экономия в 10-15% на этапе изготовления блока может обернуться потерей 50% прибыли из-за простоев литьевой машины и брака продукции. В инструментальном деле дешевизна всегда имеет обратную сторону. И эта сторона часто оказывается острой, как необработанная кромка стали.
Помните: прецизионный блок — это фундамент вашего производства. Если фундамент кривой, дом долго не простоит. Выбирайте партнеров, которые понимают это так же хорошо, как и вы. Требуйте протоколы измерений, настаивайте на контроле термообработки и не бойтесь задавать неудобные вопросы. Именно так строится долгосрочный и успешный бизнес в современной России.