Блок пресс-формы для тонкостенных изделий: цена от завода
2026-09-18
Вы ищете надежный блок пресс-формы для тонкостенных изделий, но устали от пустых обещаний поставщиков, которые называют «заводской ценой» наценку в 300%? Давайте будем честны: рынок инструментального производства в России в 2025 году переживает тектонические сдвиги. То, что работало пять лет назад — импорт из Европы или дешевый массовый заказ в Юго-Восточной Азии — сегодня либо недоступно, либо несет в себе скрытые риски логистики и качества.
Я провел последние три месяца, анализируя реальные кейсы российских производителей упаковки, медицинских расходников и автокомпонентов. И вот что меня тревожит: большинство компаний продолжают покупать формы по старым лекалам, игнорируя новые реалии материаловедения. Тонкостенное литье (thin-wall molding) — это не просто «сделать стенку тоньше». Это борьба с физикой на грани возможного. И если ваш подрядчик не понимает разницы между потоком расплава при толщине стенки 0,8 мм и 1,5 мм, вы потеряете деньги еще до запуска первой партии.
Почему «дешевая» форма для тонкостенного литья убивает вашу маржу
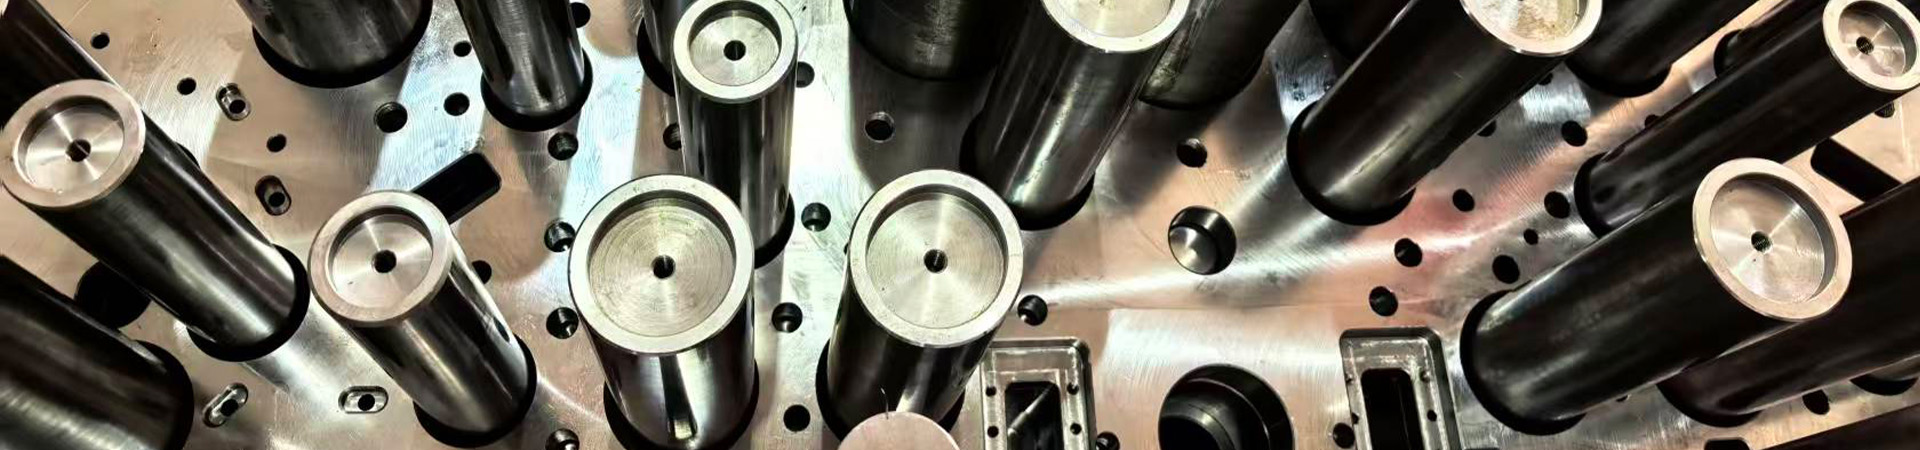
Сразу к делу. Тонкостенные изделия требуют экстремальных параметров впрыска. Высокое давление, высокая скорость, мгновенное охлаждение. Обычная пресс-форма здесь просто разрушится или даст недолив. Специализированный блок пресс-формы для тонкостенных изделий должен быть спроектирован с учетом этих нагрузок.
Многие закупщики смотрят только на итоговую цифру в смете. «Зачем платить за горячеканальную систему (ГКС), если можно сделать холодный канал?» — спрашивают они. Ответ прост: при толщине стенки менее 1 мм материал в холодном канале застынет быстрее, чем заполнит полость. Вы получите брак. Много брака.
В 2024-2025 годах мы видим рост спроса на локализацию производства. Но есть нюанс, о котором молчат продавцы. Качество российской стали улучшилось, но термообработка все еще остается «узким горлышком». Если вам предлагают форму из стали P20 или даже 718H без гарантии твердости после закалки для тонкостенного литья — бегите. Для таких задач нужны стали типа H13 с глубокой вакуумной закалкой или импортные аналоги (если их еще можно достать через параллельный импорт), такие как Stavax или Elmax.
Цена ошибки здесь не в стоимости ремонта формы. Цена ошибки — в простое инжекционно-литьевой машины (ТПА). Аренда современного ТПА с усилием смыкания от 200 тонн стоит немалых денег. Каждый час простоя съедает прибыль от недельной работы.
Скрытые угрозы: что не пишут в спецификации
Давайте разберем то, что обычно остается за скобками в коммерческих предложениях. Я называю это «эффектом невидимого износа».
- Деформация плит. При высоком давлении впрыска (часто превышающем 1500 бар для тонких стенок) плиты формы могут микро-деформироваться. Если блок пресс-формы не имеет достаточной жесткости и дополнительных опорных колонн, вы получите «облой» (flash), который придется удалять вручную. А ручная постобработка тонкостенных изделий — это кошмар. Они ломаются в руках.
- Вентиляция. Воздух должен выходить из формы быстрее, чем входит пластик. В тонкостенных формах зазоры для вентиляции измеряются микронами. Плохая вентиляция = ожоги материала = хрупкость изделия. Большинство бюджетных форм игнорируют вакуумирование полостей, считая это излишеством. Для тонких стенок это критично.
- Система охлаждения. Конформное охлаждение (через 3D-печать каналов) становится стандартом для сложных тонкостенных деталей. Традиционные сверленые каналы не могут подойти близко к поверхности тонкой стенки. Если вам предлагают классическую схему охлаждения для сложной геометрии тонкостенного стакана или крышки, цикл литья увеличится на 30-40%. Вы будете платить за электроэнергию и время машины больше, чем сэкономили на изготовлении формы.
Анализ рынка 2025: Кто реально делает качественные блоки?
Рынок разделился на три лагеря. Понимание этой структуры поможет вам выбрать правильного партнера.
Лагерь 1: «Советское наследие». Крупные заводы, работающие еще с 80-х годов. У них отличное оборудование, но часто архаичный подход к проектированию. Они могут сделать очень прочную форму, но она будет тяжелой, медленной и дорогой в обслуживании. Для простых толстостенных деталей — идеально. Для тонкостенных — часто избыточно и технологически отстало.
Лагерь 2: «Новые технопарки». Компании, возникшие в Москве, Санкт-Петербурге, Татарстане и Новосибирске после 2015 года. Они используют современное ПО (Moldflow, SolidWorks), имеют станки с ЧПУ последнего поколения. Именно здесь сейчас формируется новый стандарт качества. Они гибкие, понимают важность скорости цикла. Но цены у них выше среднего, так как они инвестируют в софт и инженерные кадры.
Лагерь 3: «Гаражные мастерские». Демпингуют цены. Предлагают сделать форму за 2 недели. Результат предсказуем: форма работает первые 10 тысяч циклов, потом начинает сыпаться. Для разовой партии «на коленке» может подойти, но для серийного производства тонкостенных изделий — это финансовое самоубийство.
Важный момент: в 2025 году многие российские заводы начали активно интегрировать китайские комплектующие (цилиндры, направляющие, элементы ГКС). Это не плохо, если это бренды уровня Mastip или Yudo. Но если вам ставят no-name компоненты из Поднебесной, ждите проблем с герметичностью горячеканальной системы. Утечка расплава внутри формы для тонкостенного литья фатальна.
Ценообразование: из чего складывается стоимость блока
Когда вы запрашиваете цену на блок пресс-формы для тонкостенных изделий, вы должны понимать структуру затрат. Прозрачность — признак профессионализма.
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Проектирование и Moldflow-анализ | 10-15% | Без анализа потоков делать тонкостенную форму нельзя. Экономия здесь — ошибка. |
| Материалы (сталь, комплектующие) | 30-40% | Курс валют напрямую влияет на эту часть. Сталь H13 подорожала на 20% за год. |
| Изготовление (ЧПУ, ЭЭО, шлифовка) | 25-30% | Требуется высокая точность обработки. Дешевые станки не обеспечат нужную геометрию. |
| Горячеканальная система (ГКС) | 15-25% | Самый дорогой узел. Для тонких стенок нужен многозонный контроль температуры. |
| Тестирование и доводка | 5-10% | Обязательный этап. Включает стрельбу на ТПА заказчика или производителя. |
Ориентировочные цены на рынке РФ в начале 2025 года:
- Простая одногнездная форма для тонкостенного контейнера: от 800 000 до 1 200 000 рублей.
- Многогнездная форма (4-8 гнезд) с горячей-runner системой: от 2 500 000 до 4 500 000 рублей.
- Сложные медицинские изделия (тонкие стенки, высокая чистота): от 5 000 000 рублей и выше.
Обратите внимание: цена «от завода» часто не включает НДС и стоимость пусконаладочных работ на вашем оборудовании. Всегда уточняйте, включена ли «привязка» к вашему ТПА в стоимость.
Как проверить подрядчика: чек-лист для главного инженера
Не верьте словам. Верьте фактам. Перед подписанием договора запросите следующую информацию. Если подрядчик мнется или отказывает — это красный флаг.
1. Покажите симуляцию Moldflow.
Попросите показать результаты моделирования заполнения для аналогичной детали. Обратите внимание на карту температур и давления. Если инженер не может объяснить, почему в определенном месте возникает высокое напряжение сдвига, он не понимает физику процесса.
2. Спросите про гарантию на количество циклов.
Для тонкостенных форм нормальная гарантия — от 500 000 до 1 миллиона циклов до первого капитального ремонта. Если вам дают гарантию 100 000 циклов — это форма низкого качества. Если обещают 5 миллионов без указания марки стали и термообработки — вас обманывают.
3. Уточните сервисную поддержку.
Что будет, если форма встанет в пятницу вечером? Есть ли у завода свои слесари-инструментальщики на выезде? Или они пришлют курьера с запчастями, а чинить будете вы сами? В России логистика запчастей может занимать недели. Наличие склада расходников (термопары, нагреватели, сопла) у производителя формы — огромный плюс.
4. Референс-лист.
Попросите контакты клиентов, которым они делали формы для тонкостенного литья в последние 6 месяцев. Позвоните им. Спросите не «все ли хорошо», а «сколько времени простаивала форма в первый месяц эксплуатации». Ответ вас удивит.
Локализация и импортозамещение: мифы и реальность
Многие считают, что полностью перейти на российские комплектующие невозможно. Это не так. Да, премиальные горячеканальные системы (Hasco, DME, Yudo) все еще лучше по надежности терморегулирования. Но российские аналоги, такие как системы от «Пластик-Инструмент» или совместные производства, уже показывают достойные результаты.
Главная проблема не в железе, а в культуре производства. Российский завод может сделать отличную стальную плиту. Но собрать форму с точностью до микрона, правильно выставить зазоры и настроить термоконтроллер — это искусство. Ищите заводы, где есть отдельный отдел сборки и тестирования, а не просто цех металлообработки.
Также стоит учитывать влияние курса рубля. Если форма делается из импортной стали и с импортной электроникой, цена может измениться в течение месяца. Фиксируйте цену в договоре с оговоркой на курс валюты, либо требуйте наличия материалов на складе.
Технические нюансы: на что смотреть в чертежах
Если вы технический специалист, обратите внимание на следующие моменты в проекте формы:
Угол конуса (Draft Angle). Для тонкостенных изделий он должен быть увеличен. Минимум 1.5-2 градуса, иначе изделие застрянет при выбросе. Выталкиватели должны иметь большую площадь опоры, чтобы не продавить тонкую стенку.
Литниковая система. Только горячеканальная. Точечный впрыск (pin gate) или клапанный затвор (valve gate). Клапанный затвор предпочтительнее для эстетических поверхностей, так как не оставляет следов впрыска. Но он дороже и сложнее в обслуживании.
Материал формообразующих. Твердость должна быть не ниже 48-52 HRC для сталей типа H13 после закалки. Поверхность должна быть полирована до зеркального блеска (класс A1-A2), чтобы облегчить выход изделия и уменьшить трение.
Прогноз на 2026 год: куда движется отрасль?
Я вижу две четкие тенденции, которые определят рынок в ближайший год.
Во-первых, рост использования композитных материалов для тонкостенных деталей. Армированный пластик требует более износостойких форм. Обычная сталь быстро изнашивается абразивом. Будет расти спрос на формы с напылением карбида вольфрама или использованием порошковых сталей.
Во-вторых, интеграция IoT в пресс-формы. Датчики давления и температуры прямо в полости формы становятся доступнее. Это позволяет в реальном времени контролировать качество каждой отливки. Для тонкостенного литья, где брак часто носит скрытый характер (микротрещины), это революция. Заводы, которые уже сейчас внедряют «умные формы», будут диктовать условия рынка завтра.
Не бойтесь задавать неудобные вопросы поставщикам. Спрашивайте про детали. Требуйте протоколы испытаний стали. Проверяйте наличие сертификатов на термообработку. Рынок очистится от случайных игроков, и выживут те, кто предлагает не просто «железку», а технологическое решение вашей производственной задачи.
Покупка блока пресс-формы для тонкостенных изделий — это инвестиция в эффективность вашего производства на годы вперед. Сэкономив 10% на этапе заказа, вы можете потерять 50% прибыли на этапе эксплуатации из-за брака и простоев. Выбирайте партнеров, которые думают о вашем цикле литья, а не только о своей выручке.
И помните: идеальной формы не существует. Существует форма, оптимально адаптированная под ваш конкретный материал, ваше оборудование и ваши требования к качеству. Задача хорошего инженера — найти этот баланс. Задача хорошего заказчика — понять, что этот баланс стоит денег.