Блок пресс-формы для центральной консоли: цена, OEM – Завод
2026-09-15
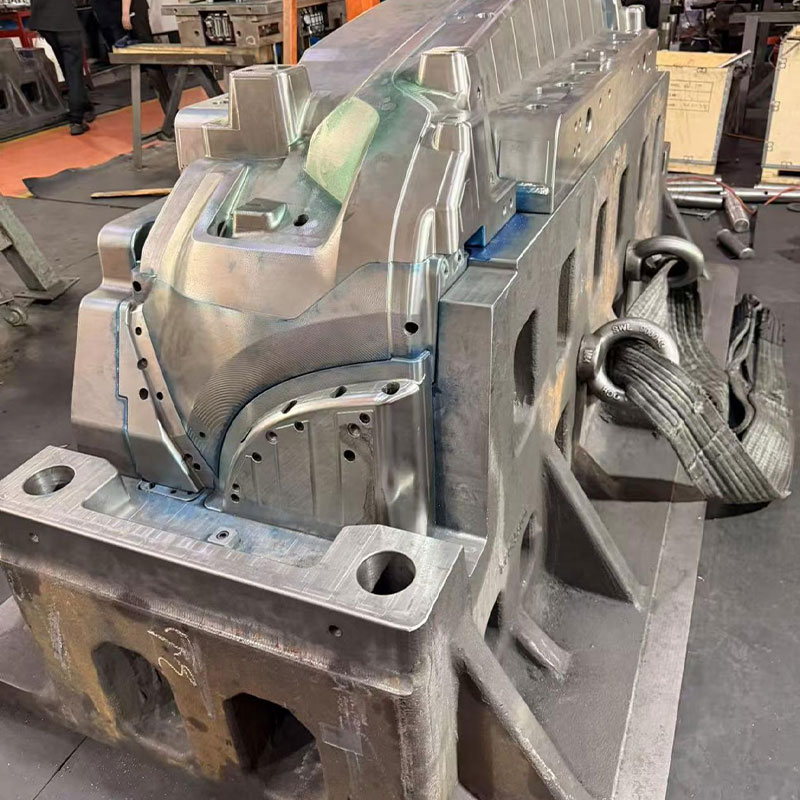
Когда мы говорим о блоке пресс-форм для центральной консоли, большинство менеджеров по закупкам представляют себе просто кусок стали, который стоит денег. Это фатальная ошибка. В 2025 году, когда цепочки поставок из Европы и Азии перестроились на новый лад, а требования к качеству пластика в салонах российских автомобилей выросли на порядок, подход «купить дешевле» больше не работает. Мы проанализировали рынок инструментального производства в РФ и странах СНГ, чтобы понять: почему цена на блок пресс-форм варьируется в три раза у разных заводов, и что скрывается за аббревиатурой OEM в условиях санкционного давления.
Честно говоря, я видел десятки проектов, где экономия на этапе проектирования блока форм приводила к миллионным убыткам на этапе серийного литья. Дефекты поверхности, усадка, несоответствие геометрии — всё это лечится только переделкой инструмента. А переделка — это простой линии. Простой — это деньги, которые сгорают быстрее, чем вы успеете заметить.
Почему стандартные подходы к расчету стоимости больше не работают
Раньше можно было открыть каталог европейского производителя, умножить базовую стоимость на коэффициент сложности и получить точную цифру. Сегодня эта математика сломалась. Логистика изменилась. Сталь марки H13 или 1.2344, которая раньше шла из Германии или Швеции, теперь поступает через третьи страны или заменяется российскими и китайскими аналогами. И вот тут начинается самое интересное.
Многие заводы заявляют, что используют «импортную сталь». Но если копнуть глубже, выясняется, что сертификат подлинности есть, а вот реальная микроструктура металла может отличаться от партии к партии. Для блока пресс-форм центральной консоли это критично. Консоль — это деталь с огромной площадью поверхности, сложной текстурой (soft-touch, глянец, имитация карбона) и множеством отверстий под кнопки, экраны и воздуховоды.
Главный риск 2025 года: использование нестабильных сплавов приводит к микротрещинам на зеркале формы уже после 50-70 тысяч циклов. Для малых серий это незаметно. Для конвейера АвтоВАЗа или КАМАЗа — это катастрофа.
Из чего реально складывается цена блока пресс-форм
Давайте разберем «анатомию» цены без маркетинговой шелухи. Когда вы запрашиваете коммерческое предложение на блок пресс-форм для центральной консоли, вам называют итоговую сумму. Но из чего она состоит?
- Проектирование (CAD/CAE): Это не просто чертеж. Это термоанализ, анализ заполнения расплавом, прогноз усадки. Хороший проект стоит дорого, но он экономит до 30% материала и времени наладки. Дешевый проект — это лотерея.
- Материал формообразующих: Сердце формы. Здесь нельзя экономить. Разница между качественной российской сталью (например, от «Электростали») и премиальным импортным аналогом может составлять 20-40%, но срок службы отличается вдвое.
- Обработка (ЧПУ, EDM): Точность шлифовки и электроэрозионной обработки определяет качество стыков деталей консоли. Зазоры более 0.05 мм будут видны глазу и ощутимы на ощупь. Это брак.
- Система охлаждения: Центральная консоль имеет неравномерную толщину стенок. Без конформного охлаждения (или грамотно спроектированной системы каналов) деталь будет деформироваться при остывании. Вы получите «винт» вместо плоской панели.
- Текстурирование: Химическое травление или лазерная гравировка. Для OEM-поставщиков автозаводов текстура должна соответствовать строгим стандартам (например, VDI 3400). Ошибка здесь означает полную переделку inserts.
Я часто слышу вопрос: «Почему один завод просит 3 миллиона рублей, а другой — 1.5?». Ответ прост: второй завод, скорее всего, сэкономил на системе охлаждения и использовал более дешевую сталь для матриц, надеясь, что «пронесет». На первой тысяче деталей пронесет. На десятой тысяче — нет.
OEM-стандарты в России: миф или реальность?
Термин OEM (Original Equipment Manufacturer) в России часто используют как красивую вывеску. Но настоящий OEM-подход к производству блока пресс-форм для центральной консоли требует соблюдения процессов, которые многие наши инструментальные цеха считают «излишними».
Что требует реальный OEM-заказчик (автоконцерн или крупный производитель бытовой техники)?
Во-первых, прослеживаемость. Каждая деталь формы должна иметь паспорт. Откуда сталь? Кто оператор ЧПУ? Какие параметры резания были?
Во-вторых, валидация процесса. Форма не просто «работает». Она должна работать стабильно в окне параметров. Если для получения качественной детали нужно идеально настроить температуру и давление, форма бракуется. Она должна быть «прощающей».
В-третьих, ремонтопригодность. Блок пресс-формы центральной консоли — это сложный механизм с выдвижными элементами, люфтами и горячими точками. Конструкция должна позволять заменить изношенный элемент за часы, а не за недели.
Откровенно говоря (простите, привычка), честно говоря, лишь около 15-20% российских инструментальных заводов могут полноценно соответствовать этим требованиям «под ключ». Остальные либо делают хорошую форму, но не могут обеспечить документацию, либо имеют документы, но качество хромает.
Сравнительная таблица: Подходы к производству форм
| Параметр | Бюджетный сегмент (Гаражный/Мелкий цех) | Средний сегмент (Локальные заводы) | OEM-стандарт (Высокий уровень) |
|---|---|---|---|
| Материал стали | Китайский аналог (неизвестное происхождение) | РФ (Электросталь) или средний Китай | Премиум РФ, Европа (через параллельный импорт), Япония |
| Проектирование | 2D чертежи, опыт мастера | 3D модель, базовый Moldflow | Полный CAE-анализ, оптимизация охлаждения |
| Точность обработки | ± 0.1 мм | ± 0.05 мм | ± 0.01 – 0.02 мм |
| Гарантия циклов | До 50 000 | 100 000 – 300 000 | 500 000 – 1 000 000+ |
| Документация | Отсутствует или минимальная | Паспорт формы, чертежи | Полный пакет (FMEA, управляющие планы, протоколы испытаний) |
| Срок изготовления | 4-6 недель | 8-12 недель | 12-16 недель (с учетом валидации) |
Как видите, разница колоссальная. И если вы планируете выпускать детали для интерьера автомобиля, где вибрации и перепады температур разрушают некачественный пластик за год, выбор очевиден. Экономия на форме обернется рекламациями от дилеров.
Локализация и импортозамещение: где подводные камни?
Все говорят об импортозамещении. Да, мы научились делать формы. Но есть нюанс, о котором молчат на выставках. Компоненты для самих форм.
Стандартные элементы: толкатели, направляющие втулки, горячеканальные системы. Раньше это были Hasco, DME, Yudo. Сейчас? Мы видим активное внедрение китайских брендов и российских разработок. И если с механикой (толкатели) проблем почти нет — металл есть, обработка есть, то с горячеканальными системами (ГКС) ситуация напряженная.
Для центральной консоли ГКС часто необходим, чтобы избежать швов от литников в видимых зонах. Российские аналоги ГКС существуют, но их надежность пока уступает лидерам рынка. Температура регулируется менее точно, зоны нагрева могут выходить из строя чаще. Это требует от технологов-литьщиков постоянного мониторинга.
Совет эксперта: Если вы заказываете блок пресс-форм для центральной консоли в 2025-2026 году, требуйте от завода четкого указания бренда компонентов. Не «аналог», а конкретную марку. И закладывайте в бюджет наличие запасных нагревателей и терморегуляторов. Это копейки по сравнению с простоем линии.
Ценообразование: сколько это стоит в рублях?
Дать точную цену «в вакууме» невозможно. Каждая консоль уникальна. Но я дам ориентировочные диапазоны, основанные на анализе рынка за последний квартал. Цены указаны за одногнездную форму (1+1 или 1+0) для средней консоли легкового автомобиля.
- Эконом-вариант (прототипы, малые серии): 1.5 – 2.5 млн руб. Срок службы низкий, ручная доработка дефектов литья вероятна.
- Стандарт (серийное производство, локализованные компоненты): 3.5 – 5.5 млн руб. Оптимальное соотношение цены и качества. Подходит для большинства задач послепродажного обслуживания и вторичного рынка.
- Premium/OEM (высокие нагрузки, сложные текстуры, импортные компоненты): 6.5 – 9.0+ млн руб. Для конвейерной сборки новых моделей автомобилей. Включает полный цикл валидации и сертификации.
Обратите внимание: цены могут меняться в зависимости от курса валют, так как часть комплектующих (даже если сборка в РФ) все еще зависит от импортных поставок. Также влияет сложность текстуры. Имитация натурального дерева или алюминия требует более дорогой и трудоемкой обработки поверхности.
Как выбрать подрядчика и не ошибиться?
Рынок переполнен предложениями. Как отфильтровать шум? Вот мой чек-лист, который я использую сам, когда оцениваю потенциальных партнеров.
1. Запросите референс-лист. Не просто названия компаний, а фотографии деталей, отлитых в их формах. Посмотрите на качество поверхности. Есть ли следы толкателей? Ровные ли стыки? Если есть возможность, потрогайте образец. Руки не врут.
2. Спросите про собственное литье. Завод, который делает формы и сам на них льет, понимает проблемы литья лучше. Если у них есть свой парк термопластавтоматов, они смогут провести тестовые отстрелы формы перед сдачей вам. Это критически важно.
3. Оцените инженерный отдел. Попросите показать пример расчета охлаждения или анализа заполняемости для похожего проекта. Если вам показывают только 3D-модель без симуляций — бегите. В 2025 году работать «на глаз» недопустимо.
4. Условия гарантии. Что считается гарантийным случаем? Износ зеркал? Поломка толкателя? Трещина корпуса? Пропишите количество гарантированных циклов не просто цифрой, а условием сохранения качества поверхности.
Тренды 2026: куда движется отрасль?
Мы стоим на пороге изменений. Вот что я прогнозирую на ближайший год-два:
- Рост использования композитных материалов. Пластик с наполнителями (стекловолокно, углеволокно) становится популярнее для снижения веса. Но эти материалы абразивны. Формы будут изнашиваться быстрее. Потребуются новые покрытия (нитрид титана, DLC) для формообразующих.
- Цифровые двойники. Ведущие заводы начинают внедрять систему мониторинга состояния формы в реальном времени. Датчики давления и температуры внутри формы позволяют предсказывать износ до того, как пойдет брак.
- Унификация блоков. Чтобы снизить затраты, производители будут стремиться к стандартизации посадочных мест блоков пресс-форм. Это позволит быстрее менять инструменты на автомате.
Заключение: инвестиция или расход?
Покупка блока пресс-форм для центральной консоли — это не просто расходная статья в бюджете. Это фундамент вашего продукта. Плохая форма будет «душить» ваше производство годами: постоянные настройки, брак, нервы клиентов, задержки отгрузок.
Хорошая форма работает тихо. Она просто выдает деталь за деталью, час за часом. Вы даже не вспоминаете о ней. Именно к этому нужно стремиться.
Не гонитесь за самой низкой ценой. Ищите баланс между технологической компетенцией завода, качеством материалов и прозрачностью процессов. В текущих реалиях российского рынка выигрывает тот, кто может обеспечить стабильность. А стабильность начинается с качественного инструмента.
Если вы сейчас выбираете подрядчика, задайте ему один вопрос: «Что вы будете делать, если после 10 000 циклов на детали появится утяжина?». Ответ расскажет вам о нем больше, чем любая презентация.