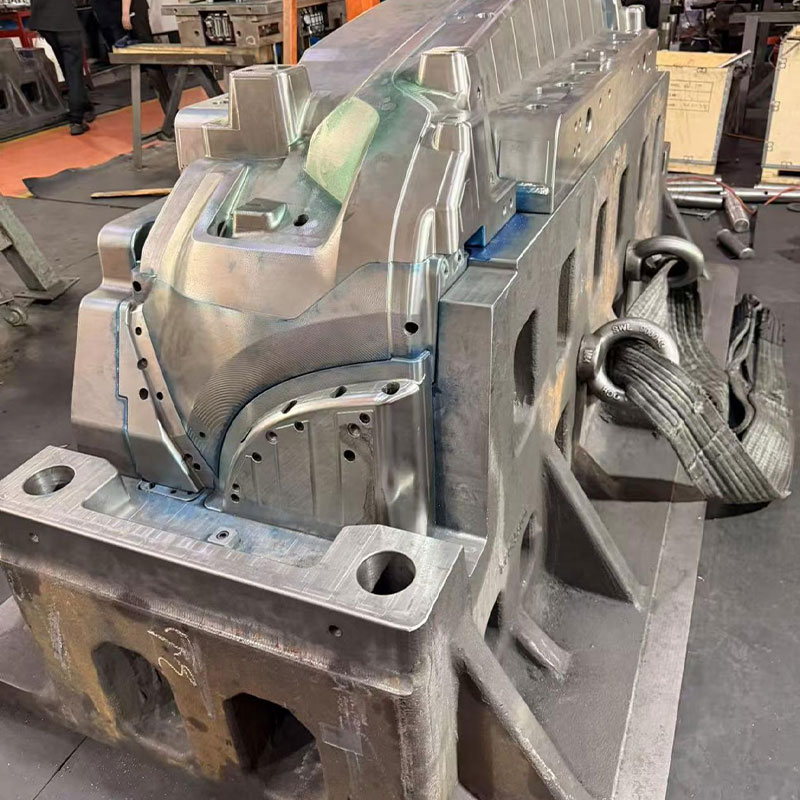
Блок пресс-формы для литья цинка под давлением: цена, завод
2026-09-15
- Почему цинк? И почему сейчас это снова актуально в России
- Анатомия качественной формы: на что смотреть в 2025 году
- География производства: Китай, Россия или «Серый импорт»?
- Ценообразование: сколько реально стоит блок пресс-формы?
- Как выбрать завод-изготовитель: чек-лист для директора
- Технические нюансы, которые сэкономят вам деньги
- Перспективы рынка: что будет в 2026 году?
- Итоговый вердикт: как не ошибиться
Если вы ищете надежный блок пресс-формы для литья цинка под давлением: цена, завод-поставщик и реальные сроки окупаемости в условиях 2025 года, то эта статья сэкономит вам сотни тысяч рублей. Честно говоря, рынок переполнен предложениями, где красивые рендеры скрывают отвратительное качество стали. Мы не будем говорить общими фразами. Мы разберем, почему китайские формы «умирают» на 10-й тысяче циклов, как курс рубля влияет на стоимость немецкого оборудования и какой именно сплав спасет вашу партию от брака.
Почему цинк? И почему сейчас это снова актуально в России
Давайте отбросим маркетинговую шелуху. Цинковое литье (Zamak) — это не про «дешевизну». Это про точность, которую невозможно достичь на алюминии без дорогой постобработки, и про скорость, недоступную пластику при сложных геометриях. В 2024–2025 годах, когда цепочки поставок европейских компонентов окончательно перестроились, российские производители малых серий (автокомпоненты, фурнитура, электроника, медтехника) вернулись к цинку. Почему?
Потому что блок пресс-формы для литья цинка под давлением позволяет получать детали с тонкими стенками (до 0,4 мм!) и идеальной поверхностью прямо из машины. Никакой шлифовки. Никакого гальванического ада для подготовки поверхности. Вы получаете готовое изделие.
Но есть нюанс, о котором молчат продавцы станков. Самая дорогая часть процесса — не металл. Не электричество. А сама форма. И если вы ошибетесь в её проектировании или выборе исполнителя, вы сожжете бюджет быстрее, чем успеете отлить первую тестовую партию.
Ловушка «дешевого старта»
Многие предприниматели совершают фатальную ошибку: они экономят на форме, чтобы сэкономить на старте. Логика понятна: «Зачем платить 2 миллиона рублей за форму, если можно найти подрядчика за 800 тысяч?». Ответ прост: через три месяца вы будете платить за новую форму, плюс простой линии, плюс утилизацию брака.
Цинк — агрессивная среда для инструмента? Нет, это миф. Цинк плавится при низких температурах (около 380–420°C). Проблема не в температуре. Проблема в эрозии и усталости металла при высоких скоростях впрыска. Дешевые формы делают из сталей, которые не выдерживают термоциклирования. Они трескаются. Появляются заусенцы. Деталь перестает соответствовать чертежу.
Анатомия качественной формы: на что смотреть в 2025 году
Когда вы запрашиваете коммерческое предложение, не смотрите только на итоговую цифру в графе «Итого». Запросите спецификацию материалов. Если вам не могут назвать марму стали пуансонов и матриц — бегите. Это кустари.
В современных реалиях российский рынок диктует свои правила. Европейские стали (например, немецкие марки ThyssenKrupp) стали дефицитом и выросли в цене на 40–60% из-за логистических наценок. Что мы имеем в итоге?
- Оптимальный выбор: Российские аналоги инструментальных сталей (например, штамповые стали типа Х12МФ или их улучшенные импортные аналоги из Азии, но не «ноунейм», а сертифицированные). Ключевое слово — сертификация. Требуйте паспорт металла.
- Система охлаждения: Это сердце формы. Цинк остывает быстро, но неравномерно. Если каналы охлаждения просверлены «на глаз», вы получите warped (деформированные) детали. В 2025 году стандартом становится конформное охлаждение, напечатанное на 3D-принтере из металлических порошков, для сложных узлов. Да, это дороже. Но это дает прирост производительности на 20–30%.
- Покрытия: Нитрид титана или PVD-покрытия продлевают жизнь скользящим элементам. Для цинка это критично, так как трение в узлах выброса огромно.
Я видел случаи, когда экономия на покрытии направляющих втулок приводила к заклиниванию формы прямо в машине. Ремонт? Неделя простоя. Убытки? Сотни тысяч.
География производства: Китай, Россия или «Серый импорт»?
Это самый болезненный вопрос. Где заказывать блок пресс-формы для литья цинка под давлением? Давайте разберем без эмоций, только факты и цифры текущего рынка.
| Критерий | Китай (Премиум-сегмент) | Россия (Санкт-Петербург, Москва, регионы) | Европа (Германия, Италия) |
|---|---|---|---|
| Цена | Средняя (на 30–40% ниже РФ) | Высокая (из-за стоимости станков и кадров) | Очень высокая (недоступна для МСБ) |
| Сроки изготовления | 4–6 недель + таможня (риск задержек) | 6–8 недель (стабильно) | 12–16 недель |
| Коммуникация | Сложная (языковой барьер, разница во времени) | Идеальная (можно приехать в цех) | Затруднена (санкции, оплата) |
| Гарантия и сервис | Формальная (отправить фото поломки) | Реальная (выезд инженера, ремонт на месте) | Отсутствует или стоит космос |
| Качество стали | Лотерея (нужен жесткий входной контроль) | Стабильное (при наличии репутации) | Эталонное |
Обратите внимание на столбец «Гарантия». В России сейчас тренд на локализацию. Да, российская форма может стоить дороже китайской на бумаге. Но если у вас встанет линия в пятницу вечером, российский инженер приедет в субботу. Китайский партнер ответит в понедельник по пекинскому времени, когда вы уже потеряли контракт.
Скрытые расходы при работе с Китаем
Не ведитесь на низкую цену в инвойсе. Добавьте к стоимости формы:
- Логистику (сейчас она нестабильна).
- Таможенные пошлины и НДС.
- Стоимость доработки на месте (в 70% случаев китайские формы требуют «напилинга» российскими специалистами перед запуском).
- Риск неправильной интерпретации чертежей. Один неверный допуск — и форма идет в переплавку.
Для сложных, высокоточных деталей я настоятельно рекомендую российских производителей. Для простых корпусов, где допуски не критичны (±0.1 мм и более), можно смотреть в сторону проверенных китайских фабрик с офисами в Москве.
Ценообразование: сколько реально стоит блок пресс-формы?
Давайте говорить о деньгах. Цена блока пресс-формы для литья цинка под давлением не берется из воздуха. Она складывается из:
- Размерности и сложности: Одногнездная форма дешевле многогнездной. Но если вам нужна производительность 10 000 деталей в смену, одно гнездо вас разорит на энергозатратах.
- Количества подвижных элементов: Ползуны, резьбовые выводы, газовые толкатели. Каждый такой элемент удорожает форму на 15–20%.
- Требований к поверхности: Полировка до зеркального блеска (класс VDI 3400 Ref 12) стоит дорого. Шероховатость Ra 0.2 требует часов ручной работы мастера.
Ориентировочный диапазон цен в РФ на начало 2025 года:
Простая форма (одно гнездо, простая геометрия, сталь 45/Х12МФ): от 400 000 до 700 000 рублей.
Средней сложности (2–4 гнезда, ползуны, хорошая сталь, система охлаждения): от 800 000 до 1 500 000 рублей.
Сложная прецизионная форма (много гнезд, конформное охлаждение, импортные комплектующие Hasco/DME, высокие требования к допускам): от 2 000 000 рублей и выше.
Почему такой разброс? Потому что «форма» — это не просто кусок железа. Это инженерный проект. Если вам называют цену ниже 300 тысяч за серьезную деталь — это либо демпинг новичка, который учится на вашем металле, либо использование списанного металлопроката.
Как выбрать завод-изготовитель: чек-лист для директора
Вы не можете полагаться только на сайт. Сайт может сделать любой. Вам нужно проверить «железо». Вот мой личный алгоритм проверки подрядчика, который я использую, когда рекомендую партнеров своим читателям.
1. Запросите портфолио реальных деталей, а не 3D-моделей
Попросите показать фотографии отливок, полученных на их формах. Посмотрите на линии смыкания. Есть ли заусенцы? Равномерна ли текстура? Если на фото видны следы выталкивателей, которые «утапливаются» слишком глубоко или, наоборот, выступают — это признак низкой культуры производства.
2. Узнайте парк оборудования
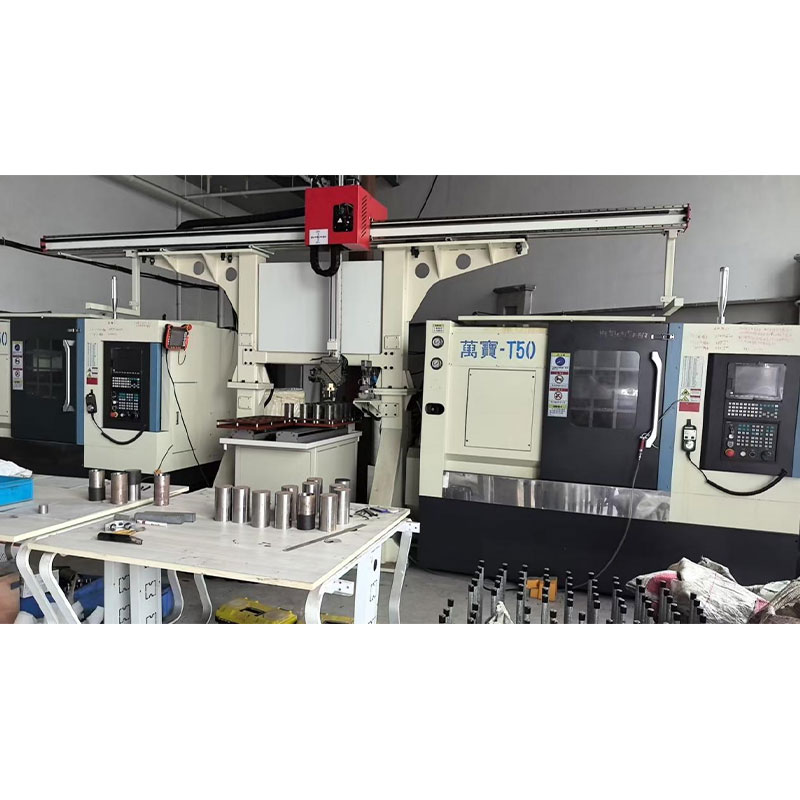
Форму нельзя сделать на одном фрезерном станке 1990 года выпуска. Современный завод должен иметь:
- Электроэрозионные станки (для сложных полостей).
- Координатно-шлифовальные станки (для точности).
- Машины EDM (электроискровая обработка) для твердых сплавов.
- Оборудование для контроля качества (CMM-машины, 3D-сканеры).
Если у завода нет своего парка, они субподрядчики. Это значит, что цена будет выше, а контроль качества — ниже. Прямой производитель всегда выгоднее.
3. Договор и гарантия
В договоре должно быть четко прописано: гарантийное количество циклов. Для цинковых форм нормой считается 100 000 – 300 000 смыканий до первого капитального ремонта (замена изношенных узлов). Если вам гарантируют миллион циклов на дешевой стали — вас обманывают. Если не дают гарантии вообще — бегите.
Также важен пункт о сроках устранения неисправностей. В идеале — 48 часов с момента уведомления.
Технические нюансы, которые сэкономят вам деньги
Вернемся к самому процессу. Даже лучшая форма будет работать плохо, если технолог на литьевой машине не настроил параметры. Но конструкция формы может помочь или навредить.
Литниковая система. Для цинка чаще всего используют холодноканальные системы с центральным впрыском. Это минимизирует отходы. Горячеканальные системы для цинка применяются редко и стоят космических денег из-за сложности терморегулирования. Убедитесь, что конструктор заложил правильный угол конусности литников. Залипание литника — самая частая причина простоев.
Вентиляция. Цинк течет очень быстро. Воздух должен выходить мгновенно. Если в форме нет вакуумирования или достаточной вентиляции, вы получите «недолив» или поры внутри детали. Требуйте наличия вакуумных клапанов в глубоких полостях.
Узел выброса. Цинковые детали хрупкие. Грубый выброс сломает деталь. Нужны мягкие толкатели или воздушный сброс. Проверьте, предусмотрены ли в форме каналы для подачи сжатого воздуха для помощи при выбросе.
Перспективы рынка: что будет в 2026 году?
Я прогнозирую дальнейший рост спроса на локальное производство пресс-форм. Санкционное давление не ослабнет, а значит, зависимость от импорта станет токсичной для бизнеса. Российские заводы, которые инвестируют в современные станки с ЧПУ сейчас, будут диктовать цены завтра.
Также ожидается рост использования аддитивных технологий (3D-печать металлом) для создания систем охлаждения. Это позволит делать формы сложнее и эффективнее, нивелируя преимущество европейских конкурентов в инженерии.
Еще один тренд — цифровые двойники. Перед тем как резать металл, ведущие заводы симулируют процесс литья в CAD-системах (Moldflow и аналоги). Это позволяет выявить дефекты заполнения еще на этапе проекта. Спрашивайте у подрядчика: «Делали ли вы симуляцию литья?». Если ответ «нет», риск брака возрастает вдвое.
Итоговый вердикт: как не ошибиться
Покупка блока пресс-формы для литья цинка под давлением — это инвестиция, а не расход. Экономия на этапе проектирования и выбора материалов оборачивается катастрофой на этапе эксплуатации.
Мой совет:
- Не гонитесь за самой низкой ценой. Рынок прозрачен. Чудес не бывает.
- Выбирайте российского производителя с собственным парком оборудования и возможностью личного визита.
- Требуйте паспорт металла и результаты симуляции литья.
- Закладывайте в бюджет не только стоимость формы, но и стоимость её обслуживания (запасные части, ремонт).
- Проверяйте репутацию. Отзывы в Яндекс.Картах, форумы, рекомендации коллег. В узком кругу инструментальщиков все друг друга знают.
Помните: хорошая форма работает тихо, быстро и без нареканий годами. Плохая форма заставляет вас нервничать, ругаться с технологами и терять клиентов из-за срыва сроков. Выбор за вами. Но теперь вы знаете, где скрыты подводные камни.
Если вы планируете запуск новой линейки продукции, начните с аудита технического задания. Часто ошибка закладывается не в цеху, а в кабинете конструктора. Уделите время деталям сейчас, и они окупятся каждой отлитой деталью в будущем.