Подвижная сторона блока пресс-форм для литья: цена 2026 – Завод
2026-09-17
- Реальность 2026: почему цены на подвижные блоки взлетели?
- Технические нюансы, о которых молчат продавцы
- Импортозамещение: миф или реальность для подвижных частей?
- Как выбрать подрядчика и не потерять деньги
- Техническое обслуживание: ключ к долголетию
- Прогноз рынка на 2026-2027 годы
- Заключение: цена ошибки слишком высока
Рынок литьевых форм в России переживает тектонический сдвиг. Забудьте о спокойных закупках 2023 года. Сейчас, когда мы смотрим на горизонт 2026 года, подвижная сторона блока пресс-формы для литья под давлением перестала быть просто «расходником». Это узкое горлышко всего производственного цикла. Если вы думаете, что можно просто заказать китайский аналог и забыть о проблеме, у меня для вас плохие новости: такой подход в текущих реалиях стоит вам не только денег, но и репутации.
Почему именно подвижная часть? Потому что именно она принимает на себя основной удар термических и механических нагрузок при каждом цикле смыкания. Статика выдерживает. Динамика — ломается. И ломается дорого.
Реальность 2026: почему цены на подвижные блоки взлетели?
Давайте будем честны. Инфляция в сегменте инструментальной стали и высокоточной механообработки в России опережает официальные цифры Росстата. Но дело не только в рублях. Дело в логистике компонентов.
Еще три года назад инженер мог спокойно заказать направляющие втулки или толкатели из Европы. Сегодня цепочки поставок разорваны или перестроены через третьи страны с наценкой в 40-60%. Это факт, с которым приходится жить заводу.
Когда мы говорим о стоимости подвижной стороны блока пресс-формы, мы должны учитывать три скрытых фактора, которые редко указывают в коммерческом предложении:
- Дефицит квалифицированных слесарей-инструментальщиков. Сделать черновую заготовку может любой станок с ЧПУ. А вот довести посадочные места под ejector pins (толкатели) с точностью до микрона — это искусство, которое уходит вместе с поколением мастеров. Оплата такого труда в 2025-2026 годах выросла вдвое.
- Стоимость стали марок H13 и его российских аналогов. Импортная сталь подорожала из-за сложностей транзита. Отечественные аналоги, такие как штамповые стали российского производства, требуют более тщательного контроля качества плавки. Риск расслоения или микротрещин выше, а значит, выше процент брака на этапе изготовления самой формы.
- Энергоемкость термообработки. Подвижная плита должна быть твердой, но вязкой. Режимы закалки и отпуска требуют огромных затрат электроэнергии, тарифы на которую для промышленных предприятий также ползут вверх.
Вы можете спросить: «Так сколько же это стоит?». Ответ будет зависеть от того, что вы готовы рискнуть.
Ценовая вилка на рынке РФ (прогноз на 2026 год)
Я проанализировал предложения десятков российских инструментальных цехов и частных мастерских. Разброс цен шокирует новичков, но опытные закупщики знают, где зарыта собака.
| Сегмент качества | Ориентировочная цена (за комплект подвижной части, без корпуса) | Срок службы (циклов) | Риски |
|---|---|---|---|
| Эконом (Китай/Локальная сборка из дешевых комплектующих) | от 150 000 до 300 000 руб. | до 50 000 | Быстрый износ направляющих, заклинивание толкателей, простой линии. |
| Стандарт (РФ, качественные стали, хорошая обработка) | от 450 000 до 800 000 руб. | 100 000 – 300 000 | Оптимальное соотношение. Требует регулярного ТО. |
| Премиум (Европа/Япония или топ-уровень РФ с импортными компонентами) | от 1 200 000 руб. и выше | 500 000+ | Высокая начальная инвестиция. Долгая доставка запчастей. |
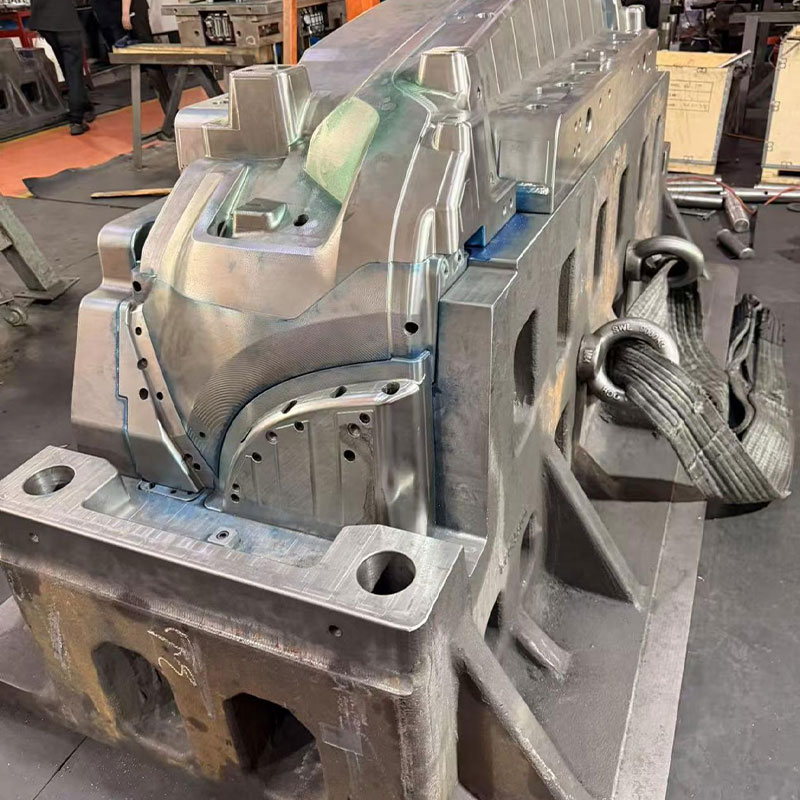
Обратите внимание: цены указаны именно за подвижную сторону блока. Это не вся форма. Это самая сложная её часть, содержащая систему выталкивания, литниковую систему (если она горячеканальная и интегрирована) и подвижные сердечники.
Технические нюансы, о которых молчат продавцы
Большинство менеджеров по продажам форм будут петь вам дифирамбы про «износостойкость». Но я хочу поговорить о том, что действительно убивает подвижную часть формы в российских реалиях.
Проблема номер один — это не качество стали. Это система охлаждения.
В погоне за удешевлением многие заводы экономят на качестве каналов охлаждения в подвижной плите. Или, что еще хуже, используют воду низкого качества. Накипь внутри каналов подвижной части приводит к локальному перегреву. Металл «плывет». Геометрия нарушается. Итог? Заклинивание ejector plate (плиты толкателей).
Вы можете купить самую дорогую сталь H13 из Германии. Но если система охлаждения спроектирована кустарно, эта сталь превратится в груду металлолома за полгода интенсивной работы в две смены.
Конструктивные ловушки подвижного блока
При заказе или проектировании подвижной стороны обратите внимание на следующие моменты. Именно здесь кроются ошибки, стоящие миллионы рублей убытков от простоя ТПА (термопластавтомата).
- Направляющие колонки и втулки. В бюджетных решениях часто ставят стандартные пары трения. В условиях высоких скоростей смыкания (а современные ТПА работают быстро) это приводит к эффекту «stick-slip» (рывкам). Решение: использование направляющих с шариковыми сепараторами или покрытие из нитрида титана. Да, это дороже на 15-20%, но это спасает форму от перекоса.
- Система возврата толкателей. Пружины — это расходник. Они устают. В 2026 году трендом становится использование гидравлического или пневматического возврата, либо пружин из специальных сплавов с памятью формы. Если вам предлагают обычные пружины для формы, работающей 24/7, бегите от такого подрядчика.
- Люфты в подвижных сердечниках. Если в изделии есть боковые отверстия, используются подвижные сердечники (slides). Их привод — слабое место. Клинъемные механизмы изнашиваются быстрее всего. Требуйте установки износостойких пластин (wear plates) из бронзы или специального композита в местах контакта клиньев.
Я видел случаи, когда экономия на двух износостойких пластинах стоимостью 5000 рублей приводила к ремонту формы стоимостью 200 000 рублей и простою линии на три дня. Математика тут простая, но болезненная.
Импортозамещение: миф или реальность для подвижных частей?
Этот вопрос висит в воздухе каждого главного инженера. Можно ли заменить Hasco, DME или Strack на российские аналоги?
Отвечу прямо: можно, но с оговорками.
Российские производители нормалей (стандартных элементов форм) сделали огромный рывок за последние два года. Направляющие колонки, плиты толкателей, возвратные штифты — все это теперь производится в Туле, Санкт-Петербурге и Челябинске с качеством, близким к европейскому.
Однако, есть нюансы с электроникой и сложной кинематикой. Если ваша подвижная сторона включает в себя сложные сервоприводы для управления литниками или выдвижными элементами, здесь пока без импорта (Китай или остатки европейских складов) сложно. Но механическая часть — база подвижного блока — уже полностью локализована.
Совет эксперта: Не гонитесь за 100% российским происхождением ради патриотизма. Гнаться нужно за наличием сервиса. Если завод-изготовитель находится в соседнем регионе и готов прислать слесаря через 24 часа после поломки — это лучше, чем «оригинальная» немецкая деталь, которая едет из Китая три месяца.
Как выбрать подрядчика и не потерять деньги
Выбор изготовителя подвижной стороны блока — это не тендер на наименьшую цену. Это выбор партнера по выживанию.
Вот чек-лист вопросов, которые вы должны задать потенциальному исполнителю в 2026 году. Если он начинает плавать в ответах — вычеркивайте его из списка.
- Какой контроль геометрии вы используете? Ответ «на глаз» или «штангенциркулем» недопустим. Должны быть координатно-измерительные машины (КИМ). Требуйте протокол измерений перед отгрузкой.
- Как вы гарантируете соосность отверстий под толкатели? Это критический параметр. Если отверстия в подвижной плите и в плате крепления не соосны, толкатели будут закусывать. Технология изготовления должна предполагать совместную обработку или высокоточную координацию.
- Что входит в гарантию? Многие дают гарантию только на «отсутствие трещин». Это мало. Хороший производитель дает гарантию на сохранение геометрических параметров и отсутствие заклинивания подвижных элементов в течение определенного количества циклов (например, 50 000).
- Есть ли у вас запас деталей? Спросите, хранят ли они чертежи и заготовки для вашей формы. Если через год сломается толкатель, смогут ли они изготовить новый за 2 дня, или им придется заново программировать станок?
Ловушка «Дешевого старта»
Часто заводы привлекают клиентов низкой ценой на изготовление формы, закладывая прибыль на последующих ремонтах. Подвижная сторона — идеальный объект для такой схемы. Она изнашивается первой. Если вам предложили цену ниже рынка на 30%, спросите себя: на чем сэкономили? Скорее всего, на термообработке или качестве стали для направляющих. Вы сэкономите сейчас, но будете платить «налог на жадность» каждый месяц в виде простоев.
Техническое обслуживание: ключ к долголетию
Даже идеальная подвижная сторона блока умрет без правильного ухода. В российских условиях, где вода часто жесткая, а пыль в цехах — обычное дело, регламент ТО должен быть жестким.
Вот что я рекомендую внедрить немедленно:
- Ежесменный осмотр. Оператор ТПА должен проверять легкость хода толкателей. Любое сопротивление — сигнал стоп.
- Еженедельная смазка. Не «где видно», а всех трущихся пар. Используйте специальные высокотемпературные смазки для форм. Обычный литол выгорит и закоксуется за неделю, превратившись в абразив.
- Контроль температуры. Установите датчики температуры на подвижной плите в критических зонах. Отклонение более чем на 5 градусов от нормы говорит о проблемах с охлаждением или трением.
Помните: ремонт подвижной части «в поле» (на машине) — это всегда компромисс. Полноценный ремонт возможен только в инструментальном цехе с разборкой формы. Поэтому наличие сменного комплекта толкателей и втулок на складе — не роскошь, а необходимость для непрерывного производства.
Прогноз рынка на 2026-2027 годы
Что нас ждет дальше? Я вижу несколько трендов, которые изменят подход к закупкам подвижных блоков.
Во-первых, рост популярности модульных систем. Вместо заказа уникальной подвижной части под каждое изделие, заводы будут переходить на стандартизированные базы. Это удешевляет производство и ускоряет замену. Вы меняете не всю форму, а только inserts (вставки) и настроенную подвижную плиту.
Во-вторых, внедрение аддитивных технологий. Конформные каналы охлаждения, напечатанные на 3D-принтере из металлического порошка, начинают проникать в серийное производство. Они позволяют охлаждать подвижную часть равномерно, исключая те самые локальные перегревы, о которых я говорил выше. Пока это дорого, но к 2027 году цена снизится до приемлемого уровня для среднего бизнеса.
В-третьих, цифровые двойники. Ведущие российские разработчики ПО начинают предлагать симуляцию износа подвижных частей. Вы сможете еще на этапе проектирования увидеть, где именно возникнет критическое трение, и усилить этот узел. Это экономит тысячи рублей на пробных запусках и доработках.
Заключение: цена ошибки слишком высока
Подвижная сторона блока пресс-формы для литья под давлением — это сердце вашего инструмента. Оно бьется тысячи раз в день. Оно устает. Оно требует уважения и инвестиций.
Не смотрите на цену 2026 года как на препятствие. Смотрите на нее как на индикатор качества. Дешевая подвижная часть — это бомба замедленного действия под вашим производственным планом.
Если вы хотите стабильности, выбирайте подрядчика, который понимает физику процесса, а не просто продает килограммы металла. Требуйте прозрачности в материалах. Инвестируйте в обслуживание. И помните: в литье пластмасс выигрывает не тот, кто дешевле сделал форму, а тот, кто дольше и стабильнее на ней работает.
У вас есть выбор: платить сейчас за качество или потом за простои. В 2026 году этот выбор стал особенно очевидным. Делайте его мудро.