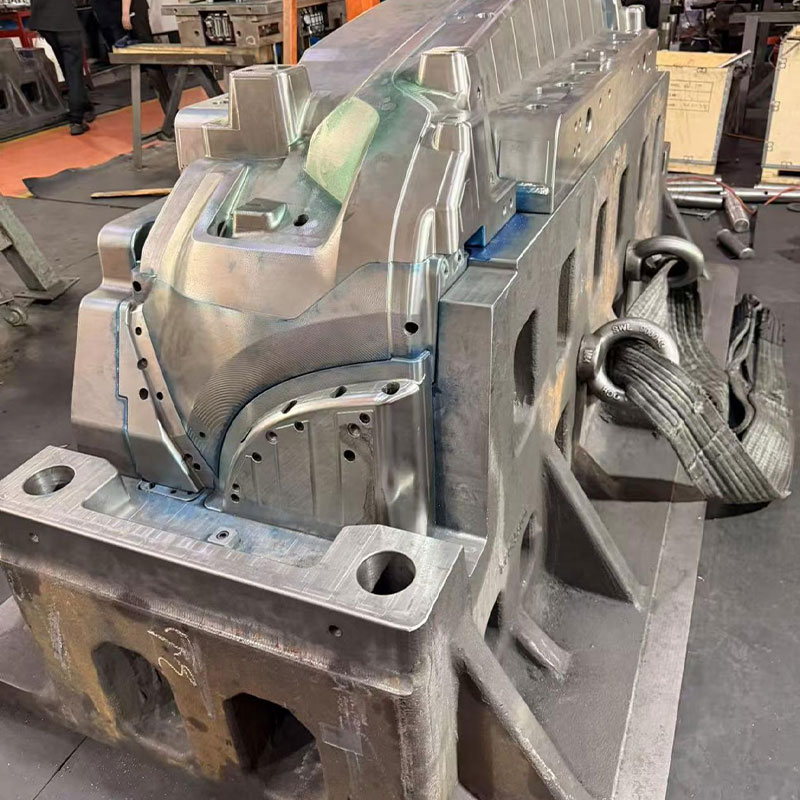
Неподвижная сторона блока пресс-форм для литья: цена – Завод
2026-09-18
Вы когда-нибудь задумывались, почему стоимость неподвижной стороны блока пресс-формы для литья под давлением может варьироваться в три раза у разных поставщиков, даже если на чертежах они выглядят идентично? В 2025 году, когда цепочки поставок из Европы окончательно перестроились, а китайские аналоги заполонили рынок, этот вопрос стал не просто техническим, а вопросом выживания производства. Мы проанализировали десятки контрактов, поговорили с главными инженерами заводов в Татарстане и Подмосковье, и готовы рассказать вам то, о чем молчат менеджеры по продажам: цена неподвижной плиты — это не только металл. Это страховка от простоя.
Почему «неподвижная» часть стоит дороже подвижной?
Давайте сразу отбросим маркетинговую шелуху. Многие закупщики ошибочно полагают, что основная нагрузка и износ приходятся на подвижную половину (эжекторную). Логика подсказывает: там движутся толкатели, там происходит выброс изделия. Значит, там сложнее. Но реальность литья под давлением диктует иные правила.
Неподвижная сторона (матричная половина) — это лицо вашей детали. Именно она формирует внешнюю геометрию, класс поверхности и точность посадочных мест. Но главное — именно на неподвижную сторону приходится колоссальное термическое и механическое напряжение в момент впрыска.
Представьте момент смыкания. Расплавленный алюминий или поликарбонат влетает в форму со скоростью пули. Давление достигает 1000–2000 бар. Неподвижная плита должна выдержать этот удар, не деформируясь ни на микрон. Если она «поплывет», вы получите облой, который потом придется снимать вручную, увеличивая себестоимость каждой единицы продукции на 15–20%.
Поэтому, когда вы запрашиваете коммерческое предложение на неподвижную сторону блока пресс-формы для литья под давлением, вы платите не за кусок стали P20 или H13. Вы платите за:
- Термостабильность: Способность материала сохранять твердость при циклическом нагреве до 300°C и охлаждении водой.
- Точность шлифовки: Допуски в 0.01 мм требуют оборудования класса не ниже Agie Charmilles или Sodick, которые сейчас в дефиците.
- Систему охлаждения: В неподвижной половине часто реализуют сложное конформное охлаждение, которое труднее изготовить, чем прямые каналы в подвижной части.
Скрытые угрозы 2025 года: где экономят производители?
Честно говоря, ситуация на рынке формостроения в России сейчас напоминает дикий запад. После ухода крупных европейских брендов (Hasco, Strack) многие локальные заводы начали использовать альтернативные комплектующие. И здесь кроется главная ловушка.
Я видел случаи, когда снижение цены на 30% достигалось за счет замены направляющих втулок в неподвижной половине на более дешевые аналоги без надлежащей термообработки. Результат? Через 50 000 циклов появляется люфт. Люфт приводит к ступенькам на изделии. Ступеньки — это брак. Брак — это убытки, которые многократно превышают сэкономленные рубли.
Еще один нюанс, о котором редко пишут в спецификациях: качество сварки при ремонте или модификации неподвижной плиты. В условиях санкционного давления некоторые подрядчики пытаются восстанавливать поврежденные участки матриц кустарными методами. Для неподвижной стороны это критично. Любой шов — это потенциальное место образования трещины от термической усталости.
Ценообразование: из чего складывается итоговая сумма?
Чтобы понять, адекватна ли цена, которую вам предлагают, нужно разложить «неподвижную сторону» на атомы. Давайте посмотрим на структуру затрат актуальную для рынка РФ в начале 2025 года.
| Компонент | Влияние на цену | Риски при экономии |
|---|---|---|
| Сталь матрицы (H13, 1.2344) | 40-50% | Быстрое появление сетки трещин («аллигаторова кожа») на поверхности детали. |
| Обработка ЧПУ и Эрозия | 25-30% | Низкое качество поверхности, необходимость дополнительной полировки, которая снимает слой металла и меняет геометрию. |
| Система охлаждения (вставки, трубки) | 10-15% | Неравномерное охлаждение,_warpage_ (коробление) изделия, увеличение времени цикла. |
| Направляющие элементы (колонки, втулки) | 5-10% | Износ, перекос плит, заклинивание формы. |
| Инжиниринг и проектирование | 10% | Ошибки в расчетах толщины стенок, ведущие к разрушению формы при первом же запуске. |
Обратите внимание на пункт «Сталь». Сейчас на российском рынке доминируют поставки из Китая и остатки европейских складов. Китайская сталь марки 1.2344 может стоить на 20% дешевле немецкой Böhler или шведской Uddeholm. Но разница в чистоте сплава очевидна только после 100 тысяч смыканий. Если вы планируете мелкосерийное производство (до 50 тыс. циклов), китайский аналог может быть оправдан. Если же вы льете автокомпоненты миллионными тиражами — экономия на материале неподвижной половины станет фатальной.
Локализация и импортозамещение: миф или реальность?
Многие российские заводы гордо заявляют о 100% локализации. Но давайте будем откровенны: станочный парк — это основа. Даже если сталь куплена в Магнитогорске (что само по себе достижение), финишная обработка часто требует импортного инструмента.
Проблема в том, что неподвижная сторона блока пресс-формы для литья под давлением требует идеальной сопрягаемости с подвижной частью. В условиях, когда доступ к прецизионному измерительному оборудованию (типа Zeiss) ограничен или дорог, контроль качества страдает. Я рекомендую всегда запрашивать протоколы измерений 3D-сканированием перед приемкой формы. Не верьте словам «все сделано по ГОСТу». Требуйте цифры.
Кстати, о ГОСТах. Старые советские стандарты часто не учитывают специфику современных высокоскоростных литьевых машин. Опора только на ГОСТ может привести к тому, что форма будет работать, но неэффективно: долгий цикл, высокий процент брака. Современные российские разработчики все чаще переходят на внутренние стандарты, адаптированные под реалии 2025 года, используя опыт азиатских партнеров.
Как выбрать поставщика и не потерять деньги?
Выбор завода-изготовителя формы — это не тендер на lowest price. Это выбор партнера, который будет обслуживать вашу продукцию годы. Вот чек-лист, который я использую сам, когда оцениваю потенциальных подрядчиков для своих клиентов.
- Портфолио в вашей нише. Если завод делал формы для крышек от шампуня, он не обязательно справится с корпусом автомобильного датчика. Требования к точности и материалам разные.
- Наличие собственного парка термообработки. Это критично. Если завод отдает детали на термообработку на сторону, контроль качества снижается, а сроки срываются. Неподвижная плита должна иметь равномерную твердость по всему объему.
- Гарантийные условия. Стандартная гарантия — 1 млн смыканий. Но что она покрывает? Только ремонт или полную замену плиты? Внимательно читайте договор. Часто гарантия аннулируется при использовании «нерекомендованных» материалов для литья.
- Сервисная поддержка. Как быстро они могут прислать инженера на ваш завод в Казани или Новосибирске? Если форма встала, каждый час простоя стоит тысячи рублей. Поставщик должен иметь мобильные бригады.
Цена вопроса: ориентиры на 2025 год
Дать точную цену «в вакууме» невозможно. Каждая форма уникальна. Однако, чтобы вы могли ориентироваться, приведу средние рыночные диапазоны на изготовление комплекта форм (подвижная + неподвижная стороны) для средних размеров (до 500×500 мм):
Эконом-сегмент (Китай/Локальные мастерские): 300 000 – 600 000 рублей. Риск высокого брака, короткий срок жизни формы, проблемы с документацией.
Средний сегмент (Российские заводы с современным парком): 700 000 – 1 500 000 рублей. Оптимальное соотношение цены и качества. Хорошая поддержка, адаптация под местные ТПА.
Премиум-сегмент (Европейские технологии, топ-стали): от 2 000 000 рублей и выше. Для высокоответственных деталей, медицинской техники, оптики.
Помните: цена неподвижной стороны блока пресс-формы для литья под давлением в составе комплекта обычно составляет около 55-60% от стоимости всей формы, так как она несет основную конструктивную нагрузку и требует более сложных вставок.
Технические нюансы, которые спасут ваш бюджет
Хочу затронуть тему, которую часто игнорируют конструкторы-новички: вентиляция в неподвижной половине. Да, воздух должен выходить. Если он запрется в глубине рельефа неподвижной плиты, вы получите прижоги и недоливы. Многие пытаются решить это увеличением зазоров, что ведет к облою. Правильное решение — использование пористых вставок или микро-каналов, изготовленных на EDM-станках. Это дорого, но это работает.
Также обратите внимание на систему центрирования. Конические замки (конуса) должны быть установлены именно в неподвижной половине, чтобы компенсировать боковые усилия при впрыске. Если их нет или они выполнены некачественно, вся нагрузка ляжет на направляющие колонки, и они согнутся. Замена колонок — это полбеды. Хуже, если от удара треснет сама матрица в неподвижной части.
И еще один совет «бывалого»: требуйте проведения пробных отливок (trial shots) на заводе-изготовителе перед оплатой финального транша. Не ленитесь поехать и посмотреть своими глазами. Возьмите с собой штангенциркуль и микроскоп. Посмотрите на качество поверхности в глубоких карманах неподвижной плиты. Если там видны следы обработки, которые не должны там быть — это сигнал тревоги.
Будущее: аддитивные технологии и неподвижные плиты
Мы стоим на пороге изменений. В 2025-2026 годах все больше российских предприятий начинают внедрять гибридные формы, где элементы неподвижной стороны, отвечающие за сложное охлаждение, печатаются на 3D-принтерах по металлу (SLM/DMLS). Это позволяет создавать каналы охлаждения любой формы, вплотную прилегающие к поверхности детали.
Это снижает время цикла на 20-30%. Да, такая вставка стоит дороже традиционной фрезерованной. Но окупаемость наступает уже через 3-4 месяца серийного производства. Если вам предлагают форму без возможности модернизации под такие вставки в будущем — задумайтесь. Вы покупаете технологию прошлого века.
Заключение: инвестиция или расход?
Покупка пресс-формы, и особенно ее неподвижной части, — это не просто статья расходов в смете. Это фундамент вашего производственного процесса. Ошибка здесь стоит слишком дорого.
Не гонитесь за самой низкой ценой на неподвижную сторону блока пресс-формы для литья под давлением. Ищите баланс между качеством стали, компетенцией инженеров и надежностью поставщика. В текущих экономических реалиях России выигрывает тот, кто может обеспечить стабильное качество при предсказуемых затратах. А стабильность дает только качественная, хорошо спроектированная и правильно изготовленная неподвижная половина формы.
Проверяйте сертификаты на сталь. Требуйте отчеты об измерениях. Не бойтесь задавать неудобные вопросы технологам. В конечном счете, именно ваша бдительность сэкономит вам миллионы рублей на браке и простоях. Рынок меняется, и выживают не самые крупные, а самые внимательные к деталям.