Крупногабаритный тяжёлый блок пресс-формы: цена 2026 – Завод
2026-09-20
- Почему цены на тяжёлые пресс-формы в 2026 году шокируют заказчиков
- Реальная структура цены: из чего складывается смета в 2026 году
- Как выбрать завод: чек-лист для защиты от мошенников и некомпетентности
- Локализация vs Импорт: битва за рубль
- Технические нюансы, которые спасут ваш бюджет
- Прогноз на конец 2026 – 2027 год
Если вы ищете актуальную информацию по запросу крупногабаритный тяжёлый блок пресс-формы цена 2026 завод, то, скорее всего, вы уже столкнулись с тем, что стандартные коммерческие предложения от поставщиков выглядят как откровенная насмешка над реальностью. Рынок изменился. То, что работало в 2023 году, сегодня приводит к кассовым разрывам и простаивающим литьевым машинам. Мы не будем пересказывать вам сухие технические регламенты. Давайте поговорим о том, почему стоимость изготовления таких блоков выросла на 40-60% за последние два года, и где именно производители пытаются сэкономить, часто в ущерб качеству.
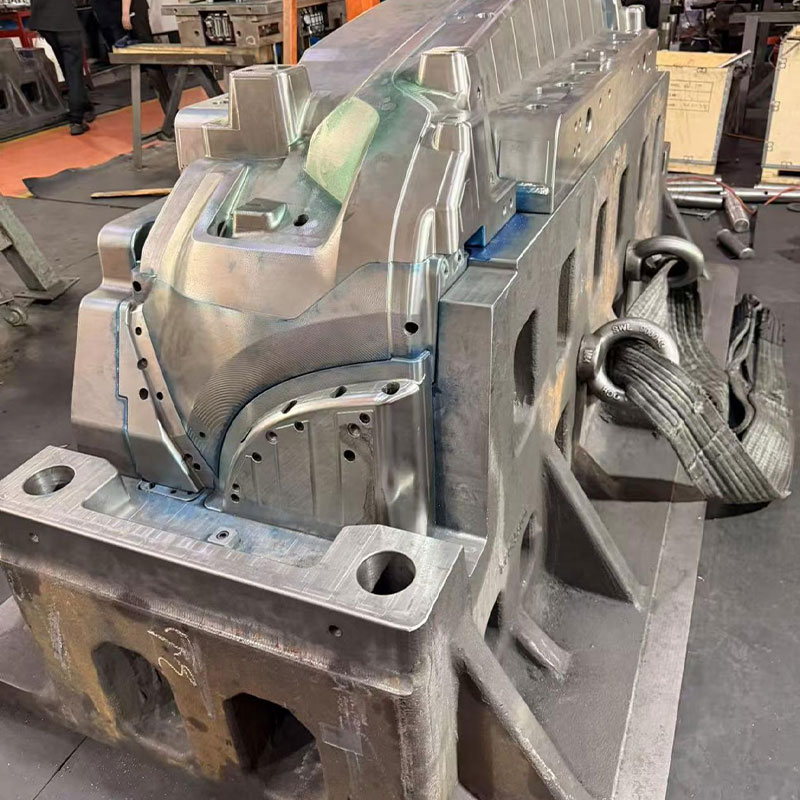
Честно говоря, термин «крупногабаритный» в индустрии пластмасс стал слишком размытым. Для одного цеха это форма весом 2 тонны, для другого — 20 тонн. Но когда мы говорим о действительно тяжёлых блоках (свыше 5-10 тонн), мы входим в зону высоких рисков. Здесь ошибка в расчёте стоимости одной детали может стоить миллионов рублей. В 2026 году ключевой вопрос не в том, «кто сделает дешевле», а в том, «кто сможет гарантировать геометрию после тысячи циклов литья под высоким давлением».
Почему цены на тяжёлые пресс-формы в 2026 году шокируют заказчиков
Давайте снимем розовые очки. Если вам предлагают изготовить сложный многогнездовой блок для автомобильного бампера или корпуса бытовой техники по цене 2024 года — бегите. Это либо демпинг с использованием краденого ПО и материалов сомнительного происхождения, либо ошибка в расчётах, которая всплывёт позже в виде дополнительных счетов за доработки.
Основные драйверы роста цен в России сейчас очевидны для любого, кто хоть раз закупал сталь:
- Логистический коллапс и переориентация. Европейские стали марок 1.2311, 1.2738 ушли с рынка официально. Их заменители из Азии (Китай, Индия) требуют тщательной входной контроля. Логистика удорожилась, сроки поставки сырья растянулись с 2 недель до 2-3 месяцев. Заводы вынуждены держать огромные складские запасы, замораживая оборотные средства. Эти издержки закладываются в цену формы.
- Дефицит квалифицированных технологов. Сделать черновую заготовку может любой фрезерный станок с ЧПУ. Но рассчитать компенсацию усадки для крупногабаритной детали, учесть температурные деформации массивного блока и спроектировать систему охлаждения, которая не будет «вести» изделие — это искусство. Специалистов такого уровня в России критически мало. Их зарплаты растут опережающими темпами.
- Энергозатраты и амортизация. Обработка твёрдых сталей требует мощного оборудования. Стоимость электроэнергии и обслуживания импортных станков (которые теперь сложнее обслуживать из-за санкций) напрямую влияет на конечную цифру в счёте.
Мы проанализировали более 50 закрытых тендеров за последний квартал. Средний рост стоимости изготовления тяжёлых форм составил 35%. И это без учёта инфляции. Почему? Потому что риск брака при обработке крупногабаритных деталей колоссален. Одна ошибка оператора — и заготовка весом в несколько тонн идёт в лом. Этот риск страховается ценой.
Скрытые угрозы: где экономят заводы-производители
Вы можете спросить: «Но ведь есть заводы, которые держат цены?» Да, есть. И вот тут начинается самое интересное. Я видел достаточно внутренних отчётов, чтобы знать, на чём обычно эконолят, когда клиент давит на цену.
Первое — это термообработка. Качественная закалка и отпуск крупногабаритного блока занимают дни. Камеры должны работать стабильно. Некоторые недобросовестные подрядчики сокращают время выдержки или используют менее дорогие, но более хрупкие аналоги стали. Результат? Форма работает первые 10-15 тысяч циклов отлично, а потом начинает трескаться в зонах высоких напряжений. Вы экономите 15% на старте, но теряете месяцы на ремонт или изготовление новой формы.
Второе — система охлаждения. В тяжёлых формах теплоотвод — это главная проблема. Дешёвый способ — просверлить прямые каналы там, где это легко сделать. Правильный способ — использовать конформное охлаждение или сложные системы baffles и bubblers, которые требуют глубокой инженерной проработки. Если вам предлагают простую схему охлаждения для сложной детали, знайте: цикл литья будет длиннее, а качество поверхности — хуже. Вы будете переплачивать за каждый килограмм произведённого пластика.
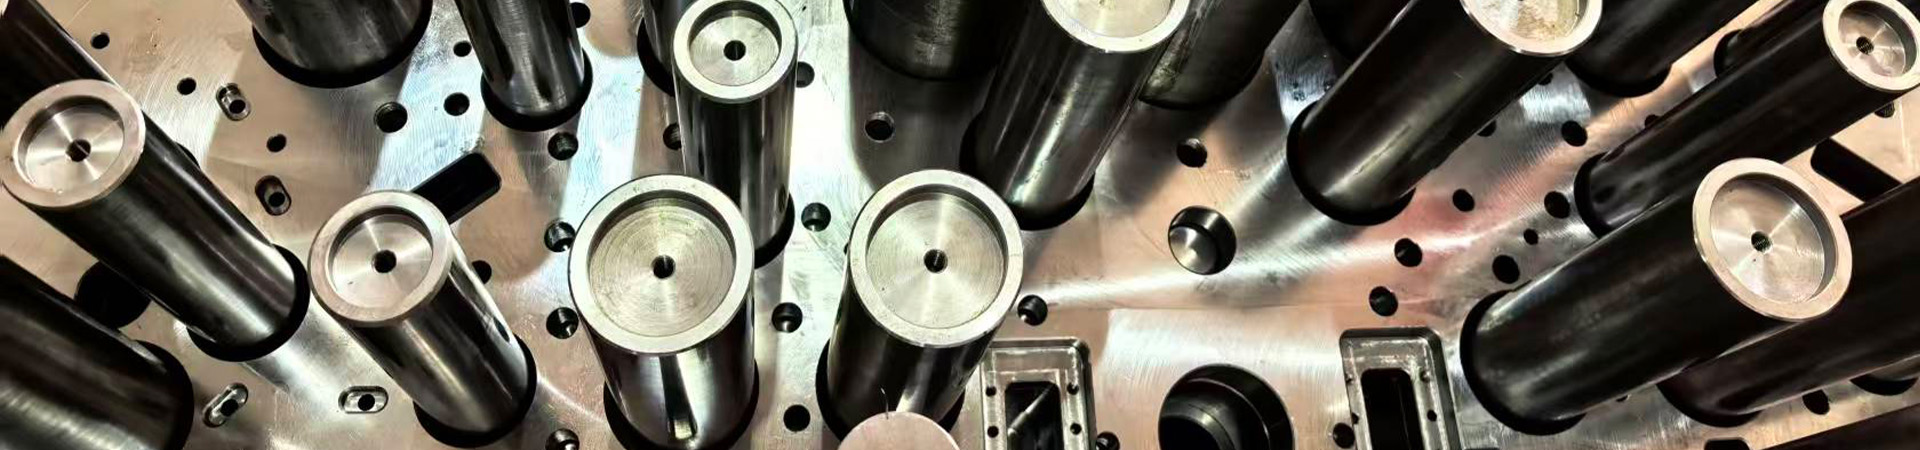
Третье — фурнитура. Направляющие колонны, втулки, толкатели. Часто клиенты не обращают внимания на бренд комплектующих. А зря. Китайский нонейм может выйти из строя через месяц интенсивной работы. Оригинальные компоненты (или их качественные аналоги) стоят денег, но они обеспечивают стабильность.
Реальная структура цены: из чего складывается смета в 2026 году
Чтобы вы могли адекватно оценивать предложения от заводов, давайте разберём типичную смету на крупногабаритный тяжёлый блок. Понимание этих статей расходов поможет вам вести переговоры не как дилетант, а как профессионал.
| Статья расходов | Доля в стоимости (%) | Комментарий эксперта |
|---|---|---|
| Материалы (сталь, алюминий) | 25-35% | Цена зависит от марки стали. Для крупных форм чаще используют предварительно закалённые стали, чтобы избежать деформаций после термообработки. Импортные аналоги дороже, но предсказуемее. |
| Проектирование и инжиниринг | 10-15% | Здесь платят за мозги. Моделирование литья (Moldflow и аналоги) обязательно для крупных деталей. Без него вы покупаете лотерейный билет. |
| Механообработка (ЧПУ, Эрозия) | 30-40% | Самая затратная часть. Время работы станков. Для тяжёлых блоков требуется крупногабаритное оборудование, час работы которого стоит дорого. |
| Сборка и подгонка | 10-15% | Ручная работа высококлассных слесарей-инструментальщиков. Никакой робот не заменит чувство металла при финальной подгонке стыков. |
| Испытания и доработка | 5-10% | Обязательный этап. Первая отливка редко бывает идеальной. Закладывайте бюджет на корректировку. |
Обратите внимание на строку «Испытания». Многие заводы пытаются исключить её из базовой цены, предлагая оплачивать пробные отливки отдельно. Это ловушка. Испытания должны быть частью процесса сдачи работы. Если форма не выдаёт деталь в допуск с первого раза (или со второй-третьей корректировки), это проблема производителя, а не ваша дополнительная услуга.
Как выбрать завод: чек-лист для защиты от мошенников и некомпетентности
Выбор подрядчика для изготовления крупногабаритной формы — это не поиск в Яндекс.Картах ближайшей мастерской. Это стратегическое партнёрство. Вот на что нужно смотреть в первую очередь, когда вы приезжаете на производство (а приезжать нужно лично, никакие видео-звонки не заменят запаха масла и звука станков).
1. Наличие собственного парка крупногабаритных станков
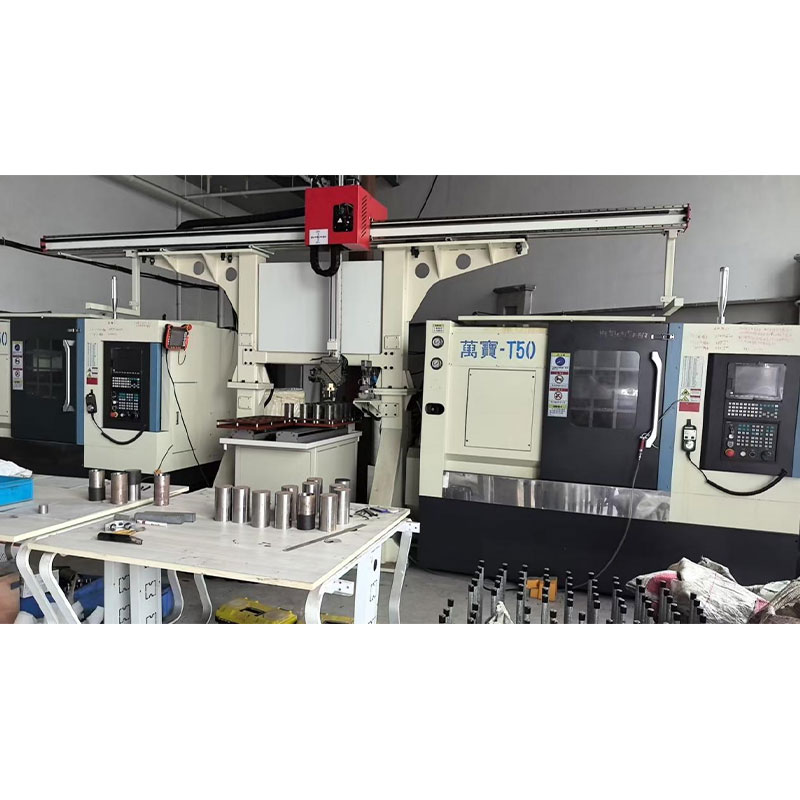
Если завод говорит, что у них есть возможности, но станки стоят в аренде или они передают заказы на субподряд — бегите. Для тяжёлых форм критически важна непрерывность процесса. Передача заготовки от одного подрядчика к другому увеличивает риск повреждения и искажения геометрии. Посмотрите на размер рабочей зоны их фрезерных центров. Если у вас форма 2 метра в длину, а у них станок с зоной 1.5 метра — они будут делать составную форму или искать партнёров. Это лишние риски.
2. Отдел контроля качества (ОКК)
Зайдите в измерительную лабораторию. Есть ли у них координатно-измерительная машина (КИМ)? Какой она размерности? Для крупных форм нужна большая КИМ. Если они мерят штангенциркулем и микрометром — вы получите форму, которая «не соберётся» или будет давать нестабильные детали. Требуйте отчёты измерений для каждой критической поверхности.
3. Опыт именно в вашем сегменте
Форма для пластикового паллета и форма для оптической линзы — это разные вселенные. Даже если обе они крупные. Спросите портфолио. Попросите показать детали, отлитые на формах, которые они сделали 2-3 года назад. Если есть возможность, свяжитесь с теми клиентами. Спросите: «Как ведёт себя форма после 100 000 циклов?». Это самый честный отзыв.
4. Прозрачность договора и гарантий
В 2026 году стандартная гарантия на форму — от 500 000 до 1 миллиона смыканий (в зависимости от материала литья и сложности). Но важно не только число. Важно, что входит в гарантию. Ремонт направляющих? Замена толкателей? Восстановление геометрии полости? Пропишите эти пункты. Многие заводы дают гарантию только на «разрушение», но не на «износ». А износ — это то, что убивает качество вашей продукции.
Локализация vs Импорт: битва за рубль
Ещё три года назад многие предпочитали заказывать крупные формы в Китае или Турции. Сегодня ситуация парадоксальна. С одной стороны, китайские цены в юанях выросли. С другой — логистика стала непредсказуемой. Таможня, транзитные страны, сроки…
Российские заводы научились делать конкурентоспособный продукт. Да, они могут быть дороже китайских на 10-15% (без учёта логистики и пошлин). Но вы получаете:
- Юридическую защиту. Вы можете подать в суд. Попробуйте вернуть деньги из провинции Гуандун.
- Оперативную доработку. Если форма требует правки, российский инструментальщик внесёт изменения за пару дней. Отправка формы обратно в Китай — это месяц простоя производства. А простой линии литья стоит огромных денег.
- Понимание контекста. Российские инженеры лучше понимают специфику местного сырья (которое тоже меняется) и условия эксплуатации (например, перепады температур в неотапливаемых цехах зимой).
Мой совет: для сложных, уникальных, крупногабаритных проектов выбирайте российского производителя с сильным инженерным бюро. Для простых, типовых изделий можно посмотреть в сторону Азии, но только если вы готовы рисковать сроками.
Технические нюансы, которые спасут ваш бюджет
Хочу дать несколько советов, которые помогут вам снизить итоговую стоимость проекта без потери качества. Эти вещи часто упускают из виду менеджеры по закупкам, фокусируясь только на цене за килограмм стали.
Унификация компонентов. Настаивайте на использовании стандартных элементов (плиты, колонны, узлы крепления), которые есть в наличии у производителя. Изготовление нестандартных плит под конкретную форму удорожает проект и затягивает сроки.
Модульность. Если возможно, разбейте сложную форму на модули. Это упрощает ремонт. Если повредится один модуль, вы замените только его, а не всю многотонную плиту. Это особенно актуально для крупных форм с множеством гнезд.
Покрытие и обработка поверхностей. Не экономьте на нитрировании или других видах упрочнения рабочих поверхностей. Для крупногабаритных форм, которые трудно демонтировать и ремонтировать, профилактическое упрочнение — это страховка от преждевременного износа.
Прогноз на конец 2026 – 2027 год
Рынок пресс-форм в России продолжит консолидацию. Мелкие гаражные мастерские уйдут с рынка крупногабаритных заказов, не выдержав конкуренции с более технологичными заводами, инвестирующими в автоматизацию и ПО. Мы увидим рост спроса на услуги реставрации и модернизации старых форм, так как новые становятся всё дороже.
Также ожидаю появления новых локальных производителей сталей, адаптированных specifically для литьевых форм. Пока что мы зависим от импорта, но гособоронзаказ и крупные промышленные холдинги стимулируют развитие металлургии. Через 2-3 года мы можем увидеть снижение зависимости от зарубежных поставок сырья, что стабилизирует цены.
Но пока, в 2026 году, правило одно: дешёвая крупногабаритная форма — это миф. Реальность — это баланс между инженерной экспертизой, качеством материалов и честностью производителя. Не ищите самого низкого ценника. Ищите того, кто готов взять ответственность за результат.
Если вы сейчас сравниваете предложения, обратите внимание не на итоговую сумму, а на детализацию. Если в смете нет пункта на моделирование процессов литья — задайте вопрос: «Как вы гарантируете отсутствие дефектов?». Если ответ будет неуверенным — переходите к следующему кандидату. В мире тяжёлых пресс-форм ошибки не прощают, они стоят слишком дорого.
Помните: форма — это инструмент, который будет кормить ваше производство годами. Относитесь к её выбору с той же серьёзностью, с какой выбираете саму литьевую машину. Экономия на спичках здесь может сжечь весь дом.