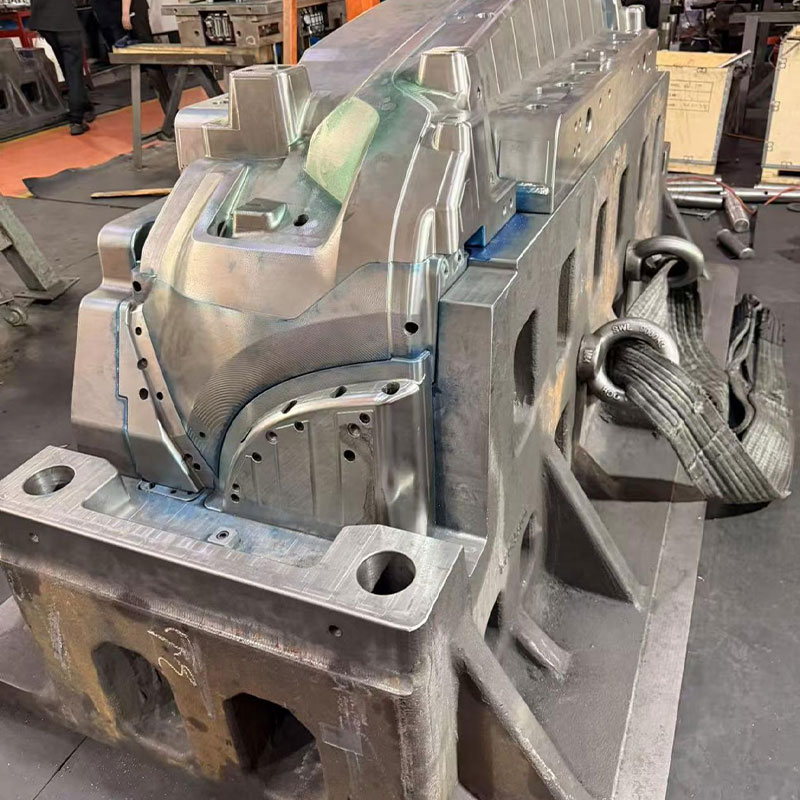
Блок формовочной пресс-формы: цена, выбор, производитель
2026-09-17
- Реальность 2025 года: почему старые критерии выбора больше не работают
- Геополитика закупок: кто производит блоки сегодня?
- Цена вопроса: из чего складывается стоимость в рублях
- Как выбрать идеальный блок: чек-лист для главного инженера
- Технический нюанс: горячеканальные системы (ГКС)
- Логистика и таможня: минное поле
- Антикризисная стратегия: что делать прямо сейчас?
- Прогноз на 2026 год
Рынок литья под давлением в России переживает тектонические сдвиги. Если еще три года назад выбор оборудования был вопросом престижа и бюджета, то сегодня это вопрос выживания производства. Блок формовочной пресс-формы: цена, выбор, производитель — эта триада теперь определяет не просто эффективность цикла, а саму возможность отгрузки продукции клиенту. Мы проанализировали десятки спецификаций, поговорили с инженерами на заводах в Татарстане и Подмосковье, и пришли к неутешительному, но честному выводу: эпоха «просто купить» закончилась. Началась эпоха инженерного компромисса.
Почему я начинаю с этого? Потому что большинство статей в сети пишут копирайтеры, которые никогда не видели стружки из закаленной стали H13. Они расскажут вам про «высокое качество» и «инновационные технологии». Я же скажу прямо: если вы выбираете блок формообразования для серийного выпуска в 2025–2026 годах, игнорируя логистику запчастей и термостабильность сплава при наших зимних температурах в цеху, вы покупаете себе головную боль.
Реальность 2025 года: почему старые критерии выбора больше не работают
Давайте снимем розовые очки. Санкционное давление и разрыв цепочек поставок изменили ландшафт. Европейские бренды, такие как Hasco или DME, либо ушли, либо продаются через сложные схемы посредников с наценкой в 300% и сроком ожидания до полугода. Китайские аналоги? Они стали лучше, бесспорно. Но дьявол кроется в деталях, а точнее — в металлургии.
Главная проблема, о которой молчат продавцы, — это неоднородность стали. В Европе контроль качества сплава для матриц и пуансонов жесточайший. В бюджетном сегменте Китая партия может быть отличной, а следующая — иметь микропоры, которые вскроются после 50 тысяч смыканий. Для российского производителя это означает простой линии. А простой в литье пластмасс — это сжигание денег со скоростью реактивного двигателя.
Поэтому, когда мы говорим про блок формовочной пресс-формы, мы должны рассматривать его не как отдельную деталь, а как узел в системе «станок-форма-сырье-климат цеха».
Критический параметр: термостабильность и износостойкость
В условиях российской реальности, где отопление цехов часто работает на пределе, а перепады температур между летним днем и зимней ночью существенны даже внутри помещения, коэффициент теплового расширения становится критичным. Блок, идеально подогнанный при +20°C, может дать задиры или «залипание» при нестабильном температурном режиме.
Что искать в спецификации? Не просто марку стали (P20, H13, S136), а метод ее обработки. Вакуумная плавка обязательна. Если поставщик не может предоставить сертификат термообработки с указанием твердости по Роквеллу (HRC) для каждой партии — бегите. Средняя твердость рабочих поверхностей должна быть в диапазоне 48–52 HRC для большинства технических пластиков. Для абразивных наполнителей (стекловолокно) — выше 54 HRC, но с риском хрупкости.
Я видел случаи, когда экономия 15% на стоимости блока приводила к необходимости полировки каждые 10 тысяч циклов. Считайте сами: стоимость часа работы станка TPU или Engel в России сейчас составляет от 3000 до 8000 рублей. Сколько циклов нужно, чтобы «отбить» эту мнимую экономию? Правильно, ноль. Вы уходите в минус с первой недели.
Геополитика закупок: кто производит блоки сегодня?
Рынок производителей блоков формообразования для российского рынка можно условно разделить на три лагеря. И выбор между ними — это выбор между рисками.
- Европейский остаток и параллельный импорт. Качество эталонное. Цена — заградительная. Срок поставки — лотерея. Подходит только для критически важных медицинских или аэрокосмических деталей, где цена ошибки выше цены формы. Примеры: Hasco (Германия/Азия), Meusburger (Австрия). Важно: проверяйте происхождение. Сейчас много «европейских» блоков, собранных в Турции или Восточной Европе из азиатских комплектующих.
- Китайский премиум и средний сегмент. Лидеры рынка в РФ на 2025 год. Компании вроде Yudo, LKM или более нишевые мастерские в провинции Чжэцзян. Качество выросло катастрофически быстро. Многие используют станки DMG Mori и Mitsui Seiki, те же, что и в Европе. Главный риск — контроль качества на выходе. Нужен свой инспектор на месте или надежный партнер, который не боится вернуть бракованную партию.
- Российское производство. Да, оно есть. Инструментальные заводы в Москве, Санкт-Петербурге, Ижевске. Плюсы: гарантия, понятная юрисдикция, возможность оперативной доработки. Минусы: часто более высокая цена по сравнению с Китаем при сопоставимом качестве из-за стоимости оборудования и кадрового дефицита. Однако для сложных, нестандартных блоков с горячеканальными системами российские инженеры часто предлагают более гибкие решения.
Не стоит сбрасывать со счетов Турцию. Они занимают интересную нишу между Китаем и Европой. Логистика проще, чем с Китаем (нет проблем с ж/д перевозками через Казахстан), качество металла лучше среднего китайского, цена ниже европейской. Для средних серий — отличный вариант.
Цена вопроса: из чего складывается стоимость в рублях
Говорить о фиксированной цене на блок формовочной пресс-формы — все равно что спрашивать «сколько стоит автомобиль». Разброс колоссальный. Но давайте посмотрим на структуру затрат, чтобы вы понимали, за что платите.
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Материал (Сталь) | 30–40% | Цены на спецстали привязаны к курсу юаня/евро. Волатильность высокая. |
| Механообработка (ЧПУ, Эрозия) | 25–35% | Зависит от сложности геометрии. Глубокие карманы и тонкие ребра удорожают процесс в разы. |
| Термообработка и покрытия | 10–15% | Нитрид титана, DLC-покрытия. Экономить здесь нельзя — это жизнь формы. |
| Логистика и таможня | 15–25% | Для импорта. Включает страховку, упаковку (деревянные ящики с обработкой), пошлины. |
| Маржа производителя/дилера | 10–20% | Варьируется в зависимости от объема заказа. |
Ориентировочные цены на стандартные базовые блоки (без Inserts, только база) размером 300×400 мм в 2025 году:
- Китай (средний сегмент): 80 000 – 120 000 руб.
- Турция: 130 000 – 180 000 руб.
- Россия (из импортной стали): 150 000 – 220 000 руб.
- Европа (параллельный импорт): от 300 000 руб. и выше.
Обратите внимание: это цены только на базу. Рабочие вставки (cores and cavities), которые непосредственно формируют изделие, считаются отдельно и могут стоить в 3–5 раз дороже базы, особенно если используется сталь S136 с зеркальной полировкой.
Скрытые расходы, о которых вам не скажут
1. Доработка под ваш станок. Стандартные блоки могут не подойти по расположению крепежных отверстий или толщине плит к вашему конкретному термопластавтомату (ТПА). Фрезеровка посадочных мест на месте стоит денег и времени.
2. Система охлаждения. Дешевые блоки часто имеют примитивные каналы охлаждения. Чтобы добиться качественного охлаждения, вам придется сверлить дополнительные каналы или использовать конформное охлаждение (если позволяет бюджет и технология). Это увеличивает срок изготовления.
3. Износ направляющих. В дешевых блоках используются мягкие втулки. Через полгода они разбиваются, появляется люфт, и на изделии появляется облой (flash). Замена втулок — это снова простой.
Как выбрать идеальный блок: чек-лист для главного инженера
Забудьте про красивые каталоги. Возьмите этот список и требуйте ответы от поставщика. Если он начинает «плавать» — ищите другого.
1. Совместимость со стандартами.
Убедитесь, что блок соответствует стандартам DIN (европейский) или LKM (китайский, но широко распространенный). Смешивать стандарты — путь к катастрофе. Если у вас парк станков европейский, требуйте DIN. Если вы переходите на азиатское оборудование, LKM может быть удобнее.
2. Качество плоскостности и перпендикулярности.
Запросите протокол измерений. Отклонение плоскостности контактных поверхностей не должно превышать 0.02–0.03 мм на 300 мм длины. Иначе будет течь расплав. Никакой герметик не спасет плохую механику.
3. Система ejector (толкателей).
Проверьте диаметр отверстий под толкатели. Они должны быть выполнены с высокой точностью (H7/g6). Люфт приведет к заеданию и поломке толкателей. Лучше, если отверстия будут гильзованы.
4. Вентиляция.
Есть ли в блоке предусмотренные канавки для вентиляции? Или вам придется фрезеровать их самим? Наличие заводской вентиляции экономит часы работы инструментальщика.
5. Гарантия и сервис.
Это самый важный пункт для России. Что будет, если блок треснет на 5000-м цикле? Производитель в Китае ответит вам через неделю и предложит скидку на следующий заказ. Российский дилер или производитель обязан заменить блок или компенсировать ущерб в течение гарантийного срока. Прописывайте это в договоре.
Технический нюанс: горячеканальные системы (ГКС)
Если вы планируете использовать горячеканальную систему, выбор блока усложняется. Блок должен иметь специальные посадочные места под коллектор и сопла, а также эффективное охлаждение зоны ГКС. Ошибка в расчетах тепловых расширений здесь фатальна. Перегрев блока вокруг сопел приводит к деградации пластика и появлению черных точек на изделии.
В 2025 году наблюдается тренд на интеграцию датчиков давления и температуры непосредственно в блок формообразования. Это требует предварительной подготовки каналов под проводку и установки разъемов. Уточняйте у поставщика, готов ли блок к такой модернизации («Smart Mold» ready).
Логистика и таможня: минное поле
При заказе из-за рубежа учитывайте следующие риски:
- Упаковка. Блок должен быть законсервирован антикоррозийным составом. Влажность в контейнере при морской перевозке из Китая может убить зеркальную поверхность за две недели. Требуйте вакуумную упаковку с силикагелем.
- Таможенная очистка. Код ТН ВЭД для частей форм обычно 8480. Проверьте актуальные ставки пошлин и НДС. Иногда выгоднее везти как «комплектующие для станков», если есть соответствующие сертификаты, но это серая зона, требующая грамотного брокера.
- Сроки. Реальный срок доставки из Китая сейчас — 4–6 недель (ж/д + таможня). Из Турции — 3–4 недели. Из Европы — непредсказуемо. Закладывайте запас времени в план производства.
Антикризисная стратегия: что делать прямо сейчас?
Если у вас срочный заказ, а ждать блок из Азии долго, рассмотрите вариант локализации изготовления базы формы в России с закупкой качественной стали у российских металлотрейдеров (например, сталь 4Х5МФС, аналог H13). Да, это может быть дороже на 20%, но вы получите блок через 2 недели, а не через 2 месяца.
Другой вариант — использование модульных систем. Купите один качественный базовый блок и меняйте только вставки (inserts). Вставки изготавливаются быстрее и дешевле. Это позволяет гибко реагировать на изменения в конструкции изделия без замены всей формы.
Прогноз на 2026 год
Рынок будет консолидироваться. Мелкие посредники уйдут. Останутся крупные игроки, способные держать складские запасы стандартных блоков в России. Цены стабилизируются, но останутся высокими из-за стоимости оборудования и энергоносителей.
Технологически мы увидим рост спроса на блоки с интегрированным конформным охлаждением, напечатанным на 3D-принтерах из металлических порошков. Это уже не фантастика, а реальность для сложных деталей. Российские производители начинают осваивать эту технологию, и к 2026 году она станет доступнее.
Итог: Выбор блока формовочной пресс-формы сегодня — это не поиск самой низкой цены. Это поиск надежности поставщика и соответствия материалов вашим задачам. Не бойтесь переплатить 10–15% за проверенную сталь и гарантию. Простой машины стоит гораздо дороже.
Проверяйте сертификаты. Требуйте образцы металла. Посещайте производство, если есть возможность. И помните: хорошая форма начинается с хорошего блока. Плохой блок испортит даже самую гениальную конструкцию вставок.
Если вы сомневаетесь в выборе конкретного производителя, запросите референс-лист. Позвоните их клиентам. Спросите не «как вам качество?», а «сколько раз вы останавливали линию из-за проблем с формой за последний год?». Ответ вас удивит. И, возможно, сэкономит вам миллионы рублей.