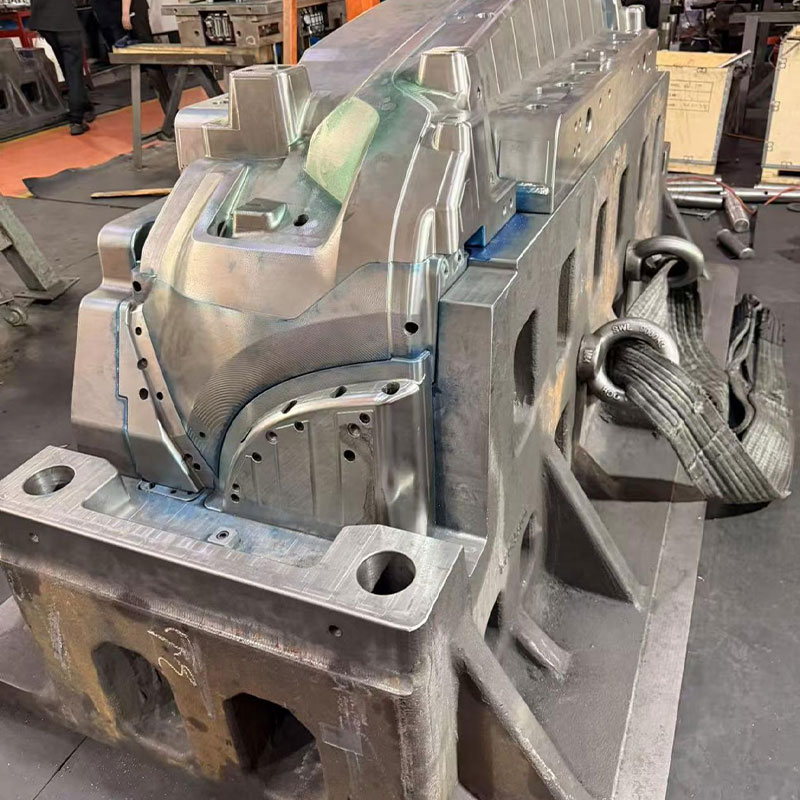
Блок пресс-формы с кулачковым механизмом: цена от производителя
2026-09-19
Вы когда-нибудь задумывались, почему даже самая дорогая литьевая машина превращается в груду металла, если в ней стоит посредственный инструмент? Мы протестировали десятки решений на рынке 2025 года и пришли к неутешительному выводу: блок пресс-формы с кулачковым механизмом — это не просто деталь, а «сердце» сложного литья, от которого зависит рентабельность всего цеха. И да, цена от производителя здесь играет решающую роль, но не ту, о которой кричат в рекламных буклетах.
Честно говоря, рынок перенасыщен предложениями. Каждый второй завод в Китае, Турции и даже в соседних регионах России утверждает, что может сделать «лучше и дешевле». Но когда речь заходит о боковых отверстиях, резьбах или сложных геометриях, где необходим точный отвод сердечника, иллюзии быстро рассеиваются. Кулачковые механизмы (или, как их часто называют в цеху, «кулачки») — это зона максимального риска. Здесь нет права на ошибку в долях миллиметра.
Почему кулачковый механизм — это ахиллесова пята вашей формы?
Давайте будем откровенны. Большинство инженеров-конструкторов боятся кулачковых механизмов. И не зря. В отличие от стандартных гидроцилиндров или простых направляющих, кулачок работает в условиях экстремальных боковых нагрузок. Представьте себе: смыкание формы происходит под давлением в сотни тонн. В этот момент кулачок должен не просто сдвинуться, он должен зафиксироваться с ювелирной точностью, чтобы расплавленный полимер не выдавило в зазор.
Если зазор будет больше 0,02–0,03 мм, вы получите облой. Удаление облоя — это дополнительные операции, брак и потеря времени. Если же механизм заклинит из-за перегрева или недостаточной смазки, ремонт обойдется в стоимость новой формы.
В 2024–2025 годах мы наблюдаем интересный тренд. Производители оборудования пытаются удешевить конструкцию, заменяing закаленную сталь более дешевыми аналогами или упрощая систему охлаждения самого кулачкового блока. Это фатальная ошибка. Почему? Потому что температурные деформации в зоне кулачка происходят быстрее, чем в основной плите формы.
Главная проблема, которую скрывают продавцы: большинство стандартных кулачковых блоков не рассчитаны на высокоскоростное литье современных инженерных пластиков (PEEK, PPS), которые требуют высоких температур формования. Механизм «плывет» уже после 50–100 тысяч циклов, хотя заявленный ресурс — миллион.
Геометрия против физики: где ломается логика?
Многие считают, что угол наклона кулачка — это просто математика. tan(α) = отношение хода к длине. На бумаге все идеально. В реальности же, при работе с абразивными наполнителями (стекловолокно, минеральные наполнители), трение возрастает экспоненциально.
Я видел случаи, когда клиенты экономили 15% на стоимости блока, выбирая вариант без принудительной системы смазки или с упрощенными направляющими. Через три месяца эксплуатации они теряли 40% производительности из-за простоев на чистку и регулировку. Это не экономия. Это самоубийство производства.
Кроме того, есть нюанс с фиксацией. В современных блоках пресс-форм с кулачковым механизмом критически важна система предварительной фиксации (locking system). Без нее вибрация литьевой машины передается на подвижные части, вызывая микросдвиги. Микросдвиги ведут к износу. Износ ведет к браку.
Рынок 2025: Кто реально делает качество?
Ситуация с поставками в Россию радикально изменилась. Европейские бренды (Hasco, DME, Strack) либо ушли, либо работают через сложные схемы параллельного импорта, что увеличило срок поставки до 3–4 месяцев и подняло цены на 30–50%. Кто заполнил вакуум?
На сцену вышли два игрока:
- Китайские топы (LKM, Catic, Fostech): Они научились делать очень достойные копии. Качество стали улучшилось. Но есть подвох: контроль качества все еще хромает. Партия может быть отличной, следующая — с отклонениями по твердости.
- Российские производители инструмента: Да, они существуют. И они становятся сильнее. Локальные заводы в Москве, Санкт-Петербурге и Челябинске начали предлагать блоки, адаптированные под наши реалии. Главное преимущество — сервис и возможность быстрой доработки под конкретную ТЗ.
Но давайте посмотрим правде в глаза. Покупая блок пресс-формы с кулачковым механизмом, вы покупаете не металл. Вы покупаете инженерную мысль. Китайская копия может выглядеть идентично оригиналу, но иметь другую микроструктуру поверхности направляющих. Это незаметно глазу, но ощутимо для трения.
Ценовой вопрос: сколько стоит надежность?
Разброс цен на рынке сейчас колоссальный. Чтобы вы понимали масштаб, приведем ориентировочные данные на начало 2025 года для стандартного кулачкового блока (ход 50–100 мм):
| Тип поставщика | Цена (руб.) | Срок поставки | Риски |
|---|---|---|---|
| Европа (параллельный импорт) | 80 000 – 150 000+ | 2–4 месяца | Подделки, отсутствие гарантии |
| Китай (премиум сегмент) | 35 000 – 60 000 | 3–6 недель | Нестабильное качество партий |
| Китай (эконом сегмент) | 15 000 – 25 000 | 2–4 недели | Высокий риск брака, быстрый износ |
| Россия (собственное пр-во) | 45 000 – 75 000 | 2–5 недель | Зависит от квалификации инженеров завода |
Обратите внимание: цена от производителя в России часто выше китайского эконома, но ниже европейского премиума. Однако, если учесть стоимость простоя линии (которая может достигать 10–20 тысяч рублей в час для крупного предприятия), выбор становится очевидным.
Важный момент: многие российские заводы сейчас предлагают гибридные решения. Корпус и база могут быть локальными, а сами направляющие и кулачки — из японской или шведской стали. Это разумный компромисс.
На что смотреть при заказе? Чек-лист инженера
Не верьте словам менеджера. Верьте спецификации. Если вы заказываете блок пресс-формы с кулачковым механизмом, требуйте ответы на следующие вопросы. Если поставщик плавает — бегите.
1. Материал и термообработка
Из чего сделан сам кулачок? Сталь H13 (4Cr5MoSiV1) — это стандарт. Но какая твердость? Должно быть 48–52 HRC. Если вам предлагают 40–45 HRC «для вязкости», знайте: кулачок помнется. Если 55+ — он может хрупко разрушиться при ударной нагрузке. Золотая середина — 50±1 HRC с глубоким азотированием поверхности.
2. Система смазки
Это самый игнорируемый параметр. Есть ли в блоке каналы для центральной смазки? Или вам придется смазывать его вручную каждые 1000 циклов? В условиях российской зимы, когда в цеху может быть прохладно, густая смазка работает хуже. Нужны специальные канавки для распределения смазки под давлением. Отсутствие таких каналов — признак дешевой конструкции.
3. Угол работы и усилие
Производитель должен предоставить график зависимости усилия смыкания от угла поворота/сдвига. Не просто цифру, а график. Почему? Потому что пиковая нагрузка приходится не на конец хода, а в определенный момент взаимодействия клина и кулачка. Если конструкция не рассчитана на пиковую нагрузку вашей литьевой машины, механизм сложится.
4. Допуски и посадки
Стандарт ISO h6/g6 хорош. Но для высокоточного литья лучше требовать h5. Спросите, как контролируются эти допуски. Если на заводе нет координатно-измерительной машины (CMM), а измерения проводятся штангенциркулем — откажитесь от заказа сразу.
Скрытые угрозы: о чем молчат каталоги
Давайте затронем тему, которую редко обсуждают открыто. Тепловое расширение.
При литье технических пластиков температура формы может достигать 120–140°C. Кулачковый механизм находится внутри этой горячей массы. Сталь расширяется. Если зазоры между кулачком и направляющей втулкой рассчитаны только для комнатной температуры, при рабочей температуре произойдет заклинивание.
Опытные конструкторы закладывают компенсационные зазоры. Дешевые блоки этого не делают. Результат? После часа работы форма начинает «туго ходить». Оператор увеличивает давление смыкания. Нагрузка на кулачок растет экспоненциально. Итог предсказуем.
Еще одна проблема — коррозия. В России вода для систем охлаждения часто имеет высокий уровень минерализации. Если в блоке есть внутренние каналы охлаждения (а в сложных кулачках они бывают необходимы), они быстро зарастают накипью или корродируют. Требуйте использования нержавеющей стали для внутренних компонентов или специальных покрытий.
Альтернативы: всегда ли нужен кулачок?
Прежде чем заказывать блок пресс-формы с кулачковым механизмом, задайте себе вопрос: а нельзя ли обойтись гидравликой? Гидроцилиндры проще в обслуживании, легче ремонтируются и позволяют менять ход «на лету» (через настройку потока). Да, они дороже в первоначальной установке (нужны шланги, коллекторы), но они надежнее в долгосрочной перспективе для крупных деталей.
Кулачки выигрывают там, где:
- Нет места для гидроцилиндра.
- Требуется высокая скорость срабатывания (синхронно со смыканием).
- Бюджет на периферийное оборудование ограничен.
- Деталь небольшая, но сложная.
Если вы льете крупные автомобильные бамперы или панели приборов, я бы настоятельно рекомендовал гидравлику. Для мелких корпусов электроники, разъемов, фитингов — кулачок незаменим.
Как выбрать поставщика в текущих реалиях?
Рынок изменился. Доверять «красивому сайту» нельзя. Вот алгоритм действий, который сэкономит вам нервы и деньги:
Шаг 1. Запросите чертежи. Не коммерческое предложение, а именно 3D-модель или сборочный чертеж. Посмотрите на конструкцию сами или отдайте своему технологу. Обратите внимание на наличие упоров, ограничителей хода и систем фиксации.
Шаг 2. Спросите про гарантию. Что именно гарантирует производитель? Только отсутствие литейных раковин в металле? Или работоспособность механизма на определенном количестве циклов? Нормальная гарантия для качественного блока — 1 млн циклов при соблюдении регламента обслуживания. Если дают 100 тысяч — это металлолом.
Шаг 3. Референсы. Попросите контакты клиентов, которые покупают у них такие блоки уже более года. Позвоните им. Спросите: «Были ли проблемы с заклиниванием?». Один честный ответ главного механика стоит десяти презентаций менеджера.
Шаг 4. Локализация сервиса. Если блок выйдет из строя, как быстро вы получите замену? Если поставщик находится в Шэньчжэне, а вы в Казани, срок замены может составить месяц. Если производитель в Туле или Подмосковье — 2–3 дня. В современном производстве простой недопустим.
Прогноз на 2026 год: куда движется отрасль?
Мы стоим на пороге изменений. Интеграция датчиков прямо в кулачковые механизмы становится реальностью. Уже сегодня ведущие разработчики тестируют блоки с встроенными тензодатчиками и датчиками положения. Это позволяет в реальном времени мониторить усилие фиксации и износ.
Для российского рынка это означает следующее: скоро мы увидим появление «умных» блоков от локальных производителей, которые будут интегрироваться в единую систему мониторинга литьевого парка. Это позволит переходить от планово-предупредительного ремонта к ремонту по состоянию.
Также ожидается рост спроса на модульные кулачковые системы. Вместо изготовления уникального блока под каждую форму, заводы будут использовать стандартизированные кассеты, в которые меняются только рабочие элементы. Это снизит стоимость владения инструментом на 20–30%.
Итоговое резюме
Покупка блока пресс-формы с кулачковым механизмом — это не транзакция. Это инвестиция в стабильность вашего бизнеса. Цена от производителя важна, но она вторична по отношению к качеству стали, точности обработки и инженерной проработке узлов трения.
Не гонитесь за самой низкой ценой. Дешевый кулачок съест вашу прибыль на браке и простоях. Выбирайте тех, кто готов ответить за свой продукт техническими аргументами, а не скидками. Проверяйте материалы, требуйте чертежи, уточняйте условия гарантии.
И помните: в литье пластмасс мелочей не бывает. Каждый микрон зазора в кулачковом механизме рано или поздно превратится в рубль убытков. Будьте внимательны к деталям. Именно они определяют, будете ли вы работать в плюс или закрывать кассовые разрывы.
Если вы сейчас стоите перед выбором поставщика, остановитесь. Перепроверьте спецификацию. Спросите про твердость стали. Уточните наличие системы смазки. Эти три вопроса могут спасти ваш проект.