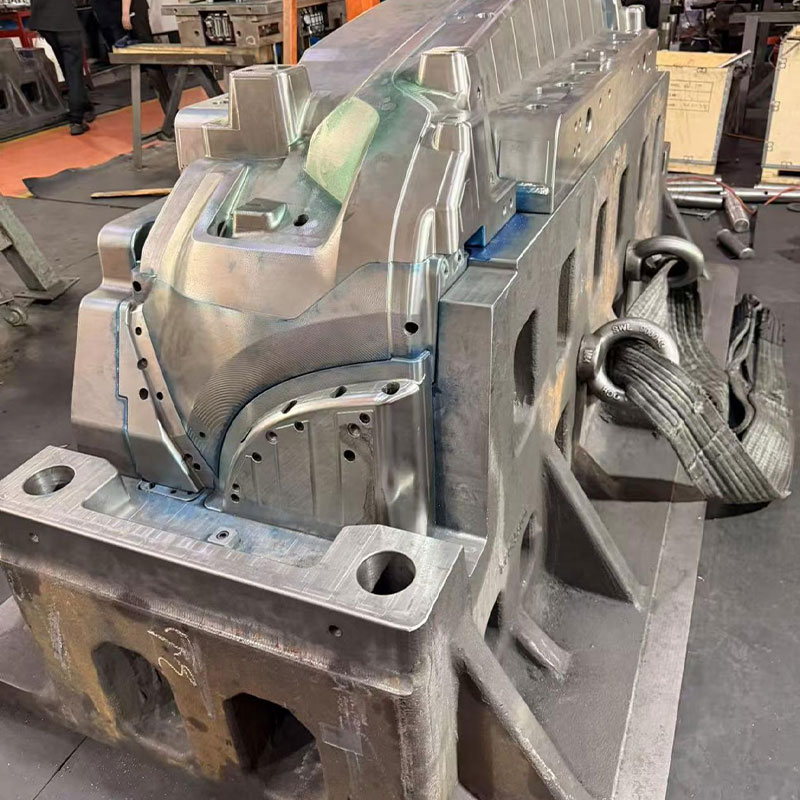
Блок пресс-формы из углеродистой стали: цена, завод – Производитель
2026-10-11
- Почему именно углеродистая сталь? Мифы и реальность 2025 года
- Критерии выбора производителя: как не нарваться на брак
- Ценообразование: сколько стоит блок в 2025 году?
- Технические нюансы: на что смотреть в чертежах
- Сравнение с альтернативами: когда углеродистая сталь проигрывает
- Локализация производства в России: текущая ситуация
- Как проверить качество полученного блока?
- Прогноз и заключение
Если вы ищете надежный блок пресс-формы из углеродистой стали, цена которого не заставит вас пересматривать бюджет проекта в середине квартала, то вы попали по адресу. В 2025 году рынок металлообработки в России переживает странную трансформацию: с одной стороны — дефицит качественных импортных сталей, с другой — агрессивный рост предложений от локальных заводов, которые только учатся работать на новых стандартах.
Давайте будем честны: большинство статей в интернете про пресс-формы написаны так, будто их генерировал робот, который никогда не держал в руках штангенциркуль. Они говорят об «инновациях» и «эффективности», но молчат о том, что дешевая углеродистая сталь может треснуть после первой тысячи циклов при неправильной термообработке. Я видел это своими глазами на производстве в Туле. И это больно.
В этом материале я не буду продавать вам воздух. Мы разберем, почему блок из углеродистой стали (часто это стали типа Ст45, 50 или аналоги типа AISI 1045/1050) остается рабочим лошадкой для многих задач, несмотря на моду на порошковые сплавы. Мы посмотрим на реальные цены, найдем работающих производителей и, главное, обсудим те риски, о которых менеджеры по продажам предпочитают умалчивать до подписания договора.
Почему именно углеродистая сталь? Мифы и реальность 2025 года
Существует устойчивое мнение, что для серьезных пресс-форм нужна только инструментальная легированная сталь (типа H13 или P20). Это полуправда. Легированные стали великолепны, когда речь идет о миллионах циклов литья под давлением агрессивных пластиков или сложных геометриях с тонкими стенками.
Но что, если вам нужно:
- Изготовить опытную партию деталей (прототипирование)?
- Производить крупногабаритные корпуса, где точность микрон не критична, а важна прочность?
- Сэкономить до 40% бюджета на оснастку без потери функциональности?
Здесь на сцену выходит блок пресс-формы из углеродистой стали. Производитель, который умеет работать с этим материалом, знает его капризный характер. Углеродистые стали (например, российская Сталь 45 или импортная C45) обладают хорошей обрабатываемостью. Их легче фрезеровать, они дешевле в закупке. Но есть нюанс, который часто игнорируют.
Без правильной поверхностной закалки или азотирования такой блок быстро изнашивается в зонах высокого трения. Однако для форм, работающих с мягкими полимерами (PE, PP) или для вырубки неабразивных материалов, ресурса углеродистой стали хватает с запасом. Главное — не пытаться сэкономить на постобработке.
Экономика вопроса: где скрыта выгода?
В условиях волатильности курса рубля и сложностей с логистикой из Европы и Азии, переход на доступные материалы становится стратегическим решением. Закупка блока из углеродистой стали внутри РФ позволяет сократить срок ожидания с 8–12 недель (импорт) до 1–2 недель. Для малого и среднего бизнеса это вопрос выживания.
Цена сырья ниже. Обработка проще. А значит, итоговая стоимость оснастки падает. Но повторюсь: экономия на самом материале не должна превращаться в экономию на инженерии.
Критерии выбора производителя: как не нарваться на брак
Рынок переполнен предложениями. От гаражных мастерских в Подмосковье до гигантов вроде КАМАЗ-Инструмент или специализированных заводов в Челябинске и Екатеринбурге. Как выбрать того самого производителя, который сделает качественный блок пресс-формы из углеродистой стали?
Вот чек-лист, который я использую, когда оцениваю подрядчиков для своих партнеров:
- Наличие собственной лаборатории термообработки. Это критично. Углеродистая сталь требует точного контроля твердости. Если завод отдает детали на термообработку «дяде Васе» в соседний цех, бегите. Риск получения неоднородной структуры металла и последующего коробления формы слишком велик.
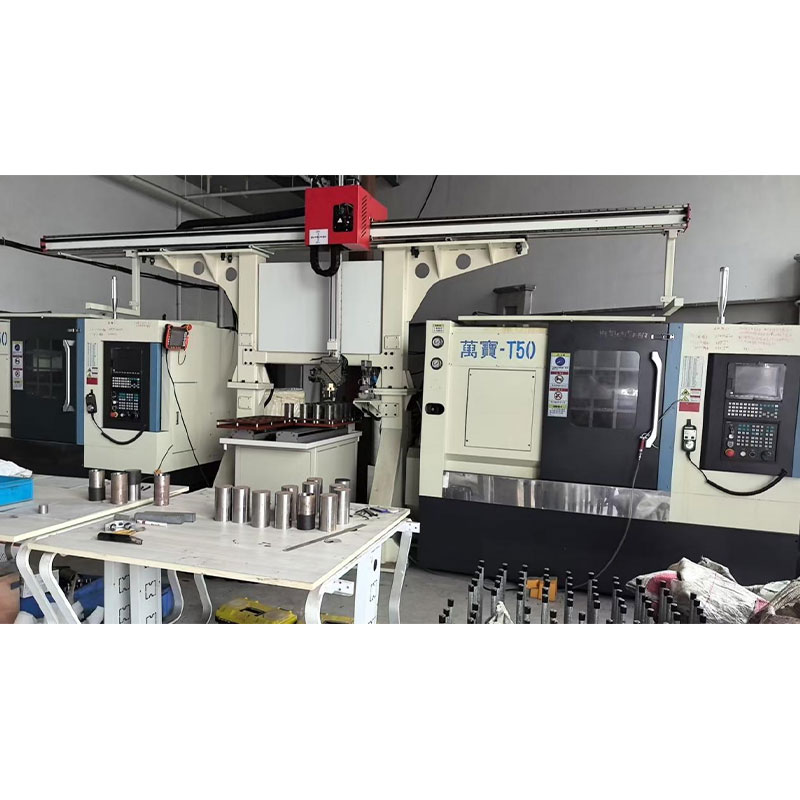
- Парк станков с ЧПУ. Современное 5-осевое фрезерование позволяет достигать точности, которая раньше была доступна только при шлифовке. Спросите, на каком оборудовании они будут делать ваш блок. Если ответ «универсальные станки», будьте готовы к ручной доводке и увеличению сроков.
- Прозрачность входного контроля. Хороший производитель предоставит сертификат на металл (плавку). Без этого документа вы покупаете кота в мешке. В 2024–2025 годах на рынке много контрафакта, когда под маркой качественной стали продают обычный прокат с примесями.
- Опыт работы с аналогичными задачами. Попросите показать кейсы. Не фото готовых деталей, а именно процесс изготовления блоков. Есть ли у них опыт работы с углеродистыми сталями для ваших конкретных нужд?
Я часто вижу, как компании выбирают самого дешевого поставщика, а потом тратят тройную сумму на переделку формы или ремонт пресса, который вышел из строя из-за разрушившейся оснастки.
Ценообразование: сколько стоит блок в 2025 году?
Дать одну цифру невозможно. Цена зависит от габаритов, сложности механической обработки и требований к чистоте поверхности. Однако, чтобы вы могли ориентироваться, давайте рассмотрим средние рыночные показатели по Центральному федеральному округу на начало 2025 года.
Стоимость формируется из трех составляющих:
- Стоимость заготовки металла.
- Стоимость механообработки (фрезеровка, сверление, шлифовка).
- Стоимость термообработки и финишных операций.
| Параметры блока | Материал (пример) | Ориентировочная цена (руб.) | Срок изготовления |
|---|---|---|---|
| Малый (до 200x200x100 мм) | Сталь 45 / C45 | 15 000 – 35 000 | 3–5 дней |
| Средний (до 500x400x200 мм) | Сталь 50 / AISI 1050 | 60 000 – 120 000 | 7–14 дней |
| Крупный (свыше 800x600x300 мм) | Сталь 45 улучшенная | 250 000 – 450 000+ | 14–25 дней |
Важное примечание: Цены указаны за изготовление одного блока без учета проектирования самой пресс-формы и создания рабочих поверхностей (пуансонов, матриц). Это цена именно за базовый блок (плиту), который служит основой.
Почему такой разброс? Потому что один завод может просто отрезать кусок проката и отдать его вам «в черную», а другой — проведет полную механическую обработку, закалку токами ВЧ и шлифовку плоскостей в ноль. Всегда уточняйте, что именно входит в цену.
Скрытые расходы, о которых молчат
При заказе блока из углеродистой стали часто всплывают дополнительные costs:
- Антикоррозийная обработка. Углеродистая сталь ржавеет моментально. Если форма будет храниться или работать во влажной среде, потребуется покрытие или регулярная смазка. Это эксплуатационные расходы.
- Доставка тяжеловеса. Блоки весят много. Логистика может съесть до 10–15% бюджета, если завод находится в другом регионе.
- Доработка под крепеж. Стандартные блоки часто требуют дополнительной сверловки под конкретный пресс. Уточняйте, входит ли это в услугу.
Технические нюансы: на что смотреть в чертежах
Если вы технический специалист или инженер, вам нужно обратить внимание на несколько ключевых параметров при заказе блока пресс-формы из углеродистой стали. Ошибки здесь стоят дорого.
1. Твердость по Бринеллю (HB).
Для углеродистых сталей в состоянии поставки (без закалки) твердость обычно составляет 170–220 HB. Это хорошо для обработки. Но если требуется повышенная износостойкость базовых плит, может потребоваться поверхностная закалка до 40–45 HRC. Убедитесь, что конструктор заложил это в требования. Если нет, блок будет «садиться» под нагрузкой.
2. Шероховатость поверхности.
Для базовых плит, которые стыкуются с другими элементами формы, критична плоскостность. Требуйте шлифовку. Класс шероховатости Ra 1.25–0.63 мкм — стандарт для качественной сборки. Если вам предложат фрезерованную поверхность (Ra 3.2 и хуже), форма будет «гулять», что приведет к появлению заусенцев на изделии.
3. Наличие дефектов.
Углеродистая сталь, особенно крупногабаритная, склонна к внутренним напряжениям. После грубой обработки блок должен пройти отпуск для снятия напряжений. Иначе, через месяц эксплуатации, его может «повести». Спросите производителя: «Делаете ли вы отпуск после черновой обработки?». Если смотрят непонимающими глазами — ищите другого.
Сравнение с альтернативами: когда углеродистая сталь проигрывает
Чтобы картина была полной, нужно честно сказать, где этот материал НЕ подходит. Я не хочу, чтобы вы потратили деньги впустую.
Не используйте блоки из обычной углеродистой стали, если:
- Вы планируете тираж более 500 000 циклов.
- Вы работаете с армированными пластиками (стеклонаполненные полимеры). Абразивный износ убьет такую форму за пару недель.
- Требуется высокая точность позиционирования (менее 0.05 мм) на протяжении всего срока службы.
- Рабочая температура процесса превышает 150–200°C. Углеродистые стали теряют твердость при нагреве быстрее, чем легированные инструментальные.
В этих случаях лучше сразу смотреть в сторону сталей типа 40Х13, Х12МФ или импортных аналогов. Да, это дороже. Но это инвестиция в стабильность.
Локализация производства в России: текущая ситуация
Где сейчас заказывать блок пресс-формы из углеродистой стали? География производства сместилась. Традиционные центры металлообработки остаются сильны:
Москва и Московская область. Здесь сосредоточено наибольшее количество мелких и средних инструментальных цехов. Плюсы: скорость, возможность личного контроля. Минусы: высокая аренда влияет на цену.
Санкт-Петербург. Сильная школа инструментальщиков. Много предприятий, работающих на экспорт или бывших субподрядчиков европейских концернов. Качество часто выше среднего.
Урал (Екатеринбург, Челябинск). Ближе к металлургическим комбинатам. Ниже цена на заготовки. Хороший вариант для крупных, тяжелых блоков. Логистика в центральную часть может быть дольше, но цена материала выгоднее.
Регионы Поволжья (Тольятти, Набережные Челны). Огромный опыт в автомобильной отрасли. Если ваша форма связана с автокомпонентами, местные заводы поймут ваши требования с полуслова.
Совет: не бойтесь работать с региональными заводами. Современные системы контроля качества и логистики позволяют получать изделия из Екатеринбурга в Москве за 3–4 дня с сохранением всех гарантий.
Как проверить качество полученного блока?
Вы получили заказ. Что делать дальше? Не подписывайте накладную сразу.
1. Визуальный осмотр. Никаких трещин, раковин, следов глубокой коррозии. Поверхность должна быть однородной.
2. Замер геометрии. Проверьте диагонали. Если они не равны, блок перекошен. Проверьте толщину в нескольких точках. Допуски должны соответствовать чертежу (обычно +/- 0.1 мм для базовых плит, если не оговорено иное).
3. Проверка твердости. Если у вас есть твердомер (или портативный прибор), сделайте несколько замеров. Разброс значений не должен превышать 3–5 единиц HRC. Если в одном углу 30 HRC, а в другом 45 HRC — это брак термообработки. Возвращайте.
4. Магнитный контроль (опционально). Помогает выявить поверхностные трещины, невидимые глазу.
Прогноз и заключение
Рынок оснастки в России в 2025–2026 годах будет продолжать курс на импортозамещение. Это означает, что качество отечественных блоков из углеродистой стали будет расти, так как конкуренция заставляет заводы инвестировать в оборудование. Однако, риск нарваться на «гаражное» качество тоже сохраняется.
Выбирая блок пресс-формы из углеродистой стали, вы выбираете баланс между экономией и функциональностью. Это не самый премиальный, но зачастую самый рациональный выбор для задач малого и среднего тиража, прототипирования и неабразивных производств.
Мой главный совет: не смотрите только на цену в прайс-листе. Смотрите на технологию. Спросите про термообработку. Спросите про контроль напряжений. Спросите про гарантию на геометрию. Эти вопросы покажут производителю, что перед ним профессионал, которому нельзя продать халтуру.
И помните: хорошая пресс-форма начинается с хорошего блока. Экономия на фундаменте всегда приводит к ремонту здания. В нашем случае — к простою производственной линии и потерям денег.
Если вы стоите перед выбором конкретного завода, запросите у них образцы их работ или, что еще лучше, съездите в цех. Один час на производстве расскажет вам больше, чем десять страниц на сайте. Удачи в производстве!