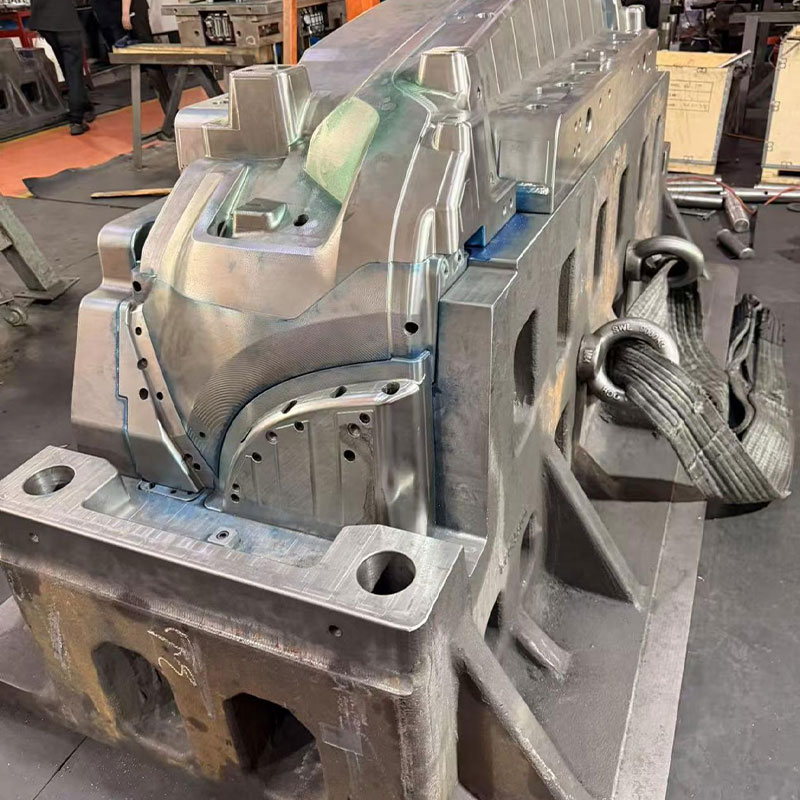
Блок пресс-формы для чёрных деталей: цена, OEM – Завод
2026-09-19
- Почему «черный» пластик — это отдельная вселенная в литье
- Анатомия цены: из чего складывается стоимость блока пресс-формы
- Ловушки низкой цены (Low Price): почему дешевая форма дороже дорогой
- Специфика российского рынка 2025–2026: на что обращать внимание
- Практический чек-лист перед заказом
- Будущее отрасли: тренды, которые нельзя игнорировать
- Заключение: выбор между риском и инвестицией
Рынок промышленного литья в России переживает парадоксальный момент. С одной стороны, спрос на пластиковые компоненты растет из-за импортозамещения и локализации производств. С другой — цепочки поставок качественной стали для форм и высокоточных станков с ЧПУ усложнились. В этом хаосе блок пресс-формы для чёрных деталей: цена, OEM – Завод становится не просто техническим запросом, а ключом к выживанию производственной линии. Почему именно черные детали? Потому что они составляют до 60% всего технического пластика: корпуса электроники, автомобильные клипсы, элементы крепежа, бытовая техника. Ошибка в расчете стоимости или выборе подрядчика здесь стоит не рублей, а месяцев простоя.
Давайте будем откровенны: большинство менеджеров по закупкам и даже главных инженеров совершают одну и ту же фатальную ошибку. Они смотрят на цену готового блока пресс-формы как на изолированную цифру. «150 тысяч рублей? Дорого. Пойдем к тем, кто предлагает за 90». Через три месяца эти «дешевые» формы трескаются, дают облой, который приходится срезать вручную, или просто не выдерживают цикла охлаждения. Итоговая стоимость детали взлетает в космос.
Я провел последние два месяца, анализируя предложения российских инструментальных заводов и сравнивая их с остатками западных технологий, все еще доступных на рынке. Картина неоднозначная. Но есть четкие паттерны, которые позволяют отделить профессионалов от гаражных мастерских, маскирующихся под OEM-производителей.
Почему «черный» пластик — это отдельная вселенная в литье
Казалось бы, пластик он и есть пластик. Полипропилен, ABS, полиамид. Но черный цвет диктует свои, крайне жесткие условия. Главная проблема — сажа (карбон блэк). Это не просто краситель. Это абразив.
При литье черных деталей износ формующих поверхностей происходит в 1.5–2 раза быстрее, чем при литье натуральных или светлых оттенков. Частицы углерода работают как микро-наждачка. Если ваш подрядчик использует стандартную сталь P20 или, что еще хуже, алюминий для прототипов, форма «умрет» после 50–70 тысяч циклов. Для серийного производства это катастрофа.
Второй нюанс — терморегуляция. Черный пигмент поглощает больше тепла. Процесс остывания детали в форме меняется. Если система охлаждения спроектирована без учета этой специфики, вы получите коробление деталей. Особенно критично это для тонкостенных корпусов. Вы видите ровную деталь, но через неделю она «плывет». Возвраты от клиентов, репутационные потери.
Вывод прост: заказывая блок пресс-формы для черных деталей, вы платите не за металл, а за инженерный расчет износоустойчивости и термо динамики.
Сталь имеет значение: мифы о российском металле
Санкции ударили по поставкам немецкой стали ThyssenKrupp и шведской Uddeholm. Многие заводы перешли на российские аналоги или китайские марки. Здесь кроется главный подводный камень текущего рынка 2025–2026 годов.
Российская инструментальная сталь (например, аналоги 4Х5МФС или У8) может быть отличной, но только при строгом соблюдении технологии термообработки. Проблема не в химическом составе сплава, а в культуре производства. На крупных заводах («АвтоВАЗ», КАМАЗ и их субподрядчики) контроль качества на высоте. В мелких частных цехах — лотерея.
Китайские стали (марки типа 718H или S136) заполнили вакуум. Они дешевле. Но качество варьируется от партии к партии. Я видел случаи, когда в одном блоке твердость сердечника составляла заявленные 50–52 HRC, а через месяц повторного заказа та же марка показывала 45 HRC. Форма начинала «плыть» под давлением впрыска.
Что делать?
- Требовать протокол термообработки для каждой конкретной формы.
- Для черных деталей настаивать на использовании сталей с повышенной вязкостью и износостойкостью (аналоги H13 с улучшенной очисткой от шлаков).
- Избегать экономии на поверхностном упрочнении (нитроцементация, PVD-покрытия). Для черного пластика это не опция, а необходимость.
Анатомия цены: из чего складывается стоимость блока пресс-формы
Когда вы запрашиваете коммерческое предложение, вам называют итоговую сумму. Но чтобы понять, не обманывают ли вас, нужно вскрыть эту цифру. Давайте разберем структуру ценообразования на примере типовой двухгнездной формы для корпуса прибора (размер примерно 200х150 мм).
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Проектирование (CAD/CAE) | 10–15% | Сюда входит Moldflow-анализ. Без него риск брака выше 30%. Экономить здесь — преступление. |
| Материалы (сталь, комплектующие) | 30–40% | Цена стали выросла на 25% за последний год. Комплектующие (толкатели, направляющие) часто импортные (Meusburger, Hasco), их цена привязана к курсу юаня или евро. |
| Обработка (ЧПУ, ЭЭО, шлифовка) | 35–45% | Самая трудоемкая часть. Износ инструмента на черном пластике учитывается в нормо-часах. |
| Сборка и испытания | 10% | Включает отладку на литьевой машине. Часто оплачивается отдельно, если испытания затягиваются. |
Обратите внимание на строку «Проектирование». Многие мелкие заводы предлагают «бесплатное проектирование» при заказе формы. Запомните: бесплатным оно бывает только тогда, когда его делают студенты или копируют старую, неудачную конструкцию. Качественный инжиниринг стоит денег. В 2025 году средняя стоимость проектирования сложной формы начинается от 50 000 рублей.
OEM vs Собственное производство: где скрыта прибыль?
Запрос «OEM – Завод» в заголовке не случаен. Сегодня многие компании позиционируют себя как заводы, хотя являются посредниками. Они принимают ваш заказ, передают его в соседний цех, добавляют свою наценку 20–30% и отдают вам форму.
Как отличить реальный завод от перекупа?
1. Запросите видеоэкскурсию в реальном времени. Не рекламный ролик с красивой музыкой, а звонок по видеосвязи прямо в цех. Попросите показать станок, на котором будут делать вашу форму. Если менеджер начинает юлить — бегите.
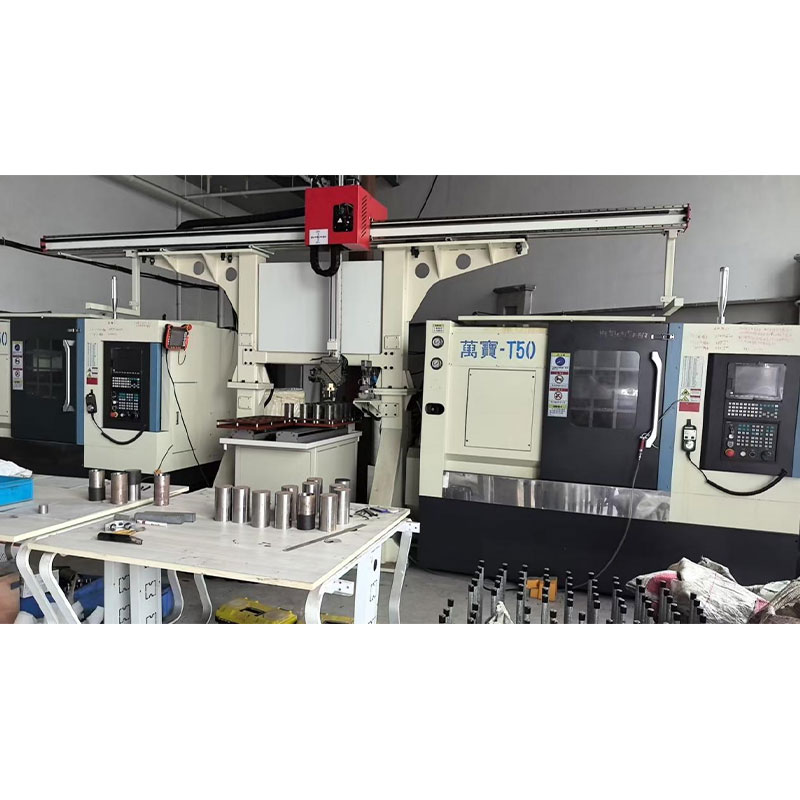
2. Спросите про парк оборудования. Реальный завод имеет свои электроэрозионные станки и координатно-шлифовальные машины. Если у них только фрезерные центры — они не смогут сделать качественную форму с сложной геометрией.
3. Проверьте наличие собственного отдела контроля качества (ОКК). Наличие измерительных машин (CMM) обязательно. Без них точность изготовления гарантировать невозможно.
Работа напрямую с заводом-изготовителем позволяет снизить стоимость блока пресс-формы на 20–25%. Но главное — это скорость реакции. При возникновении проблемы (а она возникнет) вы говорите с технологом, а не с менеджером, который передает информацию по телефону «испорченного телефона».
Ловушки низкой цены (Low Price): почему дешевая форма дороже дорогой
Рынок переполнен предложениями «форма под ключ за 100 тысяч». Давайте посчитаем экономику жизненного цикла.
Дешевая форма:
- Материал: низкосортная сталь или алюминий.
- Система охлаждения: упрощенная, без конформных каналов.
- Точность: низкая, требуется постобработка деталей.
- Ресурс: 50 000 – 100 000 смыканий.
Дорогая (качественная) форма:
- Материал: закаленная европейская или премиальная азиатская сталь.
- Система охлаждения: оптимизированная через CFD-моделирование.
- Точность: высокая, деталь выходит готовой.
- Ресурс: 500 000 – 1 000 000+ смыканий.
Если ваша серия составляет 500 000 деталей, дешевая форма потребует замены 5–10 раз. Каждый раз — это простой производства, затраты на демонтаж/монтаж, новые испытания. Простой литьевой машины tonnage 200 тонн стоит около 3000–5000 рублей в час. Два дня простоя на замену формы съедят всю «экономию».
Мой совет: считайте стоимость одной отлитой детали, а не стоимость формы. Делите цену формы + стоимость обслуживания на планируемый тираж. Вы увидите, что качественная форма выгоднее уже на тиражах от 50 000 штук.
Специфика российского рынка 2025–2026: на что обращать внимание
Ситуация с логистикой и комплектующими стабилизировалась, но изменилась география поставок. Если раньше мы зависели от Европы, то теперь основные поставщики прецизионных компонентов (пружин, толкателей, систем горячеканального впрыска) — это Китай и Турция.
Это создает новые риски. Срок поставки комплектующих может достигать 4–6 недель. Раньше это было 1–2 недели из Германии. Значит, срок изготовления формы увеличился. Если вам обещают сделать сложную форму за 3 недели — скорее всего, они используют складские заготовки низкого качества или игнорируют этапы контроля.
Реалистичный срок изготовления качественной формы среднего размера сейчас — 6–8 недель. Быстро — только за счет сверхурочных работ и наценки 30–50%.
Гарантия и сервис: юридические нюансы
В договоре на изготовление пресс-формы обязательно должны быть прописаны:
- Гарантийный ресурс. Не время (год), а количество циклов смыкания. Стандарт для качественной формы — 300 000 – 500 000 циклов без ремонта.
- Ответственность за брак. Кто платит за материал, испорченный из-за дефекта формы? Обычно завод-изготовитель компенсирует стоимость пластика и работы литьевой машины за время испытаний.
- Право собственности на чертежи. Убедитесь, что 3D-модели и чертежи формы переходят в вашу собственность после полной оплаты. Это критично для OEM-производства. Вы должны иметь возможность заказать копию формы на другом заводе в случае банкротства первого.
Многие заводы пытаются оставить чертежи у себя, предлагая только услугу литья. Для разовых проектов это нормально. Для стратегического продукта — неприемлемо. Вы становитесь заложником одного поставщика.
Практический чек-лист перед заказом
Прежде чем подписать договор на изготовление блока пресс-формы для черных деталей, пройдитесь по этому списку. Он спасет вам нервы и бюджет.
Техническая часть:
- Проведен ли анализ текучести (Moldflow)? Покажите отчет.
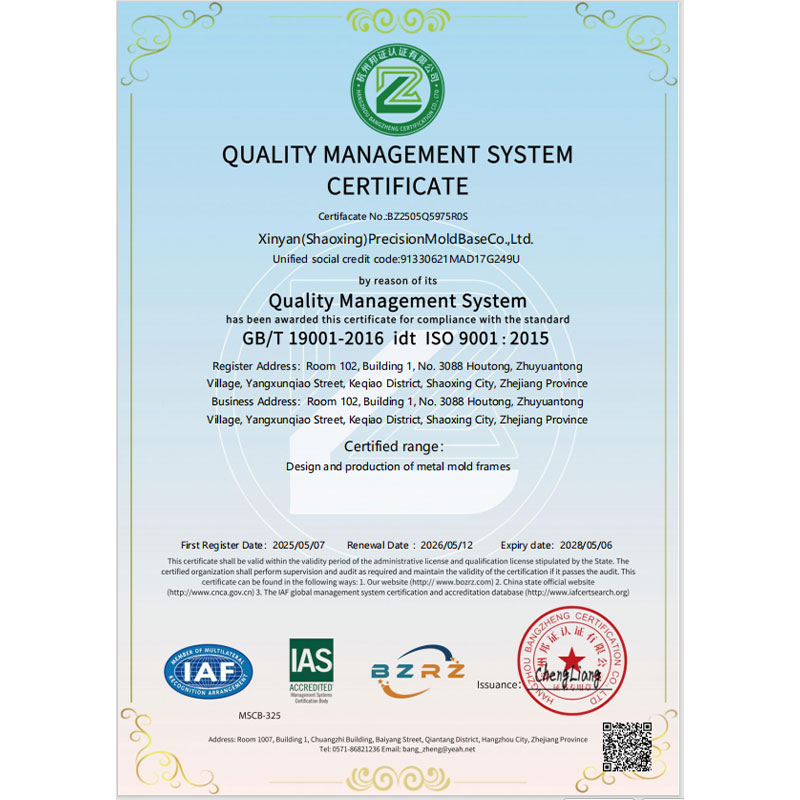
- Какая марка стали используется? Запросите сертификат на металл.
- Предусмотрено ли упрочнение рабочих поверхностей для черного пластика?
- Какова схема системы охлаждения? Достаточно ли каналов для равномерного отвода тепла?
Коммерческая часть:
- Фиксирована ли цена в рублях? Есть ли привязка к курсу валют на комплектующие?
- Включена ли стоимость испытаний в цену?
- Каков штраф за срыв сроков?
Юридическая часть:
- Кому принадлежат права на интеллектуальную собственность (чертежи)?
- Прописан ли гарантийный ресурс в циклах?
Будущее отрасли: тренды, которые нельзя игнорировать
Глядя вперед, в 2026 год, я вижу два четких тренда, которые изменят рынок пресс-форм в России.
Первый — аддитивные технологии в охлаждении. Конформные каналы охлаждения, напечатанные на 3D-принтерах из металлического порошка, позволяют охлаждать сложные детали в 2–3 раза быстрее. Это снижает цикл литья и повышает качество. Технология дорогая, но для массовых черных деталей (где теплоотвод критичен) она становится рентабельной. Российские заводы начинают внедрять такие решения, сотрудничая с производителями металлических 3D-принтеров.
Второй — цифровые двойники форм. Перед изготовлением физического образца создается его полная цифровая копия, которая симулирует тысячи циклов литья. Это позволяет выявить потенциальные места износа и поломки еще на этапе проекта. Компании, которые внедряют этот подход, снижают процент брака при запуске формы с 15% до 2–3%.
Не бойтесь спрашивать у подрядчика: «Используете ли вы цифровое моделирование износа?». Если ответ отрицательный — вы имеете дело с технологиями прошлого десятилетия.
Заключение: выбор между риском и инвестицией
Поиск исполнителя по запросу «блок пресс-формы для чёрных деталей: цена, OEM – Завод» — это не просто поиск самой низкой цифры в смете. Это поиск партнера, который понимает физику процесса, уважает ваши сроки и готов нести ответственность за результат.
Рынок России сегодня предлагает уникальное окно возможностей. Европейские гиганты ушли, оставив нишу. Российские и азиатские игроки активно ее занимают. Качество растет, но разброс компетенций огромен. Ваша задача — отфильтровать шум.
Не гонитесь за дешевизной на старте. Инвестируйте в проектирование и качественные материалы. Для черных деталей это окупается с первой крупной серии. Помните: форма — это сердце вашего производства. Если оно больное, весь организм будет хромать.
Проверяйте, требуйте сертификаты, общайтесь с технологами, а не только с продажниками. И да, всегда имейте план «Б» — второго квалифицированного подрядчика. В нынешних условиях монополия на одного поставщика инструментов — это слишком большой риск.
Удачи в производстве. Пусть ваши формы будут холодными, а детали — идеальными.