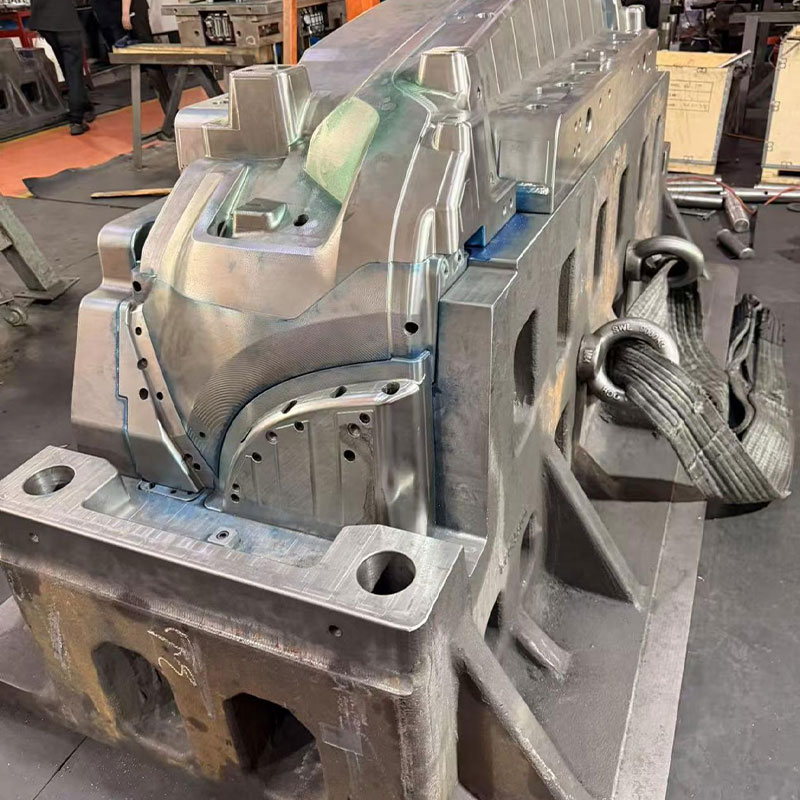
Блок пресс-формы для сантехнических изделий: цена от завода
2026-10-10
Вы когда-нибудь задумывались, почему одна и та же смесительная лейка в магазине сантехники может стоить 500 рублей, а другая — 5000? Разница не всегда в бренде или маркетинговой наценке. Часто корень проблемы лежит глубже, буквально в металле. Точнее, в том, как этот металл был обработан. Блок пресс-формы для сантехнических изделий: цена от завода — это не просто сухая строчка в коммерческом предложении. Это фундаментальный параметр, определяющий, будет ли ваш кран течь через месяц или прослужит десятилетие. В 2025 году, когда логистические цепочки перестроены, а стоимость инструментальной стали колеблется вслед за курсом валют, понимание этой темы стало критически важным для любого производственника.
Я работаю в индустрии уже пятнадцать лет. Видел взлеты китайских фабрик и падение европейских гигантов. И скажу вам честно: большинство закупщиков совершают одну и ту же фатальную ошибку. Они смотрят на цену готового изделия, игнорируя износ оборудования, которое это изделие произвело. Сегодня мы разберем этот вопрос без маркетинговой шелухи. Только факты, цифры и немного цинизма, необходимого для выживания на российском рынке.
Почему «дешевая» форма убивает ваш бюджет
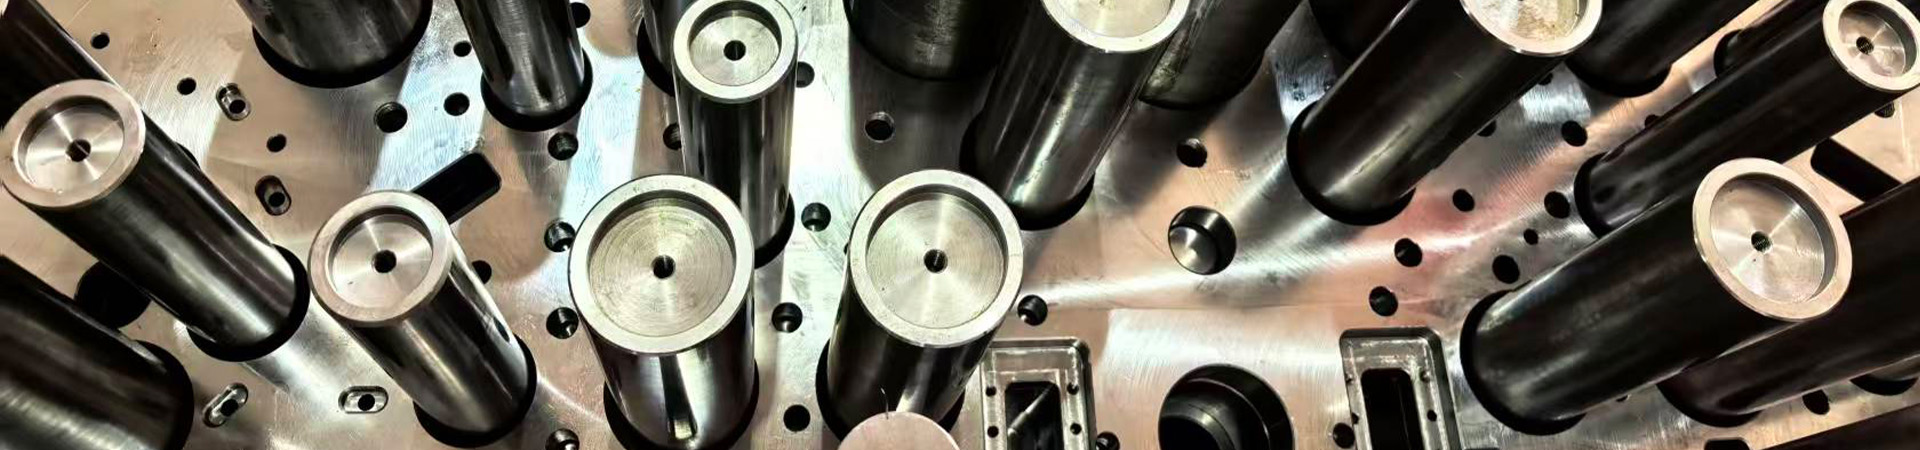
Давайте сразу расставим точки над i. Пресс-форма (или литьевая форма, если речь о пластике, но в сантехнике чаще говорят о литье под давлением или низком давлении для латуни/бронзы) — это сердце производства. Если сердце больное, организм долго не протянет.
Многие российские заводы, пытаясь сэкономить в кризис 2023-2024 годов, обратились к альтернативным поставщикам оснастки. Кто-то заказал формы в Турции, кто-то рискнул с локальными мастерскими в Подмосковье, а кто-то остался верен старым партнерам из Азии, несмотря на усложнение платежей. Результат? Хаос в качестве.
Проблема не в том, что форма сломалась сразу. Проблема в микроскопических дефектах поверхности, которые появляются после 10-15 тысяч циклов литья. Для непрофессионала корпус смесителя выглядит идеально. Но для инженера шероховатость в 0.05 мм — это приговор. Это место будущей коррозии. Это точка, где начнет сочиться вода.
Важный нюанс: дешевый блок пресс-формы часто изготавливается из сталей, не прошедших правильную термообработку. В России климат суров, но условия в цеху могут быть еще хуже. Перепады температур, влажность — все это ускоряет усталость металла.
Скрытые расходы, о которых молчат менеджеры
Когда вам называют цену «от завода», вы обычно видите только стоимость изготовления самой матрицы и пуансона. Но давайте посчитаем реальную стоимость владения (TCO).
- Ремонт и полировка. Дешевые формы требуют вмешательства технолога каждые 3-5 тысяч циклов. Дорогие, прецизионные формы — раз в 50 тысяч.
- Брак. Каждый процент брака — это выброшенное сырье (латунь, бронза, качественный ABS-пластик), которое сейчас стоит дорого.
- Простои. Пока форма стоит в ремонте, станок простаивает. Аренда производственных площадей и зарплаты операторам капает каждый час.
Получается парадокс: сэкономив 30% на изготовлении формы, вы теряете 200% на операционных расходах в течение года. Я видел такие кейсы лично. Завод в Свердловской области чуть не обанкротился из-за партии «эконом-форм», которые пришлось менять каждые два месяца.
Технологический сдвиг 2025: Что изменилось?
Рынок не стоит на месте. Если еще три года назад стандартом была обычная сталь марки H13 (или ее аналоги), то в 2025 году требования выросли. Почему? Потому что потребители стали умнее. Они читают отзывы, они требуют гарантий 5-10 лет. Производители вынуждены повышать качество литья, чтобы конкурировать не только ценой, но и надежностью.
Современный блок пресс-формы для сантехнических изделий — это высокотехнологичный продукт. Вот ключевые тренды, которые диктуют цену сегодня:
1. Использование порошковых сталей.
Стали типа Vanadis или Elmax становятся все более доступными благодаря параллельному импорту. Они обладают невероятной износостойкостью. Да, такая форма стоит на 40-50% дороже. Но она отрабатывает свой ресурс без потери геометрии. Для сложных элементов сантехники (например, изливов с тонкими стенками) это единственное разумное решение.
2. Системы терморегулирования.
Раньше на этом экономили. Сейчас нет. Равномерный нагрев и охлаждение формы критически важны для отсутствия внутренних напряжений в изделии. Современные блоки оснащаются сложными каналами охлаждения, которые требуют высокоточного ЧПУ-фрезерования. Это удорожает процесс, но снижает брак на 15-20%.
3. Локализация компонентов.
Это самый интересный момент. Из-за санкций многие европейские комплектующие (гидроцилиндры, толкатели, системы горячеканального впрыска) ушли с рынка. Российские заводы-изготовители форм были вынуждены искать замену.
Кто-то перешел на китайские аналоги высокого качества (бренды уровня Mold-Masters из КНР).
Кто-то начал производить собственные стандартные элементы.
Это привело к тому, что цена на готовые блоки стабилизировалась, но срок поставки увеличился. Если раньше форму можно было получить за 4-6 недель, то сейчас нормальный срок — 8-12 недель. Планируйте это заранее.
Анализ цен: Сколько реально стоит качественная оснастка?
Давайте перейдем к самому болезненному вопросу — деньгам. Цены в рублях сильно зависят от курса валют и стоимости сырья, но я дам вам ориентировочные диапазоны на начало 2025 года. Помните: это цены за одногнездную или двухгнездную форму для среднего по сложности сантехнического изделия (корпус смесителя, переходник).
| Категория формы | Материал стали | Ориентировочная цена (руб.) | Ресурс (циклов) | Для кого подходит |
|---|---|---|---|---|
| Эконом (Китай/Локал) | P20, 718H | 150 000 – 250 000 | до 50 000 | Для одноразовых акций, дешевого сегмента, пластиковых фитингов. |
| Стандарт (Турция/РФ/Китай Premium) | H13, 1.2344 | 350 000 – 600 000 | 100 000 – 300 000 | Основной поток производства, средний класс сантехники. |
| Премиум (Европа/Япония/РФ High-End) | Powder Steel (Vanadis, Elmax) | 800 000 – 1 500 000+ | 500 000 – 1 000 000+ | Брендовая сантехника, сложные геометрические формы, гарантия качества. |
Обратите внимание на разброс. Почему такая разница? В категории «Премиум» вы платите не только за металл. Вы платите за инженерный расчет, за симуляцию литья (Moldflow analysis), которая проводится до начала резки металла, и за пост-обработку. Покрытие формы (нитрид титана, хромирование) также добавляет к стоимости 10-15%, но продлевает жизнь инструмента в агрессивных средах.
Где искать поставщика в текущих реалиях?
Раньше все дороги вели в Германию или Италию. Сейчас этот путь закрыт или крайне затруднен. Куда смотреть российскому производителю?
1. Крупные инструментальные заводы в РФ.
В Москве, Санкт-Петербурге, Челябинске и Новосибирске есть предприятия, которые сохранили парк импортного оборудования (Makino, Sodick) и квалифицированных инженеров. Их плюс — юридическая прозрачность, возможность подписать договор с четкими штрафными санкциями за срыв сроков и удобная логистика. Минус — высокая нагрузка. Очередь на изготовление может составлять несколько месяцев.
2. Проверенные партнеры в Китае.
Не все китайские заводы одинаковы. Есть «подвальные» мастерские, а есть гиганты с сертификацией ISO. Работать с ними можно, но нужен свой технический контролер на месте. Или надежный посредник. Оплата через юани стала рутиной, но комиссии банков съедают маржу. Важно требовать предоставления отчетов о термообработке и твердости стали до отгрузки.
3. Турция.
Турецкие производители форм занимают нишу между Китаем и Европой. Качество хорошее, логистика проще, чем с Азией. Однако, турецкая лира волатильна, и цены могут меняться прямо в процессе переговоров.
«Подводные камни»: На чем нельзя экономить никогда
Я хочу выделить один аспект, который часто упускают из виду. Это система выталкивания и вентиляции.
В сантехнических изделиях много глухих отверстий, резьб и сложных внутренних полостей. Если форма спроектирована плохо, воздух не будет выходить при литье. Результат? Раковины на поверхности изделия. Визуально их можно зашпаклевать и покрасить, но прочность детали будет нарушена. Под давлением воды такая деталь лопнет.
Дешевый блок пресс-формы часто имеет упрощенную систему вентиляции. Экономия на этапе проектирования каналов для выхода воздуха стоит копейки. Но исправление этого дефекта на готовой форме — это дорогостоящая электроэрозия и риск испортить всю матрицу.
Совет эксперта: Требуйте у производителя формы предоставить результаты компьютерного моделирования заполнения (Moldflow). Если вам отказывают или говорят «мы так всегда делаем, и все работает» — бегите. В 2025 году работать «на глаз» — это преступление против собственного бизнеса.
Как проверить качество формы при приемке?
Вы получили форму. Что делать дальше? Не спешите ставить её в станок и запускать серию. Проведите входной контроль.
- Замер твердости. Возьмите твердомер. Проверьте рабочие поверхности. Соответствуют ли они заявленным в паспорте (обычно 48-52 HRC для сталей типа H13)? Если твердость ниже — форма быстро износится. Если выше — может треснуть.
- Проверка геометрии. Используйте координатно-измерительную машину (КИМ). Сравните реальные размеры с 3D-моделью. Допуски для сантехники должны быть в пределах 0.02-0.05 мм.
- Пробная отливка. Запустите тестовую партию (50-100 штук). Осмотрите изделия не только визуально, но и разрежьте несколько штук. Посмотрите на структуру металла внутри, наличие пустот.
- Проверка систем. Убедитесь, что толкатели ходят плавно, без заеданий. Проверьте герметичность каналов охлаждения. Течь внутри формы — это катастрофа.
Если хотя бы один пункт вызывает сомнения — не подписывайте акт приема-передачи. Лучше потерять неделю времени, чем месяцы прибыли.
Перспективы: Что ждет рынок в 2026 году?
Глядя в будущее, я вижу две основные тенденции.
Во-первых, дальнейшая роботизация. Формы будут проектироваться с учетом полной автоматизации съема изделий. Это значит, больше датчиков, более сложные системы ejector’ов. Цена таких блоков будет расти, но себестоимость единицы продукции снижаться за счет уменьшения ручного труда.
Во-вторых, рост спроса на ремонт и восстановление существующей оснастки. Новые формы дорожают. Поэтому технологии лазерной наплавки и восстановления геометрии станут крайне востребованными. Если у вас есть старый парк форм, не списывайте его. Найдите хорошего специалиста по ремонту. Это может быть выгоднее, чем покупка нового блока.
Итоговое резюме
Выбор поставщика и конфигурации оснастки — это стратегическое решение. Блок пресс-формы для сантехнических изделий: цена от завода должна рассматриваться не как изолированная затратная статья, а как инвестиция в стабильность вашего производства.
Не гонитесь за самой низкой цифрой в смете. Спросите себя: какой ресурс мне нужен? Какой уровень брака я могу себе позволить? Готов ли я останавливать линию ради ремонта формы?
Если вы планируете выпускать массовый продукт для DIY-сетей — возможно, вам подойдет вариант «Стандарт» с периодическим обслуживанием. Если вы создаете премиальный бренд, где каждая деталь должна быть идеальной — только «Премиум» стали и полный цикл инженерного сопровождения.
Рынок России сейчас требует гибкости и глубокого понимания технологий. Те, кто продолжает экономить на инструменте, скоро останутся без заказов. Те, кто инвестирует в качество, займут освободившиеся ниши ушедших западных брендов.
Выбор за вами. Но помните: металл помнит все. И он обязательно предъявит счет за халатность.