Блок пресс-формы для радиаторных рёбер: цена, производитель — 2026
2026-09-21
- Почему стандартные подходы больше не работают в 2026 году
- Рынок производителей: кто делает это в России и за рубежом
- Ценообразование: из чего складывается стоимость блока пресс-формы
- Скрытые угрозы: о чем молчат продавцы
- Практическое руководство: как заказать и не ошибиться
- Прогноз на ближайший год
- Заключение
Честно говоря, рынок инструментального производства в России к началу 2026 года переживает странный парадокс. С одной стороны, мы видим бум локализации: заводы, которые еще три года назад зависели от европейских поставщиков штампов, теперь вынуждены искать решения внутри страны или на Востоке. С другой — качество этих решений варьируется от «гениально» до «катастрофически». Если вы читаете этот текст, значит, вы столкнулись с конкретной проблемой: вам нужен блок пресс-формы для радиаторных рёбер, и вы хотите понять не просто цену, а реальную ценность этого инструмента в текущих экономических реалиях.
Почему именно сейчас? Потому что в 2025–2026 годах требования к теплообменному оборудованию резко выросли. Энергоэффективность стала не маркетинговым лозунгом, а жестким нормативом. А это значит, что геометрия ребра, его толщина и качество поверхности стали критическими параметрами. Ошибка в проекте пресс-формы стоит не просто денег на переточку. Она стоит месяцев простоя линии и репутации.
Давайте разберемся без лишней воды. Как выбрать производителя, почему цена может отличаться в три раза и какие скрытые риски подстерегают закупщика в этом сегменте.
Почему стандартные подходы больше не работают в 2026 году
Еще пять лет назад можно было просто отправить чертеж в Китай, подождать два месяца и получить готовый блок. Сегодня эта схема работает с серьезными оговорками. Логистика усложнилась, сроки растянулись, а главное — изменилась сама номенклатура алюминиевых сплавов, используемых в РФ.
Современные радиаторы (особенно биметаллические и алюминиевые секционные) требуют работы с высококремнистыми сплавами типа АК12 или их импортными аналогами. Эти материалы крайне абразивны. Они «съедают» сталь формы быстрее, чем вы думаете. Если ваш поставщик пресс-формы использует стандартную инструментальную сталь H13 без должной термообработки или нитридирования, вы получите первые задиры на изделии уже после 15–20 тысяч циклов. Для массового производства это ничто.
Я видел случаи, когда экономия 15% на стоимости блока оборачивалась падением процента годных изделий (yield rate) с 98% до 85%. Посчитайте сами: сколько стоит тонна бракованного алюминия и энергия, потраченная впустую?
Ключевые параметры, на которые нужно смотреть
Когда вы запрашиваете коммерческое предложение на блок пресс-формы для радиаторных рёбер, не смотрите только на итоговую сумму в рублях. Смотрите на спецификацию. Вот что действительно имеет значение:
- Материал сердечников и матриц. В 2026 году стандартом для долговечных форм становится сталь класса 1.2344 (ESR-версия) или ее российские аналоги повышенной чистоты. Дешевые аналоги с высоким содержанием неметаллических включений приведут к выкрашиванию кромок ребер.
- Система охлаждения. Радиаторные ребра имеют сложную геометрию с тонкими стенками. Если система охлаждения в форме спроектирована неверно (например, недостаточное количество конформных каналов), вы получите коробление детали при извлечении. Это брак, который невозможно исправить.
- Покрытия. PVD-покрытия (нитрид титана, хром-нитрид) стали обязательными для увеличения скольжения и снижения адгезии алюминия к стали. Форма без покрытия в 2026 году — это архаизм.
Рынок производителей: кто делает это в России и за рубежом
Ситуация с производителями пресс-форм для радиаторных компонентов в России неоднородна. Можно выделить три основных эшелона.
Первый эшелон: Крупные инструментальные холдинги. Это предприятия, часто имеющие корни в советском ВПК или созданные при поддержке госкорпораций. Они обладают паркoм высокоточных обрабатывающих центров (DMG Mori, Makino) и собственными лабораториями контроля. Их плюс — стабильность и наличие инженерного состава. Минус — высокая цена и бюрократия. Срок изготовления блока может достигать 4–6 месяцев.
Второй эшелон: Частные инструментальные цеха. Гибкие, быстрые, часто более мотивированные на результат. Многие из них в 2024–2025 годах закупили новое оборудование и вышли на уровень, сопоставимый с европейским. Здесь можно найти лучшее соотношение цены и качества. Но есть риск: если владелец решит уйти с рынка или у ключевого технолога случится выгорание, ваш проект может встать.
Третий эшелон: Импорт из Азии (Китай, Турция). Цена привлекательна. Но в 2026 году главная проблема — не цена, а сервис. Если форма требует доработки на месте (а она почти всегда требует), ждать специалиста из-за границы неделями невыгодно. Локализация сервиса становится решающим фактором.
Сравнительная таблица: Россия vs Импорт (2026)
| Параметр | Российский производитель (Премиум) | Китайский производитель (Средний сегмент) | Бюджетный РФ/СНГ |
|---|---|---|---|
| Стоимость блока (ориентир) | Высокая (1.5 – 3 млн руб. за сложный блок) | Средняя (0.8 – 1.5 млн руб.) | Низкая (до 0.7 млн руб.) |
| Срок изготовления | 8–12 недель | 12–16 недель + логистика | 4–6 недель |
| Материалы | Сертифицированная сталь ESR, импортные комплектующие | Стандартная сталь, возможны замены без согласования | Локальные аналоги, риск неоднородности |
| Сервис и доработка | Быстрый выезд, наличие запчастей | Затруднен, удаленная консультация | Зависит от загрузки цеха |
| Гарантия на стойкость | До 100 000 – 150 000 смыканий | 50 000 – 80 000 смыканий | Не гарантируется или до 30 000 |
Обратите внимание на столбец «Гарантия на стойкость». Это самый важный коммерческий показатель. Производители часто манипулируют цифрами. Требуйте прописать в договоре не просто «гарантию на отсутствие дефектов», а гарантированное количество циклов до первого капитального ремонта формы.
Ценообразование: из чего складывается стоимость блока пресс-формы
Многие заказчики удивляются, почему простая, на первый взгляд, форма стоит как хороший автомобиль. Давайте вскроем структуру цены. В 2026 году доля материалов в стоимости снизилась относительно доли интеллектуального труда и энергозатрат.
Около 40% стоимости — это материал и обработка. Сталь дорогая. Обработка на 5-осевых станках с ЧПУ требует дорогого инструмента и квалифицированных операторов. Еще 30% — это проектирование и инжиниринг. Хороший проект формы, рассчитанный в Moldflow или аналогичном ПО, позволяет избежать проблем с заполнением и усадкой. Плохой проект дешевле, но он убьет вашу рентабельность на производстве.
Оставшиеся 30% — это сборка, полировка, испытания и маржа производителя. Полировка рабочих поверхностей радиаторных форм — это искусство. Малейшая царапина на зеркальной поверхности отразится на каждом отлитом ребре. Ручная полировка высококвалифицированным мастером стоит дорого.
Важный нюанс: Не соглашайтесь на фиксированную цену без детализации. Попросите разбивку по узлам. Сколько стоит блок-форма? Сколько стоят подвижные сердечники? Сколько стоит система выталкивания? Это поможет вам понять, где производитель экономит, а где завышает цену.
Скрытые угрозы: о чем молчат продавцы
А теперь та самая «ложка дегтя», которую я обещал в начале. Главная проблема современных пресс-форм для радиаторов — это не износ, а термическая усталость.
Радиаторные ребра отливаются при высоких скоростях впрыска. Форма испытывает колоссальные термические удары: от комнатной температуры до 700°C за доли секунды, и так тысячи раз в день. Со временем на поверхности стали появляется сетка микротрещин («паутинка»). Это неизбежно. Но скорость появления этой сетки зависит от качества термообработки.
Многие российские производители, стремясь снизить цену, экономят на вакуумной закалке. Они используют камерные печи, что приводит к окислению поверхности и неравномерной структуре стали. Через полгода работы такая форма начинает сыпаться. Визуально при покупке вы этого не увидите. Только металлографический анализ среза может показать качество термообработки.
Как защититься? Требуйте протоколы термообработки на каждую партию стали. Или, что проще, работайте только с теми заводами, которые имеют собственную сертифицированную лабораторию и не боятся показать эти документы.
Эргономика и безопасность оператора
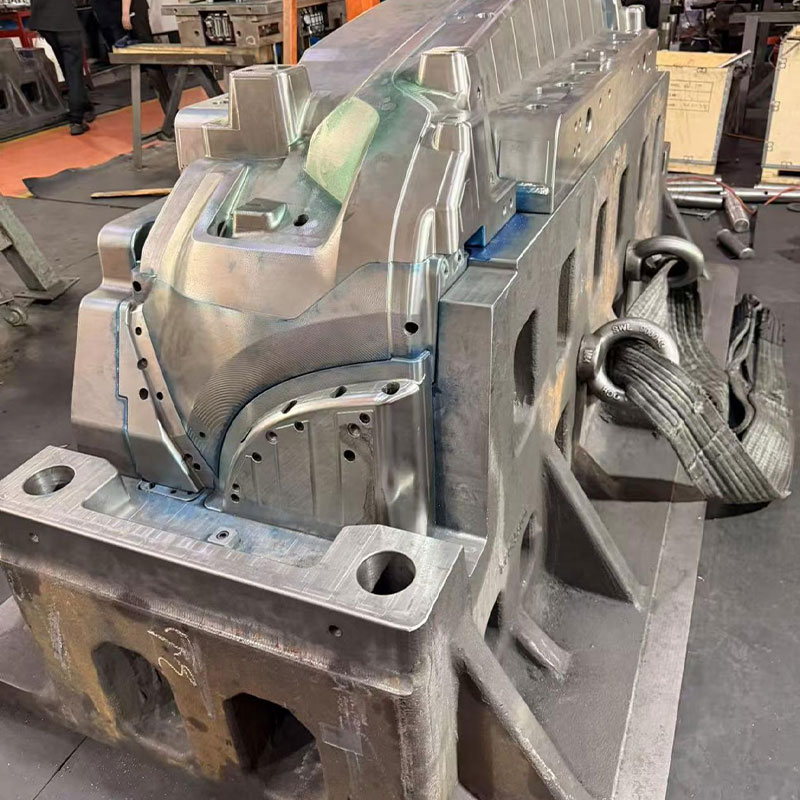
Еще один момент, который часто игнорируют инженеры-проектировщики. Блок пресс-формы должен быть не только технологичным, но и безопасным для литьевой машины и оператора. Вес блока, точки крепления, расположение каналов смазки — все это влияет на время переналадки.
В 2026 году тренд на быструю смену ассортимента (SMED) становится доминирующим. Если ваша форма требует 4 часов на переналадку вместо 30 минут, вы теряете гибкость. Уточняйте у производителя, предусмотрена ли возможность быстрой смены вставок или модульных элементов в конструкции блока.
Практическое руководство: как заказать и не ошибиться
Если вы готовы к сотрудничеству, вот пошаговый алгоритм, который сэкономит вам нервы.
- Подготовка ТЗ. Не отправляйте просто 3D-модель детали. Предоставьте полную информацию: марка сплава, тип литьевой машины (усилие смыкания, размеры плит), ожидаемый годовой объем выпуска, требования к шероховатости поверхности ребер.
- Аудит производителя. Не верьте сайтам. Съездите в цех. Посмотрите на порядок. Посмотрите на парк станков. Поговорите с технологами. Если они задают вам уточняющие вопросы по геометрии поднутрений или толщине стенок — это хороший знак. Если говорят «сделаем как скажете» — бегите.
- Пробная отливка. Никогда не оплачивайте полный объем партии форм сразу. Договоритесь об оплате этапов: 30% аванс, 40% после изготовления и_trials_ (испытаний), 30% после утверждения первых серийных образцов. Испытания должны проводиться на вашей машине или на машине производителя с предоставлением видеоотчета и замеров геометрии.
- Комплект запасных частей. Сразу заказывайте комплект быстрорасходуемых деталей: толкатели, пружины, уплотнения. В 2026 году сроки поставки даже простых метизов могут быть непредсказуемыми.
Прогноз на ближайший год
Что будет с рынком пресс-форм в России во второй половине 2026 года? Я прогнозирую дальнейшую консолидацию. Мелкие цеха, не способные обеспечить контроль качества и соблюдение сроков, уйдут с рынка или станут субподрядчиками крупных игроков.
Цены на качественные блоки пресс-форм будут расти. Это связано с удорожанием импортного инструмента (фрезы, сверла, измерительные головки) и дефицитом квалифицированных кадров. Инженеры-конструкторы пресс-форм и операторы эрозионных станков — это «золотой фонд» промышленности, и их зарплатные ожидания растут быстрее инфляции.
Однако, появится больше предложений в сегменте «восстановление и модернизация». Вместо покупки новой формы, многие заводы будут инвестировать в ремонт старых, заменяя изношенные вставки на новые, изготовленные по современным технологиям. Это разумная стратегия экономии.
Заключение
Выбор блока пресс-формы для радиаторных рёбер в 2026 году — это не просто закупка оборудования. Это стратегическое решение, которое определит себестоимость вашего продукта на ближайшие 3–5 лет. Экономия на этапе проектирования и выбора материалов иллюзорна. Она вернется к вам браком, простоями и потерей клиентов.
Ищите партнеров, а не просто исполнителей. Тех, кто готов спорить с вами о геометрии литниковой системы, кто предоставляет прозрачную отчетность и кто понимает, что такое «термическая усталость» не по учебнику, а на практике. Рынок стал жестче, но он очистился от случайных людей. Воспользуйтесь этим.
Если вы стоите перед выбором между дешевым вариантом «здесь и сейчас» и дорогим, но надежным решением с гарантией ресурса, мой совет однозначен: считайте полную стоимость владения (TCO). В долгосрочной перспективе качественная форма окупается за счет снижения процента брака и увеличения межремонтного интервала. Не позволяйте краткосрочной выгоде обмануть вас.