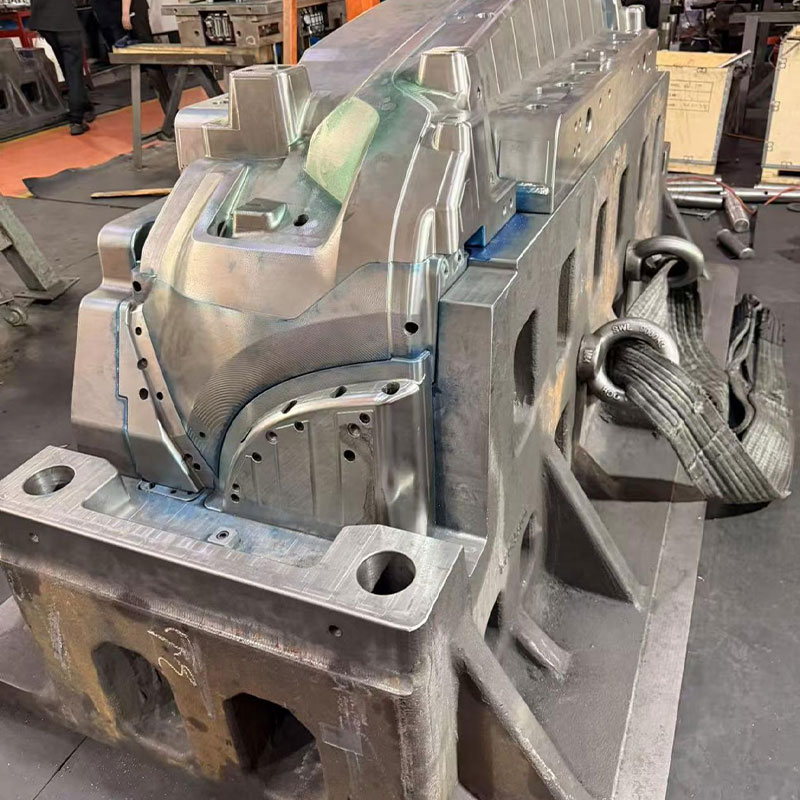
Блок пресс-формы для подставок монитора: цена, OEM – Завод
2026-09-20
Честно говоря, рынок промышленного литья в России сейчас переживает странный период. С одной стороны — дефицит качественных станков и материалов. С другой — бум внутреннего производства электроники и периферии. И если вы читаете эту статью, значит, вы либо инженер-конструктор, у которого горит дедлайн по запуску новой линейки аксессуаров, либо закупщик, пытающийся понять, почему блок пресс-формы для подставок монитора стоит как половина квартиры в Подмосковье. Давайте разберемся без маркетинговой шелухи. В 2025 году цена на такие инструменты выросла не линейно, а скачкообразно, и причины этого кроются глубже, чем просто «инфляция».
Я видел десятки проектов, где экономия на этапе проектирования формы приводила к миллионам рублей убытков на этапе серийного литья. Подставка для монитора — это не просто кусок пластика. Это элемент эргономики, который должен выдерживать вес от 5 до 15 килограммов, иметь идеальную геометрию стыков и, что критично для российского рынка, быть устойчивым к перепадам температур (вспомните логистику зимой). Поэтому выбор правильного блока пресс-формы — это не покупка «железки», это инвестиция в жизнеспособность вашего продукта.
Почему стандартные решения больше не работают в 2025 году
Еще пять лет назад можно было взять универсальную матрицу, немного подправить её и запустить в тираж. Сейчас этот подход мертв. Почему? Потому что требования к качеству поверхности и точности размеров выросли кратно. Пользователи стали избирательными. Они видят каждый микро-заусенец, каждую линию спая.
Ключевая проблема современных подставок для мониторов — сложная геометрия. Кабель-менеджмент, регулируемые углы наклона, скрытые крепления. Все это требует многоплоскостных форм с подвижными элементами (лифтами, ползунами). И здесь начинается самое интересное: блок пресс-формы для подставок монитора перестал быть монолитным инструментом. Теперь это сложный мехатронический узел.
Если вы планируете OEM-производство, забудьте про китайские шаблоны из Alibaba. В текущих геополитических реалиях логистика оттуда стала непредсказуемой, а качество контроля упало. Российские заводы, такие как специализированные инструментальные цеха в Москве, Санкт-Петербурге или Татарстане, теперь предлагают уровень точности, сопоставимый с немецким, но с важным нюансом: они понимают локальную специфику сырья.
Материал имеет значение: сталь или компромисс?
Давайте говорить прямо. Многие пытаются сэкономить на материале самой формы, выбирая алюминий или мягкие стали для прототипирования. Для партии в 500 штук — оправдано. Для серии в 50 000 единиц — это самоубийство.
- H13 (4Х5МФС): Классика для литья ABS и поликарбоната. Отличная теплопроводность, но требует тщательной термообработки. Если вам обещают форму из H13 за две недели — бегите. Качественная закалка занимает время.
- P20: Дешевле, проще в обработке. Но износостойкость ниже. Для глянцевых поверхностей подставок (а тренд 2025 года — матовый софт-тач, но глянец все еще жив в бюджетном сегменте) P20 может дать «потертости» уже после 10 тысяч циклов.
- Нержавеющие стали (например, 420SS): Необходимы, если вы используете ПВХ или материалы, выделяющие коррозионные газы. Да, подставки редко льют из ПВХ, но если вы экспериментирует с вторичным сырьем (тренд на экологичность), коррозия формы станет вашей главной головной болью.
Я настоятельно рекомендую для серийного производства подставок мониторов использовать стали типа 1.2344 (аналог H13) с обязательной азотировкой поверхности. Это увеличит срок службы формы до 1-2 миллионов смыканий. В условиях, когда новый станок стоит космических денег, продление жизни инструмента — единственный способ сохранить маржинальность.
Анатомия стоимости: из чего складывается цена блока
Когда вы запрашиваете коммерческое предложение, вы часто видите итоговую цифру и пугаетесь. Давайте вскроем эту «черную коробку». Цена формируется не из желания завода заработать, а из объективных затрат.
| Компонент стоимости | Влияние на цену (%) | Комментарий эксперта |
|---|---|---|
| Проектирование (CAD/CAM) | 10-15% | Ошибка здесь стоит дороже всего. Хороший проект исключает брак при литье. |
| Материал формообразующих | 25-30% | Цены на спецстали в РФ стабилизировались, но зависят от курса валют. |
| Изготовление (ЧПУ, Эрозия) | 35-40% | Самая трудоемкая часть. Сложная геометрия подставки требует 5-осевой обработки. |
| Сборка и наладка (Trial) | 15-20% | Первые пробные отливки почти всегда требуют доводки. Это нормально. |
| Логистика и упаковка | 5% | Форма весит сотни килограммов. Транспортировка требует осторожности. |
Обратите внимание на пункт «Сборка и наладка». Многие новички думают, что получили форму — и сразу пошли в серию. Нет. Первые 50-100 циклов уходят на настройку режимов литья: температуры, давления, времени охлаждения. Если завод отказывается проводить тестовые отливки на своем оборудовании перед отгрузкой — это красный флаг.
Скрытые угрозы: о чем молчат поставщики
Существует одна проблема, которую редко обсуждают открыто. Это усадка материала. Подставки для мониторов часто имеют длинные тонкие элементы (ножки, крепления VESA). При остывании пластик ведет себя непредсказуемо, если форма спроектирована без учета анизотропии усадки.
В результате вы получаете подставку, которая через месяц эксплуатации начинает «вести» винтом. Монитор заваливается назад или вбок. Виноват не пластик, виновата геометрия каналов охлаждения в форме. Если охлаждение неравномерное, одна сторона детали остывает быстрее другой, создавая внутренние напряжения. Проверьте, предлагает ли ваш подрядчик анализ потока расплава (Moldflow analysis) перед изготовлением. Если нет — вы рискуете получить красивый, но бесполезный кусок металла.
OEM-производство в России: реальность 2025-2026
Термин OEM (Original Equipment Manufacturer) в России трансформировался. Раньше это означало «сделай мне то же самое, что у бренда X, но с моим логотипом». Сейчас это «разработай и произведи уникальное решение под мои технические требования».
Российские заводы научились работать с полной документацией. Но есть нюанс: интеллектуальная собственность. Кто владеет правами на блок пресс-формы? Вы или завод?
По умолчанию, если вы не прописали обратное в договоре, инструмент может остаться на балансе производителя. Это ловушка. Вы становитесь заложником одного завода. Если они поднимут цену на литье, вы не сможете просто забрать форму и уйти к конкурентам — форма может быть «привязана» к их оборудованию (габариты, расположение крепежных отверстий).
Совет: Требуйте стандартизации крепежных элементов формы под европейские или российские стандарты плит термопластавтоматов (ТПА). Убедитесь, что в договоре прописано право выкупа и вывоза формы в любой момент после выполнения контрактных обязательств.
Ценовой диапазон: чего ожидать?
Давайте цифры. Рынок живой, цены плавают, но ориентиры на начало 2025 года таковы:
- Бюджетный сегмент (одногнездная форма, простая геометрия): от 800 000 до 1 200 000 рублей. Срок изготовления: 4-6 недель. Подходит для стартапов и малых партий.
- Средний сегмент (двухгнездная форма, сложные ползуны, сталь H13): от 1 500 000 до 2 500 000 рублей. Срок: 8-10 недель. Оптимально для среднего бизнеса.
- Премиум/Сложный OEM (многогнездная, горячеканальная система, высокая точность): от 3 000 000 рублей и выше. Срок: 12-16 недель. Для крупных игроков рынка.
Важно: эти цены только за изготовление формы. Стоимость самих отливок считается отдельно. Не путайте эти понятия.
Как выбрать подрядчика: чек-лист для прагматика
Не верьте красивым сайтам. Верьте фактам. Вот что нужно спрашивать у потенциального партнера, чтобы отсечь непрофессионалов.
- «Покажите мне аналогичную форму, которую вы делали в прошлом году.» Не фото из интернета, а реальный кейс. Попросите показать дефекты, которые возникали при запуске, и как они их решали. Честность важнее идеальной картинки.
- «Какой software вы используете для проектирования?» SolidWorks, NX, Catia? Важно, чтобы вы могли получить исходные 3D-модели формы для будущего ремонта или модификации.
- «Есть ли у вас собственное производство или вы посредники?» В России много брокеров, которые передают заказы на мелкие мастерские. Работать напрямую с заводом выгоднее и надежнее. Попросите экскурсию в цех (можно онлайн).
- «Какая гарантия на форму?» Нормальная практика — гарантия на количество смыканий (например, 500 000 циклов) или на срок (1-2 года). Гарантия должна покрывать ремонт формообразующих деталей, если они вышли из строя не по вине оператора ТПА.
Технические нюансы, которые спасут вам нервы
Горячеканальная система (Hot Runner). Для подставок монитора она часто избыточна, если тираж небольшой. Но если вы льете тысячи штук в день, горячий канал экономит до 15% материала (нет литников) и ускоряет цикл. Однако он удорожает форму на 30-40% и требует более дорогого обслуживания. Взвесьте экономию материала против первоначальных вложений.
Система выталкивания. Подставки имеют большую площадь поверхности. Если толкатели расположены неправильно, на изделии останутся белые следы («push marks»). Требуйте использования выталкивающих плит или воздушных клапанов для сложных участков. Это мелочь, которая определяет визуальное качество продукта.
Перспективы: что будет с рынком форм в 2026 году?
Я прогнозирую дальнейшую консолидацию рынка. Мелкие мастерские будут уходить в нишу сверхсрочного прототипирования, а крупные заводы возьмут на себя серийное OEM-производство.
Также ожидается рост спроса на формы для литья из биоразлагаемых пластиков и композитов с древесным наполнителем. Эко-тренд в офисном оснащении набирает силу. Такие материалы абразивны и требуют особых сталей и покрытий форм. Если вы планируете долгосрочную стратегию, изучите возможности литья композитов уже сейчас.
Еще один важный аспект — цифровизация. Современные блоки пресс-форм оснащаются датчиками давления и температуры внутри гнезда. Это позволяет в реальном времени мониторить качество каждой отливки. Для масс-маркета это пока дорого, но для премиальных ergonomic-подставок это становится стандартом качества.
Заключение: не экономьте на фундаменте
Покупка блока пресс-формы для подставок монитора — это не расходная статья, это создание актива. Плохая форма будет генерировать брак, простои и рекламации годами. Хорошая форма будет работать как швейцарские часы, обеспечивая стабильную себестоимость изделия.
В условиях российского рынка 2025 года главная ценность — это не самая низкая цена, а предсказуемость результата и техническая поддержка. Выбирайте тех, кто готов спорить с вами о углах наклона ползунов и температурах нагрева, а не тех, кто кивает головой на все ваши предложения. Именно в этих спорах рождается качественный продукт.
И помните: прежде чем подписать договор, попросите провести Moldflow-анализ. Эта услуга стоит копейки по сравнению со стоимостью переделки неудачной формы. Это тот самый случай, когда семь раз отмерь, один раз отрежь, работает на все сто процентов.
Если вы стоите перед выбором между дешевым вариантом из Азии и проверенным российским партнером, посчитайте полную стоимость владения (TCO). Добавьте логистику, таможенные риски, время на коммуникацию и возможные переделки. В большинстве случаев для средних и крупных серий локальное производство оказывается не только патриотичным, но и экономически обоснованным решением.