Блок пресс-формы для матовых деталей: цена 2026 – Завод
2026-09-15
Если вы ищете надежный блок пресс-формы для матовых деталей, цена в 2026 году на который не будет зависеть от капризов валютных бирж, то вы попали по адресу. Честно говоря, рынок литья пластмасс в России переживает странную трансформацию. С одной стороны, дефицит европейского оборудования толкает цены вверх. С другой — локальные заводы научились делать вещи, которые еще три года назад считались невозможными без немецкого станка. Но давайте будем откровенны: большинство предложений в интернете — это просто переписанные тексты десятилетней давности, где «инновации» сводятся к замене слова «импорт» на «локализация». Я не буду кормить вас маркетинговой шелухой. Мы разберем, сколько реально стоит блок пресс-формы сегодня, почему матовая поверхность — это головная боль для технолога, и где именно производители экономят, чтобы дать вам «низкую цену».
Почему матовая поверхность убивает бюджет в 2026 году?
Матовость (или шагрень) — это не просто дизайн. Это технологический вызов. Глянцевую деталь проще сделать идеальной: полировка, зеркало, и готово. Матовая поверхность скрывает огрехи литья, да, но она требует идеальной геометрии самой формы. Любая микроскопическая царапина на блоке пресс-формы превратится в видимый дефект на детали. В 2026 году требования к качеству текстуры выросли. Автопром и производство бытовой техники в РФ теперь диктуют стандарты, близкие к pre-crisis европейским.
Главная проблема, о которой молчат менеджеры продаж, — это износ текстуры. Блок пресс-формы для матовых деталей изнашивается быстрее, чем для глянцевых. Почему? Потому что химическое травление или лазерная гравировка создают микро-неровности, которые стираются при каждом цикле смыкания-размыкания. Если вам предлагают дешевую форму из стали P20 для серии в 100 000 циклов с глубокой матовой текстурой — бегите. Это ловушка.
Я видел случаи, когда через 20 тысяч циклов «мат» превращался в «полумат», а затем в пятна разной степени блеска. Исправить это можно только полной переделкой блока или дорогостоящей реставрацией текстуры. Поэтому, когда мы говорим о цене, мы должны говорить о стоимости владения, а не о первоначальном чеке.
Сталь имеет значение: мифы и реальность российского рынка
В 2024-2025 годах произошел сдвиг в поставках инструментальных сталей. Шведская Uddeholm и немецкая ThyssenKrupp стали экзотикой, доступной только через сложные схемы параллельного импорта с наценкой в 40-60%. Что осталось? Китайские аналоги (Grande Steel, Fushun) и российские разработки (например, стали группы «Инструментальный завод» или переплавы).
Давайте посмотрим правде в глаза: китайская сталь 718H сейчас вполне конкурентоспособна для средних серий. Но для блоков пресс-форм, работающих под высоким давлением и создающих сложную матовую фактуру, я рекомендую смотреть в сторону сталей класса H13 с улучшенной очисткой от неметаллических включений. Или, если бюджет позволяет, искать остатки складов европейских брендов.
Ошибка многих заказчиков — экономия на термообработке. Блок может быть сделан из дорогой стали, но если закалка проведена с нарушением режима, твердость будет неравномерной. На матовой поверхности это проявится сразу: появятся «провалы» текстуры в зонах с меньшей твердостью. Требуйте протоколы термообработки. Нет протокола? Нет сделки.
Из чего складывается цена блока пресс-формы в 2026 году?
Ценообразование в этом сегменте стало непрозрачным. Курсы валют колеблются, логистика из Азии удлинилась, а зарплаты квалифицированных инженеров-конструкторов в России выросли на 25% за последний год. Давайте разберем структуру costs, чтобы вы понимали, за что платите.
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Материал (сталь) | 30-40% | Зависит от типа стали и курса юаня/евро. Экономия здесь критична для долговечности. |
| Проектирование и ЧПУ обработка | 25-35% | Сложная геометрия матовых поверхностей требует 5-осевой обработки. Это дорого. |
| Нанесение текстуры (травление/лазер) | 10-15% | Качественная текстура VDI 3400 Ref или аналог требует ручной доводки. Дешево не бывает. |
| Сборка и нормализация | 10-15% | Подгонка плит, установка систем охлаждения и выброса. |
| Маржа завода и накладные | 10-20% | Включает амортизацию оборудования и риски гарантийного обслуживания. |
Обратите внимание на пункт «Нанесение текстуры». Для матовых деталей это не просто «пшикнуть кислотой». Это высокоточный процесс. Если завод предлагает сделать текстуру «бесплатно» или по бросовой цене, скорее всего, они используют готовые шаблоны низкого качества или наносят покрытие, которое слезет через месяц. Настоящая химическая гравировка по трафарету VDI или собственному дизайну заказчика — это отдельная статья расходов, которая в 2026 году стоит от 50 000 до 150 000 рублей за один блок, в зависимости от площади и сложности.
Скрытые угрозы: где вас могут обмануть?
Самый большой риск при заказе блока пресс-формы для матовых деталей — это несоответствие реальной текстуры утвержденному образцу. Часто бывает так: на этапе согласования вам показывают идеальный эталон. А после изготовления первой партии выясняется, что на деталях есть «разнотон».
Почему это происходит? Из-за неравномерного охлаждения. Матовая поверхность рассеивает свет иначе, чем гладкая. Даже микроскопическая разница в температуре формы в разных зонах приводит к тому, что одна часть детали кажется темнее, другая светлее. Это не брак материала, это брак проектирования системы охлаждения.
Проверьте, использует ли завод конформное охлаждение (если геометрия позволяет) или хотя бы тщательный расчет температурных полей в Moldflow. Если вам говорят: «Ой, да мы всегда так делаем, притрется», — разворачивайтесь и уходите. В 2026 году такие подходы недопустимы.
Рыночные цены 2026: ориентиры для закупщика
Дать точную цену «в вакууме» невозможно. Каждый проект уникален. Но я могу дать диапазоны, основанные на анализе предложений ведущих российских инструментальных заводов (Москва, Санкт-Петербург, Нижний Новгород, Челябинск) и поставщиков из дружественных стран.
- Бюджетный сегмент (Китай/Локальные мастерские): От 300 000 до 600 000 рублей за одногнездную форму. Сталь типа 718 (аналог), простая текстура. Срок службы до 50-70 тыс. циклов. Риск высокого процента брака.
- Средний сегмент (Российские заводы с современным парком): От 700 000 до 1 200 000 рублей. Стали класса H13 или качественные аналоги, прецизионная обработка, гарантия на текстуру. Срок службы 100-150 тыс. циклов. Оптимально для большинства задач.
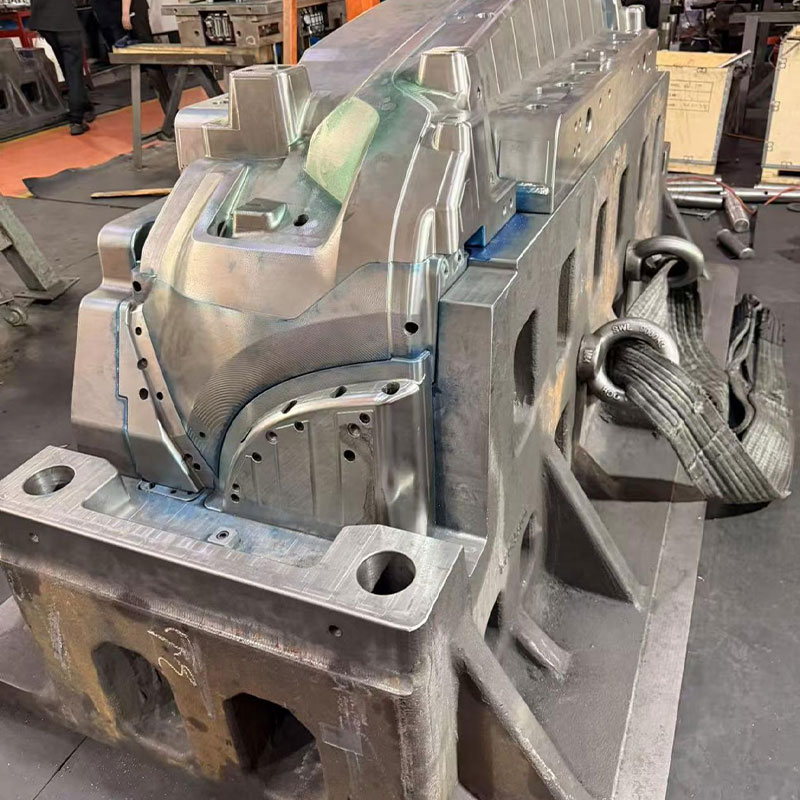
- Премиум сегмент (Сложные многогнездовые блоки, горячеканальные системы): От 1 500 000 рублей и выше. Использование оригинальных европейских сталей (если найдены), конформное охлаждение, полная автоматизация. Для массового производства автокомпонентов или медицинской упаковки.
Важно: цены указаны за сам блок пресс-формы (комплект плит, сердечники, матрицы). Системы горячего канала, манипуляторы выгрузки и внешние датчики часто считаются отдельно. Уточняйте это сразу, чтобы не получить счет на миллион дороже ожидаемого.
Логистика и сроки: новая реальность
Забыли про «две недели»? Забудьте. Реальный срок изготовления качественного блока пресс-формы для матовых деталей в России сейчас составляет от 6 до 10 недель. Это включает проектирование, закупку металла (который может ехать из Китая 3-4 недели), обработку, сборку и испытания.
Если вам обещают сделать сложную форму за 3 недели, значит, либо у них есть заготовка «в столе» (что редкость для индивидуальных проектов), либо они планируют нарушить технологию. Например, пропустить этап стабилизации стали или сократить время полировки. Для матовых деталей спешка смертельна.
Как выбрать подрядчика: чек-лист для прагматика
Не верьте сайтам с красивыми рендерами. Верьте фактам. Вот что нужно спрашивать у потенциального поставщика блока пресс-формы:
- Покажите реальные образцы матовых деталей, отлитых на ваших формах более 3 месяцев назад. Не новые, а поработавшие. Есть ли износ текстуры? Есть ли разнотон?
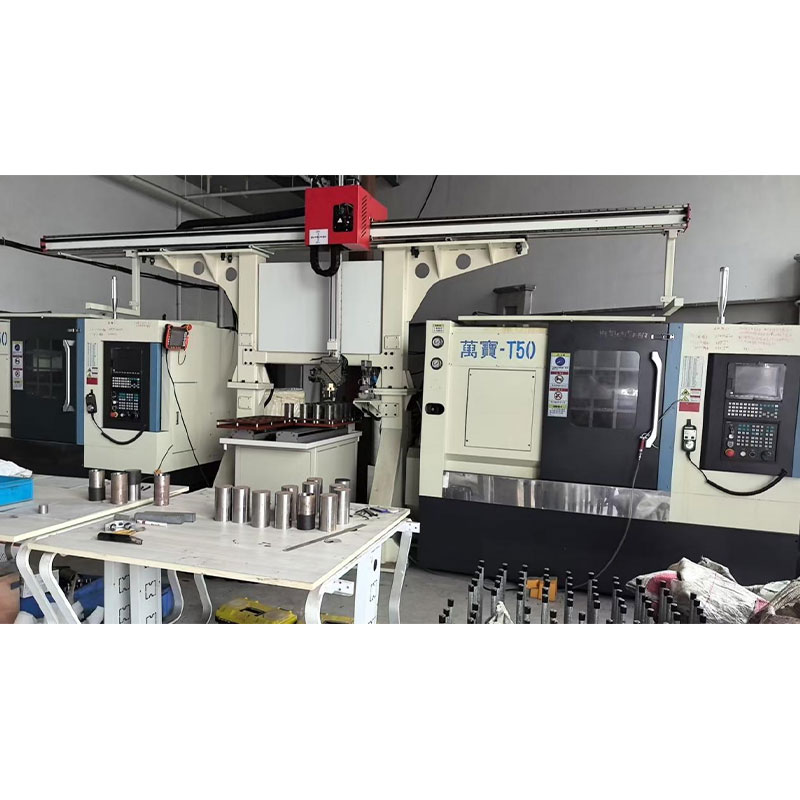
- Какой парк оборудования? Наличие собственных 5-осевых обрабатывающих центров (DMG Mori, Haas, или качественные китайские аналоги) критично. Если они отдают обработку на аутсорс — контроль качества теряется.
- Кто делает текстурирование? В штате или подряд? Лучше, если это делается внутри завода под контролем технолога-литейщика. Внешние студии по травлению не всегда понимают специфику литья.
- Гарантийные условия. Что будет, если на 10-тысячной детали появится дефект поверхности? Бесплатный ремонт? Замена блока? Пропишите это в договоре. В 2026 году суды перегружены, лучше иметь четкие штрафные санкции в контракте.
Альтернатива: ремонт или модернизация?
Иногда выгоднее не заказывать новый блок, а модернизировать старый. Если у вас есть изношенная форма с глянцевой поверхностью, ее можно перевести в матовую. Но! Это требует снятия слоя металла и повторного нанесения текстуры. Это дешевле нового блока на 30-40%, но срок службы такой формы будет ниже, так как остаточный ресурс стали уже исчерпан частично. Этот вариант имеет смысл только для малых и средних серий.
Прогноз: что будет с ценами во второй половине 2026 года?
Ситуация на рынке инструментального сталя остается нестабильной. Ожидается дальнейшее укрепление связей с азиатскими поставщиками, что может немного стабилизировать цены на сырье. Однако стоимость высококвалифицированного труда в России будет только расти. Дефицит инженеров-конструкторов и операторов ЧПУ — это структурная проблема, которую не решить быстро.
Поэтому мой совет: если у вас есть проект на 2027-2028 годы, заказывайте блоки пресс-форм сейчас. Фиксируйте цену в договоре с привязкой к курсу на дату подписания, но с понятным механизмом корректировки. Ждать «лучших времен» бессмысленно. Инфляция издержек в промышленном секторе опережает официальную статистику.
Еще один тренд — цифровизация. Заводы, которые внедряют IoT-датчики в сами формы (для мониторинга температуры и давления в реальном времени), смогут давать более точные гарантии качества матовой поверхности. Спрашивайте про такие опции. Это не просто «понты», это инструмент контроля.
Итоговое резюме
Блок пресс-формы для матовых деталей — это не расходник, это инвестиция. Цена в 2026 году отражает не только металл, но и компетенции людей, которые этот металл обрабатывают. Экономия на стадии проектирования и выбора стали обернется катастрофой на этапе серийного литья.
Не гонитесь за самой низкой ценой в таблице Excel. Ищите завод, который задаст вам больше вопросов, чем вы ему. Вопросы про усадку материала, про направление текстуры, про точки впрыска — это признаки профессионализма. Молчаливое согласие «сделать всё как хотите» — признак будущей проблемы.
Проверяйте образцы. Требуйте протоколы. Фиксируйте гарантии. И помните: идеальная матовая поверхность — это результат симбиоза качественной стали, точного ЧПУ и грамотного режимa литья. Если хоть одно звено выпадает, цепь рвется. Выбирайте тех, кто держит всю цепь в руках.