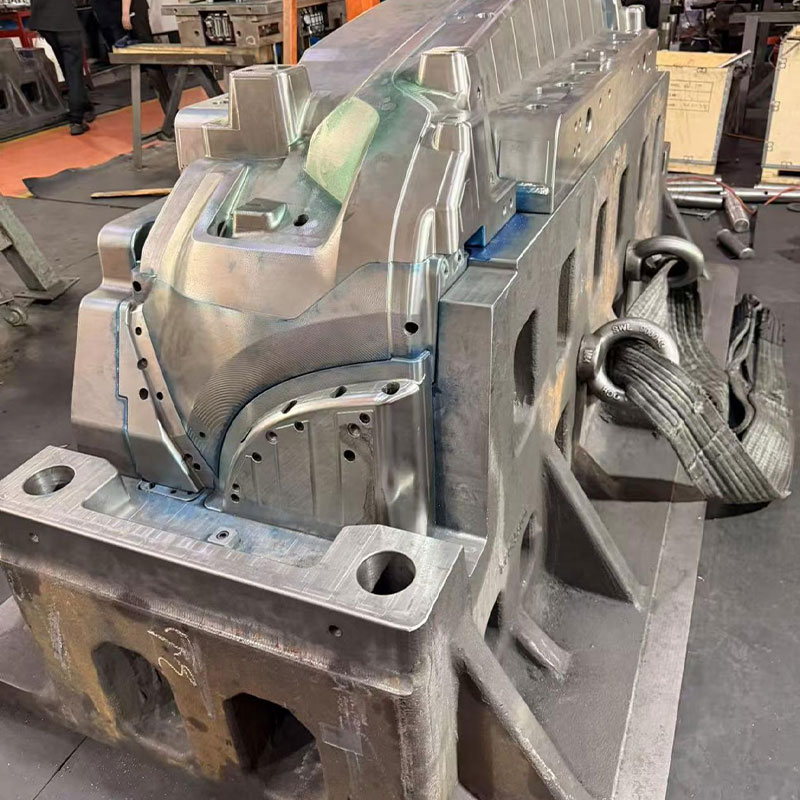
Блок пресс-формы для корпуса зарядного устройства: цена – Завод
2026-09-18
- Почему цена на формы для корпусов ЗУ скачет как курс рубля?
- Технические требования 2026 года: что изменилось?
- Локализация производства: Россия vs Китай vs Турция
- Как проверить подрядчика: чек-лист перед заключением договора
- «Подводные камни» дизайна корпуса, убивающие бюджет
- Заключение: инвестиция или расход?
Сколько на самом деле стоит блок пресс-формы для корпуса зарядного устройства в условиях, когда логистика из Юго-Восточной Азии стала рулеткой, а требования к качеству пластика в РФ выросли? Этот вопрос сегодня волнует не только инженеров-технологов, но и владельцев производственных линий, которые пытаются перестроить цепочки поставок. Мы проанализировали рынок 2025–2026 годов, поговорили с производителями оснастки в Туле, Москве и Санкт-Петербурге, и готовы дать вам честный, лишенный маркетинговой шелухи ответ.
Давайте сразу отбросим иллюзии. Если вы ищете «дешевую форму» для массового производства блоков питания, вы, скорее всего, уже столкнулись с проблемой брака или скрытых платежей. Рынок изменился. То, что работало пять лет назад — заказ готовой матрицы в Китае по фиксированному прайсу — сегодня может обернуться простоем линии на три месяца. Почему? Потому что блок пресс-формы для корпуса зарядного устройства — это не просто кусок стали. Это сложный инженерный узел, где точность до микрона определяет, будет ли ваше устройство перегреваться, трескаться при падении или вообще собираться на автоматической линии.
Почему цена на формы для корпусов ЗУ скачет как курс рубля?
Вы заметили, что коммерческие предложения от разных заводов могут отличаться в два, а то и в три раза? Один предлагает сделать форму за 400 тысяч рублей, другой просит 1,2 миллиона. Кто прав? И те, и другие. Но дьявол кроется в деталях, которые часто опускают в первых письмах.
В 2025 году стоимость стали марок P20, H13 и особенно S136 (нержавеющая сталь для глянцевых поверхностей) в России стабилизировалась, но осталась высокой из-за сложностей с импортом специальных сплавов из Европы. Однако главная статья расходов — это не материал. Это работа.
Квалифицированные операторы ЧПУ и электроэрозионных станков — дефицитный ресурс. Заводы, которые могут гарантировать соблюдение tolerances (допусков) в пределах 0,01–0,02 мм, знают себе цену. Они не демпингуют. Демпингуют те, кто планирует экономить на термообработке или использовать более дешевые аналоги стали, которые быстро изнашиваются.
Если вы видите подозрительно низкую цену на блок пресс-формы для корпуса зарядного устройства, задайте технологу один простой вопрос: «Какая твердость после закалки у сердечника и какая гарантия на количество смыканий?». Если ответ расплывчатый — бегите. Вы получите форму, которая начнет давать заусенцы (flash) уже после 10–15 тысяч циклов, а ремонт обойдется дороже первоначальной экономии.
Скрытые факторы ценообразования: о чем молчат менеджеры
Цена «под ключ» редко включает все нюансы. Вот список того, что обычно выносится в отдельную смету или становится сюрпризом на этапе согласования:
- Система охлаждения. Для корпусов зарядных устройств критически важен равномерный отвод тепла. Дешевые формы имеют примитивные каналы охлаждения. Дорогие используют конформное охлаждение или сложные системы баффлеров. Разница в цене обработки таких каналов огромна, но она влияет на цикл литья. Быстрее цикл — дешевле себестоимость каждой единицы продукции.
- Тип литниковой системы. Холодноканальная система (hot runner) увеличивает стоимость формы на 30–50%, но устраняет необходимость обрезки литников и снижает расход материала. Для больших партий это окупается за месяц. Для малых — нет.
- Количество гнезд (cavities). Одногнездная форма дешевле в изготовлении, но производительность ниже. Четырехгнездная требует идеальной балансировки потоков расплава. Ошибка в проектировании балансировки приведет к тому, что в одном гнезде деталь будет недоливом, а в другом — с облоем.
Честно говоря, многие российские стартапы в сфере электроники ошибаются, выбирая многогнездные формы на старте. Лучше начать с одной-двух гнезд, отладить процесс, и только потом масштабироваться. Но если вы планируете выпускать десятки тысяч штук в месяц, экономия на многогнездности съест вашу маржу.
Технические требования 2026 года: что изменилось?
Рынок зарядных устройств не стоит на месте. Переход на стандарты быстрой зарядки (GaN-технологии) привел к тому, что корпуса становятся меньше, но греются сильнее. Это накладывает новые требования на материал и конструкцию формы.
Традиционный ABS-пластик часто не выдерживает температурных нагрузок современных GaN-зарядок. Производители переходят на поликарбонат (PC) или смеси PC/ABS. Эти материалы более вязкие и требуют higher injection pressure (более высокого давления впрыска). Что это значит для формы?
Это значит, что блок пресс-формы для корпуса зарядного устройства должен быть рассчитан на повышенные механические нагрузки. Сталь должна иметь более высокую прочность на сжатие. Система запирания формы (locking system) должна быть усиленной, чтобы избежать разжима под давлением.
Еще один тренд — эстетика. Потребитель хочет «премиальный» вид. Матовые поверхности, текстура «soft-touch», отсутствие видимых следов от толкателей. Реализация текстуры требует химического травления или лазерной гравировки полости формы. Это дорогая операция, требующая высокой квалификации. Дешевая форма не сможет обеспечить равномерную текстуру, и ваш продукт будет выглядеть как дешевая подделка.
Сравнение материалов формообразующих деталей
Чтобы вы могли аргументированно общаться с поставщиками, вот таблица сравнения основных сталей, используемых в РФ для изготовления форм под корпуса электроники.
| Марка стали | Твердость (HRC) | Применение | Ресурс (смыканий) | Ориентировочная надбавка к цене |
|---|---|---|---|---|
| P20 (аналог 3Х2М) | 28–32 | Прототипы, малые серии, неответственные детали | до 50 000 | Базовая |
| 718H (улучшенная P20) | 33–38 | Средние серии, корпуса бытовой электроники | до 300 000 | +15–20% |
| H13 (аналог 4Х5МФС) | 48–52 | Агрессивные пластики (PC, PA), высокие температуры | до 500 000 | +30–40% |
| S136 / 1.2316 (Нержавеющая) | 48–52 | Глянцевые поверхности, прозрачные детали, высокая коррозийная стойкость | до 1 000 000+ | +50–70% |
Обратите внимание: для корпусов зарядных устройств, особенно если используется поликарбонат, я настоятельно рекомендую минимум H13. Экономия на стали здесь — ложная экономия. Поликарбонат содержит агрессивные добавки, которые могут вызывать коррозию менее стойких сталей, а высокие температуры впрыска быстро «сажают» мягкую сталь.
Локализация производства: Россия vs Китай vs Турция
Где заказывать блок пресс-формы для корпуса зарядного устройства? Этот вопрос стал политическим и экономическим одновременно.
Китай. Еще недавно это был выбор №1. Цены были на 30–40% ниже российских. Но в 2025–2026 годах ситуация изменилась. Логистические сроки выросли с 3 недель до 2–3 месяцев. Таможенные сложности, проблемы с оплатой (транзакции идут через третьи страны с комиссией до 5–7%), и главное — отсутствие контроля качества на месте. Если форма пришла с браком, отправить ее обратно на переделку — это катастрофа по времени. Вы теряете сезон продаж. Китай остается вариантом для очень крупных партий, где риск оправдан масштабом, или для простых, неответственных деталей.
Турция. Промежуточный вариант. Качество лучше китайского (многие турецкие заводы работают на европейском оборудовании), логистика проще, чем из Китая. Но цены сопоставимы с российскими, а языковой барьер и культурные различия в ведении переговоров могут создавать трения. Сервисное обслуживание также затруднено.
Россия. Да, дороже на этапе изготовления. Но давайте посчитаем TCO (Total Cost of Ownership).
- Скорость внесения правок. Пробная отливка (T1) прошла, нашли дефект? Российский завод внесет изменения в металл за 3–5 дней. Китайский — за 3–4 недели (плюс логистика).
- Юридическая защита. Договор с российским заводом защищает вас по законам РФ. В случае с Китаем судиться практически бесполезно.
- Сервис. Возможность приехать на завод, лично проконтролировать процесс, обсудить нюансы с главным инженером за чашкой кофе — бесценно.
- Импортозамещение. Многие крупные ритейлеры и госзаказчики теперь требуют локализации производства. Наличие российской инструментальной базы становится конкурентным преимуществом при тендерах.
Мой совет: для сложных, высокотехнологичных корпусов ЗУ выбирайте российского подрядчика с собственным парком ЧПУ и опытом работы с электроникой. Не ищите самого дешевого. Ищите того, кто задаст вам больше всего вопросов по чертежам.
Как проверить подрядчика: чек-лист перед заключением договора
Не верьте красивым презентациям на сайте. Запросите следующую информацию:
- Портфолио аналогичных работ. Попросите показать фото форм именно для корпусов электроники. Обратите внимание на качество поверхности, наличие следов сварки (если форма ремонтировалась), качество системы охлаждения.
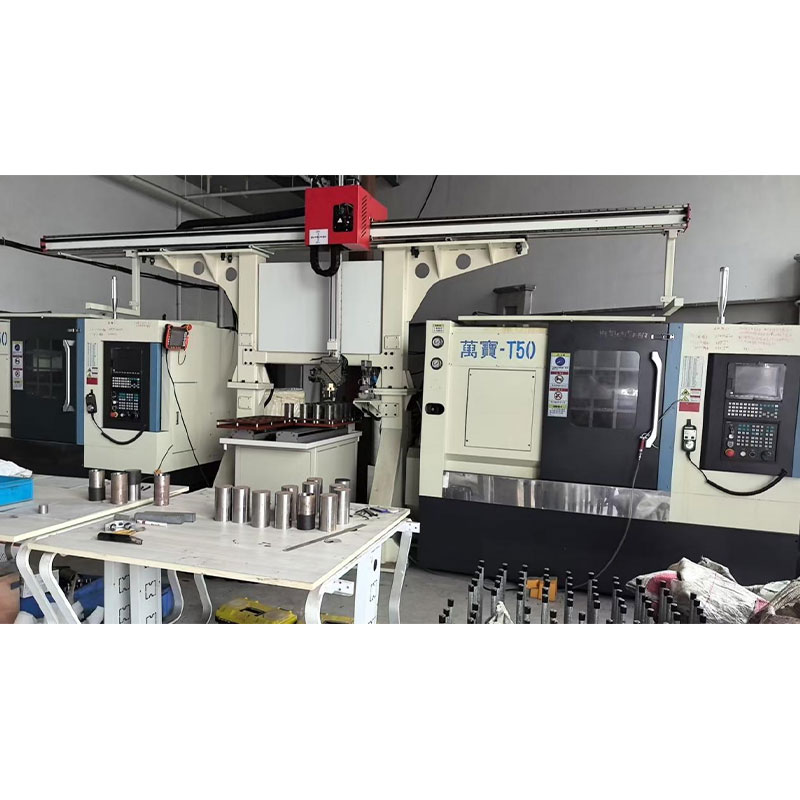
- Оборудование. Есть ли у них собственные электроэрозионные станки (EDM)? Фрезерные станки с ЧПУ 5-осевой обработки? Если они отдают эти операции на субподряд, контроль качества снижается, а сроки растут.
- Программное обеспечение. Работают ли они в Moldflow? Моделирование литья позволяет выявить потенциальные проблемы (воздушные ловушки, линии сварки) еще до резки металла. Если подрядчик отказывается делать Moldflow-анализ, считайте, что он работает вслепую.
- Гарантийные условия. Что входит в гарантию? Только целостность конструкции или также соответствие размеров? Кто оплачивает ремонт при естественном износе?
Также уточните, предоставляют ли они протокол испытаний первой партии. Без этого документа вы покупаете кота в мешке.
Ценовые ориентиры на рынке РФ (2025–2026)
Чтобы вы могли ориентироваться в бюджете, приведем средние рыночные цены на изготовление одногнездной формы для корпуса стандартного сетевого зарядного устройства (размер ~50x50x25 мм) из стали H13 с холодной литниковой системой:
- Эконом-сегмент (мелкие мастерские): 350 000 – 500 000 руб. Риск: долгая сдача, возможные проблемы с точностью, слабая поддержка.
- Средний сегмент (специализированные заводы): 600 000 – 900 000 руб. Оптимальное соотношение цены и качества. Есть инженерная поддержка, Moldflow, гарантия.
- Премиум-сегмент (крупные инструментальные центры): от 1 000 000 руб. Высокая скорость, идеальное качество, возможность изготовления сложных многогнездных форм с горячеканальными системами.
Помните: цена указана за саму форму. Проектирование изделия (Dfm-анализ) может стоить отдельно (30–50 тыс. руб.), но часто включается в стоимость при заказе формы.
«Подводные камни» дизайна корпуса, убивающие бюджет
Часто проблема не в форме, а в дизайне самого корпуса. Индустриальные дизайнеры любят рисовать красивые, но технологически неграмотные вещи. Вот что удорожает блок пресс-формы для корпуса зарядного устройства до небес:
1. Поднутрения без возможности выхода толкателя. Если на корпусе есть защелки или выступы, которые мешают прямому извлечению детали, нужны сложные выдвижные механизмы (слайдеры). Каждый слайдер добавляет к стоимости формы 50–100 тысяч рублей и повышает риск поломки.
2. Слишком тонкие стенки. Дизайнеры хотят сделать корпус изящным. Но пластик имеет предел текучести. Стенки тоньше 1,5–2 мм для ABS/PC сложно заполнить полностью, особенно в удаленных углах. Это требует высокого давления и дорогой стали, устойчивой к абразивному износу.
3. Отсутствие радиусов. Острые углы внутри корпуса — это концентраторы напряжения. При литье там возникают внутренние напряжения, которые приводят к трещинам при эксплуатации. Кроме того, острые углы сложнее обрабатывать фрезой, требуется электроэрозия, что дороже и дольше.
Моя рекомендация: вовлекайте технолога-литейщика на этапе концептуального дизайна. Пусть он посмотрит на 3D-модель и скажет: «Здесь нужен радиус, а здесь мы не сможем сделать вывод ejector pin». Это сэкономит вам сотни тысяч рублей.
Заключение: инвестиция или расход?
Покупка пресс-формы — это не просто расходная статья. Это инвестиция в стабильность вашего бизнеса. В условиях нестабильного рынка способность быстро выпустить партию качественного продукта — ваше главное оружие.
Не гонитесь за самой низкой ценой на блок пресс-формы для корпуса зарядного устройства. Ищите партнера, который понимает ваши бизнес-задачи. Который предупредит о рисках, предложит оптимизацию конструкции и гарантирует сроки. В долгосрочной перспективе надежная форма, отлитая в России, окупится за счет отсутствия простоев, минимального брака и возможности быстрой модернизации.
И последнее. Не забывайте про постобработку. Даже самая лучшая форма требует ухода. Регулярная чистка, смазка, контроль температуры термомасла — это банальные вещи, которые игнорируют 80% производителей. И потом удивляются, почему форма «умерла» через полгода. Берегите свой инструмент, и он будет кормить вас годами.
Если вы стоите перед выбором, не стесняйтесь запрашивать детальные расчеты у трех-четырех разных заводов. Сравнивайте не только итоговую цифру, но и состав работ, марки материалов и сроки. Рынок прозрачен для тех, кто задает правильные вопросы.