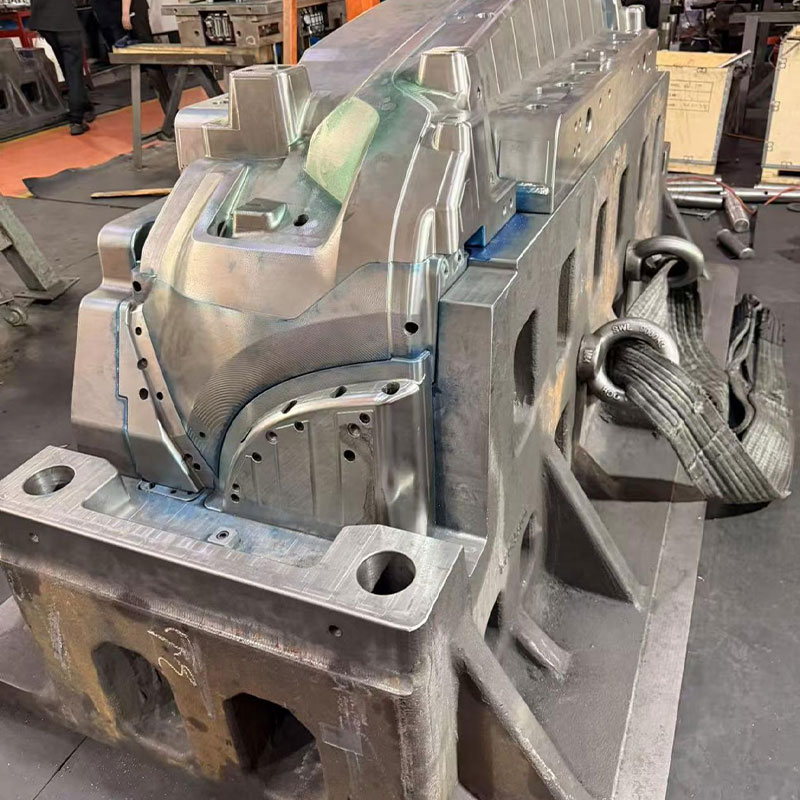
Блок пресс-формы для декоративных деталей: цена, OEM – Завод
2026-09-19
- Почему «дешевый» блок пресс-формы для декоративных деталей стоит вам бизнеса
- Анатомия цены: из чего складывается стоимость в 2025 году
- OEM-производство в России: мифы и реальность
- Технические нюансы: на что смотреть в чертежах
- Сравнение: Импорт vs Локализация
- Практический совет: как принять работу
- Будущее рынка: тренды 2026 года
- Заключение: инвестиция или расход?
Рынок промышленного литья в России переживает тектонические сдвиги. Еще пять лет назад выбор поставщика сводился к сравнению каталогов из Китая и Германии. Сегодня уравнение усложнилось: логистические разрывы, волатильность рубля и острая потребность в импортозамещении заставляют технологов и закупщиков искать новые подходы. В центре этого шторма — блок пресс-формы для декоративных деталей, который перестал быть просто расходным материалом и превратился в стратегический актив производства.
Почему именно сейчас? Потому что стандартные решения больше не работают. Если вы заказываете OEM-производство интерьерных элементов для автомобилей или бытовой техники, малейшая погрешность в конструкции блока ведет к браку партии стоимостью в миллионы рублей. Мы проанализировали рынок 2025–2026 годов, поговорили с инженерами на местах и выяснили: большинство предприятий переплачивают не за качество стали, а за некомпетентность проектировщиков.
Эта статья — не рекламный буклет. Это жесткий разбор того, как выбрать, заказать и эксплуатировать блок пресс-формы в современных российских реалиях. Без воды. Только факты, цифры и то, о чем молчат менеджеры по продажам.
Почему «дешевый» блок пресс-формы для декоративных деталей стоит вам бизнеса
Давайте честно. Когда вы видите предложение сделать форму на 30% дешевле рынка, ваша первая реакция — радость. Вторая — подозрение. И rightly so. В мире инструментального производства нет понятия «дешево и качественно». Есть понятие «оптимизировано» и есть понятие «сэкономлено на критических узлах».
Декоративные детали — это самый коварный сегмент литья под давлением. Здесь важны не столько механические нагрузки, сколько эстетика поверхности. Любая царапина, след от толкателя или микроусадка видны невооруженным глазом. Блок пресс-формы, собранный из некондиционной стали или с нарушением геометрии каналов охлаждения, убьет ваш продукт еще до выхода с конвейера.
В 2024 году мы наблюдали всплеск отказов от китайских OEM-поставщиков. Причина банальна: они использовали сталь марки P20 там, где требовалась закаленная H13 или нержавеющая S136 для агрессивных сред. Результат? После 5000 циклов поверхность формы начинала корродировать, оставляя рытвины на глянцевых панелях приборной доски.
Ключевой инсайт: Экономия на материале блока дает сиюминутную выгоду, но увеличивает стоимость владения (TCO) на 200–300% из-за простоев и переделок.
Скрытые угрозы, о которых не пишут в спецификациях
Большинство технических заданий (ТЗ) фокусируются на размерах и количестве гнезд. Но дьявол кроется в деталях, которые часто игнорируются:
- Термическая стабильность. Декоративный пластик (ABS, PC/ABS, PMMA) крайне чувствителен к перепадам температур. Если блок формы не имеет сбалансированной системы конформного охлаждения, вы получите коробление деталей. Исправить это постфактум невозможно.
- Износ направляющих. В многосекционных блоках люфт направляющих колонок накапливается быстрее, чем вы думаете. Через полгода активной работы появляется «ступенька» на стыке половин формы. Для декоративной детали это брак.
- Совместимость с российскими ТПА. Многие европейские блоки спроектированы под стандарты Euromap, тогда как парк российских заводов пополняется китайскими и отечественными термопластавтоматами с другими монтажными размерами. Адаптация «на коленке» снижает жесткость конструкции.
Анатомия цены: из чего складывается стоимость в 2025 году
Ценообразование в инструментальном деле — это черный ящик для большинства закупщиков. Давайте внесем ясность. Цена блока пресс-формы для декоративных деталей формируется не из веса металла, а из сложности инженерных решений.
Рассмотрим структуру затрат на примере среднего проекта (форма на 2 гнезда, сложная геометрия, горячеканальная система):
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Материалы (сталь, комплектующие) | 25–30% | Цены на импортную сталь (Sweden, Germany) выросли из-за логистики. Российские аналоги (например, от «Инструментальных заводов») дешевеют, но требуют тщательного входного контроля. |
| Проектирование и ЧПУ-обработка | 40–45% | Самая дорогая часть. Высококвалифицированные операторы 5-осевых станков — дефицитный ресурс в РФ. Их час работы стоит дорого, но экономить здесь нельзя. |
| Сборка и полировка | 15–20% | Для декоративных деталей полировка занимает до 30% времени изготовления блока. Ручной труд, который невозможно автоматизировать. |
| Логистика и таможня | 10–15% | Волатильный параметр. Зависит от курса валют и сроков доставки компонентов (терморегуляторы, сопла). |
Обратите внимание: доля материалов относительно невелика. Вы платите за интеллект и время станков. Поэтому попытки торговаться за скидку 5% на металл бессмысленны. Лучше потребовать улучшения качества полировки или дополнительной термообработки.
Влияние курса рубля и санкционных ограничений
В 2025–2026 годах мы видим устойчивый тренд на локализацию цепочек поставок. Если раньше горячеканальные системы (Hot Runner) почти всегда заказывались у Mold-Masters или Yudo, то сейчас российские заводы активно интегрируют решения от азиатских партнеров или разрабатывают собственные аналоги.
Это создает риски. Несовместимость блоков управления может привести к сбоям в работе формы. При заказе блока пресс-формы обязательно уточняйте:
- Производителя компонентов горячеканальной системы.
- Наличие сервисной поддержки этих компонентов в вашем регионе.
- Возможность быстрой замены нагревателей и термопар без демонтажа всего блока.
OEM-производство в России: мифы и реальность
Термин OEM (Original Equipment Manufacturer) в России часто понимают неправильно. Многие считают, что OEM — это просто «сделать по чертежу заказчика». На деле, грамотный OEM-партнер берет на себя функцию инженерного консалтинга.
Хороший завод не просто фрезерует металл. Он задает вопросы:
«Почему вы выбрали этот угол наклона?»
«Уверены ли вы, что эта толщина стенки позволит избежать раковин?»
«Как будет происходить удаление детали из формы?»
Если менеджер молча принимает файл STEP и называет цену — бегите. Такой подход гарантирует проблемы при запуске.
Критерии выбора надежного подрядчика
Я протестировал десятки предложений от заводов в Москве, Санкт-Петербурге, Татарстане и Челябинске. Вот чек-лист, который отделяет профессионалов от гаражных мастерских:
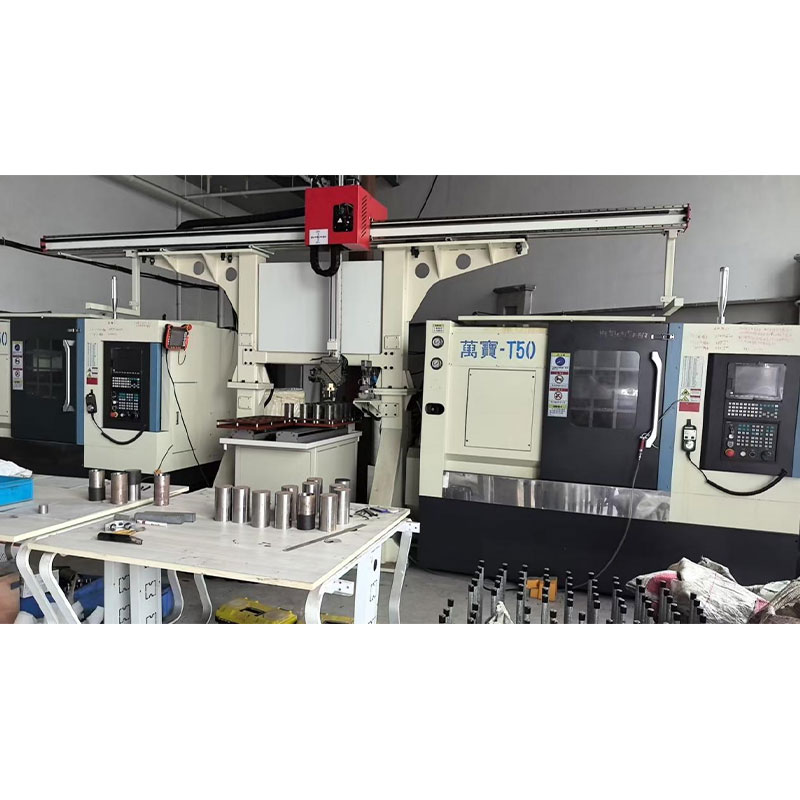
- Собственный парк металлообработки. Если завод передает заказы на субподряд, контроль качества теряется. Требуйте фото или видео ваших деталей в процессе обработки.
- Отдел метрологии. Наличие координатно-измерительной машины (КИМ) обязательно. Без нее контроль геометрии блока проводится «на глаз», что недопустимо для прецизионных декоративных деталей.
- Опыт в вашей нише. Формы для технических корпусов и формы для хромированных решеток радиатора — это разные вселенные. Спросите портфолио именно по декоративным элементам.
- Гарантия на износостойкость. Нормальная практика — гарантия на 1–2 миллиона смыканий для качественной стали. Если вам дают гарантию только на «отсутствие дефектов изготовления», это слабая позиция.
Технические нюансы: на что смотреть в чертежах
Прежде чем подписать договор, изучите конструкцию блока. Даже если вы не инженер, есть три вещи, которые должны бросаться в глаза:
1. Система вентиляции
Декоративные пластики часто выделяют газы. Если вентиляция недостаточна, на поверхности детали появятся ожоги или недоливы. Проверьте наличие вакуумных клапанов или эффективных воздушных каналов в глубине рельефа.
2. Расположение литников
Для декоративных деталей точка впуска должна быть скрыта или легко удаляема. След от литника на лицевой стороне — это брак. Убедитесь, что в проекте предусмотрено использование туннельных литников или горячеканальной системы с затвором (shut-off valve).
3. Жесткость блока
Тонкие стенки блока приводят к его деформации под давлением впрыска (до 1500 бар). Это вызывает облой (flash) — тонкую пленку пластика по периметру детали, которую трудно удалить. Толщина стенок должна соответствовать расчетным нагрузкам. Не стесняйтесь запрашивать расчеты на прочность.
Сравнение: Импорт vs Локализация
Стоит ли везти блок из-за границы или делать в России? Сравним варианты для среднего предприятия.
| Параметр | Импорт (Китай/Турция) | Российское производство |
|---|---|---|
| Срок изготовления | 8–12 недель + логистика | 4–6 недель |
| Коммуникация | Сложно, языковой барьер, часовые пояса | Личные встречи, быстрый фидбек |
| Сервис и доработки | Практически невозможны или очень дороги | Оперативная корректировка на месте |
| Цена | Ниже на 15–20% (без учета рисков) | Выше, но прозрачнее |
| Риск брака | Высокий (сложно контролировать удаленно) | Средний (можно контролировать поэтапно) |
В 2025 году чаша весов склоняется в сторону локализации. Разница в цене нивелируется стоимостью простоя линии из-за проблем с импортной формой. Возможность приехать на завод и лично проверить первую пробную отливку (T1 sample) бесценна.
Практический совет: как принять работу
Не подписывайте акт приемки, пока не увидите реальные детали. Фотографии формы красивы, но они не показывают поведения пластика.
Запросите отчет о пробных отливках. В нем должны быть:
- Параметры литья (температура, давление, время цикла).
- Фотографии деталей под разным углом освещения (для выявления дефектов поверхности).
- Результаты измерений критических размеров.
Если форма проходит тесты на стенде завода-изготовителя, но дает брак на вашем оборудовании — это проблема настройки, а не формы. Но хороший поставщик поможет с наладкой. Плохой — скажет: «У нас все работало, разбирайтесь сами».
Будущее рынка: тренды 2026 года
Куда движется отрасль? Я вижу три главных тренда, которые изменят подход к заказу блоков пресс-форм:
1. Цифровые двойники. Ведущие российские заводы внедряют симуляцию литья (Moldflow analysis) как обязательный этап перед резкой металла. Это позволяет предсказать места образования сварных швов и воздушных ловушек еще на этапе 3D-модели. Если подрядчик не предлагает такой анализ — он работает по старинке, рискуя вашими деньгами.
2. Модульность. Вместо монолитных блоков все чаще используются модульные системы, позволяющие быстро менять вставки. Для декоративных деталей с частой сменой дизайна (например, элементы интерьера смартфонов или авто) это экономит месяцы времени.
3. Эко-материалы. Переход на биоразлагаемые пластики и рециклят требует изменений в конструкции форм. Эти материалы более абразивны и имеют другую усадку. Блоки, спроектированные под традиционный ABS, могут не справиться с новыми композитами.
Заключение: инвестиция или расход?
Блок пресс-формы для декоративных деталей — это не просто кусок стали. Это инструмент, который будет печатать деньги для вашего бизнеса каждый час работы линии. Относиться к его выбору как к рутинной закупке — ошибка уровня CEO.
В условиях российского рынка 2025–2026 годов побеждает тот, кто выстроил доверительные отношения с локальными производителями инструментов, кто понимает физику процесса литья и кто не боится задавать неудобные вопросы.
Не гонитесь за самой низкой ценой в таблице Excel. Гонитесь за стабильностью процесса. Потому что когда линия стоит, каждая минута простоя стоит дороже, чем вся экономия на форме.
Выбирайте партнеров, которые говорят с вами на одном языке — языке инженерной честности. И помните: идеальная декоративная деталь рождается не в термопластавтомате, а в голове конструктора и на столе полировщика.