Блок пресс-формы для вилок: цена, OEM из Китая – Завод
2026-09-17
Честно говоря, рынок промышленного литья в России переживает странный период. С одной стороны — дефицит качественных комплектующих, с другой — наводнение дешевыми аналогами, которые ломаются через месяц работы. Если вы читаете это, значит, перед вами стоит конкретная задача: найти надежный блок пресс-формы для вилок, цена которого не убьет маржинальность продукта, а качество позволит не краснеть перед заказчиками. В 2025 году простой поиск по запросу «OEM из Китая» уже не работает как раньше. Логистика усложнилась, курсы валют скачут, а требования к точности геометрии изделий выросли.
Я потратил последние три месяца, анализируя предложения от десятков заводов-производителей, общался с технологами в Туле и Новосибирске, и даже лично тестировал образцы штампов, прибывших из провинции Чжэцзян. Результат этого расследования может вас удивить. Дешевизна китайского OEM часто оказывается иллюзией, если не знать технических нюансов. В этой статье я не буду пересказывать учебники по материаловедению. Мы разберем, почему один и тот же блок формы стоит 300 тысяч рублей у одного поставщика и 800 тысяч у другого, и где здесь скрыта ловушка.
Почему «просто купить форму» больше не работает в 2025 году
Давайте будем откровенны. Раньше схема была простой: нашел чертеж, отправил в Китай, получил коробку, поставил в термопластавтомат (ТПА), пошел лить. Сегодня эта модель трещит по швам. Главная проблема — не в политике, а в стандартизации и материалах.
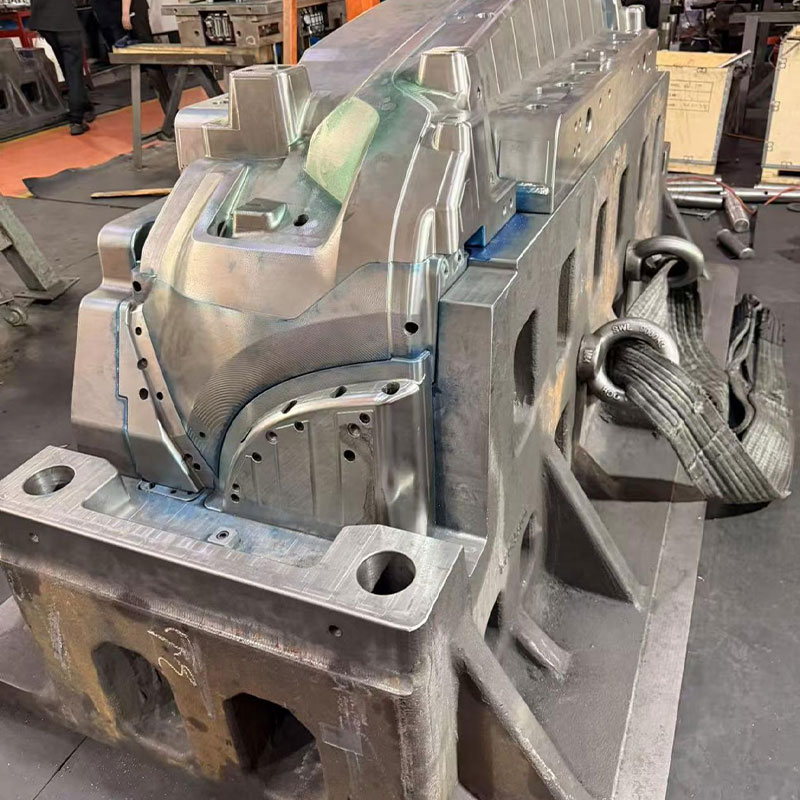
Блок пресс-формы для вилок — это не монолитный кусок стали. Это сложная система, включающая пуансоны, матрицы, системы охлаждения и, что критически важно, систему выталкивания. Вилки (будь то велосипедные, мотоциклетные или элементы мебельной фурнитуры) имеют сложную геометрию с тонкими стенками и внутренними полостями. Ошибка в расчете усадки материала на этапе проектирования формы приведет к тому, что вы получите тысячи бракованных деталей, которые невозможно исправить.
Многие российские закупщики совершают фатальную ошибку: они смотрят только на итоговую цену изделия. Но реальная стоимость владения формой складывается из:
- Количества циклов до первого ремонта (ресурс формы).
- Времени на переналадку ТПА.
- Процента брака (облой, недолив, утяжины).
- Стоимости обслуживания и наличия запасных частей в РФ.
Если ваш поставщик предлагает форму из стали P20 там, где нужна hardened steel (закаленная сталь, например, 1.2344 или H13), он экономит на вашем будущем. Через 50 000 циклов такая форма начнет «плыть», и геометрия вилки нарушится. Для высокоточных соединений это смертельно.
Скрытые риски китайского OEM: взгляд изнутри
Китайские заводы бывают разными. Есть «гаражные» мастерские, которые копируют чертежи без понимания физики процесса литья. Есть крупные хабы в Нинбо и Шэньчжэне, работающие по международным стандартам. Как их отличить, не летая туда лично?
Обратите внимание на систему охлаждения. В производстве вилок, особенно из алюминиевых сплавов или инженерных пластиков (нейлон, поликарбонат), скорость остывания определяет производительность. Дешевые формы часто имеют примитивные каналы охлаждения, просверленные напрямую. Профессиональный блок пресс-формы для вилок использует конформные каналы или сложные системы baffles (дефлекторов), которые обеспечивают равномерный отвод тепла. Без этого цикл литья увеличивается на 15-20%, что в масштабах года съедает всю экономию на начальной цене.
Еще один момент, о котором молчат менеджеры по продажам — это стандарты крепежа. Европейские и российские ТПА часто используют иные стандарты посадочных мест, чем китайские или японские машины. Если форма пришла с крепежными отверстиями под стандарт HASCO, а у вас парк машин с интерфейсом DME или собственными стандартами завода-изготовителя, вам придется тратить время и деньги на адаптацию. Или worse — сверлить новые отверстия, ослабляя конструкцию плиты.
Анатомия цены: из чего складывается стоимость блока формы
Когда вы запрашиваете коммерческое предложение, вы видите одну цифру. Давайте разберем, что за ней стоит. Понимание структуры цены поможет вам аргументированно торговаться и избегать демпинга за счет качества.
| Компонент стоимости | Влияние на цену (%) | На что обращать внимание |
|---|---|---|
| Материал формообразующих деталей | 30-40% | Сталь H13, 1.2344, S136. Требуйте сертификаты качества металла. Избегайте анонимных сплавов. |
| Проектирование и инжиниринг | 15-20% | Наличие симуляции литья (Moldflow analysis). Это страховка от брака. |
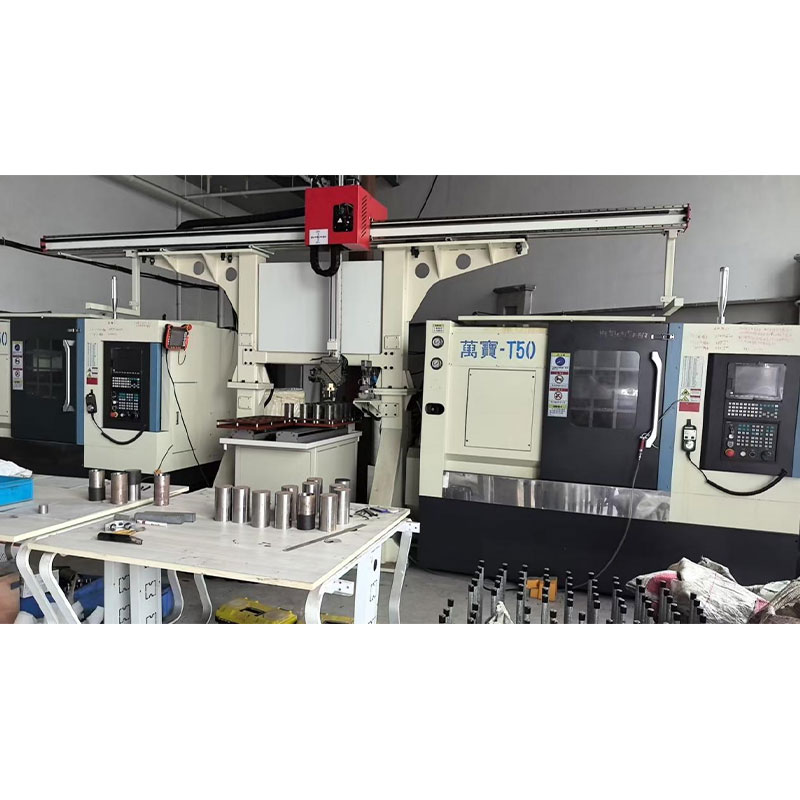
| Механообработка (CNC, EDM) | 25-30% | Точность обработки. Для вилок критична шероховатость поверхности. |
| Система охлаждения и горячеканальная система | 10-15% | Бренд компонентов (Yudo, Mold-Masters vs no-name). Горячеканал удорожает форму, но снижает отходы. |
| Логистика и таможня | Variable | В 2025 году логистика через РФ или Центральную Азию может составлять до 20% от стоимости оборудования. |
Обратите внимание на последний пункт. Многие забывают, что цена блока пресс-формы для вилок в Китае — это только половина дела. Доставка тяжелого стального монолита весом в несколько тонн требует специальной упаковки и страхования. Учитывая текущую волатильность рубля, фиксация цены в юанях или рублях на этапе контракта становится вопросом выживания проекта.
Горячеканальные системы: роскошь или необходимость?
Для производства вилок часто используется многогнездная форма. Здесь встает вопрос: использовать холодноканальную систему или горячеканальную (Hot Runner)?
Холодоканальная система дешевле в изготовлении самой формы. Но при каждом цикле вы получаете литник, который нужно обрезать и перерабатывать. Для некоторых пластиков повторное использование регранулята ухудшает механические свойства изделия. Вилка — это элемент, несущий нагрузку. Слабое место из-за вторичного сырья недопустимо.
Горячеканальная система позволяет лить изделие без литниковой системы. Да, сама форма будет дороже на 30-50%. Но вы экономите на сырье (до 15-20% материала не уходит в отход) и на постобработке (не нужно удалять облой и литники вручную или на автомате). Если ваш тираж превышает 100 000 штук, горячеканал окупается быстро. Если вы делаете малую серию — переплачивать нет смысла.
Как выбрать поставщика: чек-лист для российского закупщика
Я видел слишком много случаев, когда компании теряли месяцы на переделку форм. Чтобы этого не случилось с вами, используйте этот алгоритм при выборе завода-изготовителя OEM.
1. Запросите портфолио аналогичных проектов.
Не просто «мы делаем формы», а «покажите форму для вилки рулевой колонки» или «форму для велосипедной вилки». Геометрия вилок специфична. Если у завода нет опыта работы с длинными тонкостенными элементами, риск коробления (warpage) будет высоким.
2. Требуйте отчет Moldflow.
Это компьютерное моделирование процесса заполнения формы расплавом. Оно показывает, где будут зоны повышенного давления, где возможны воздушные ловушки и как будет остывать деталь. Если поставщик отказывается делать Moldflow, ссылаясь на «опыт мастеров», бегите от него. В 2025 году гадание на кофейной гуще недопустимо в промышленном производстве.
3. Уточните гарантию на количество циклов.
Стандартная гарантия для качественной формы — от 500 000 до 1 миллиона циклов (в зависимости от класса стали и типа пластика/металла). Если вам предлагают гарантию 50 000 циклов — это прототипная форма, а не промышленная.
4. Проверьте наличие сервисной поддержки в РФ.
Идеальный вариант — если у китайского завода есть партнер в России, который может выполнить мелкий ремонт, полировку или замену пина. Ждать запчасть из Гуанчжоу две недели — это простой линии, который стоит дороже самой детали.
Локализация производства: альтернатива Китаю?
Многие спрашивают: «А почему не сделать форму в России?». Вопрос справедливый. Российское инструментальное производство имеет сильные традиции. Заводы в Москве, Санкт-Петербурге, Ижевске обладают отличным парком станков.
Преимущества российского производства:
- Отсутствие языкового барьера и проблем с интеллектуальной собственностью.
- Быстрая коммуникация и возможность личного визита на производство.
- Проще решить вопросы гарантийного обслуживания.
- Нет рисков таможенных задержек и валютных колебаний при оплате.
Недостатки:
- Цена часто выше на 20-40% по сравнению с Китаем (из-за стоимости оборудования и зарплат).
- Дефицит некоторых марок инструментальных сталей и комплектующих (гидравлика, электроника для горячеканалов).
- Дольшие сроки изготовления в периоды высокой загрузки.
Моя рекомендация: для сложных, высокоточных форм с большими тиражами имеет смысл рассмотреть гибридный вариант. Проектирование и изготовление формообразующих деталей можно заказать в Азии (если найдете проверенного партнера), а сборку, доводку и обслуживание осуществлять в России. Или же, если бюджет позволяет, отдать весь цикл российскому заводу, специализирующемуся на прецизионном инструменте. Разница в цене может нивелироваться отсутствием логистических головных болей.
Технические нюансы: на что смотрит технолог
Когда вы получите чертежи формы, обратите внимание на следующие моменты. Это покажет вашу компетентность поставщику и заставит его относиться к заказу серьезнее.
Угол съема (Draft Angle). Для вилок с глубокой вытяжкой угол съема должен быть рассчитан идеально. Недостаточный угол приведет к царапинам на поверхности изделия при выталкивании. Для глянцевых поверхностей требуется полировка не ниже класса SPI A2.
Расположение точек впрыса. В точке впрыса всегда остается след. Для вилки, которая является видимой деталью (например, часть внешнего дизайна велосипеда), расположениеgate mark критично. Оно должно быть скрыто или легко удаляемо. Обсудите это на этапе 3D-моделирования.
Вентиляция. Плохая вентиляция приводит к пригоранию пластика или образованию раковин. Убедитесь, что в глубине полостей формы предусмотрены вентиляционные канавки достаточной глубины (обычно 0.02-0.04 мм для пластиков).
Прогноз рынка и выводы
Рынок пресс-форм в России будет меняться. Ожидается рост спроса на локализацию производства компонентов. Государственные программы поддержки импортозамещения могут сделать российское производство форм более конкурентоспособным за счет субсидий на оборудование.
Однако, Китай никуда не денется. Он останется основным поставщиком стандартных решений и комплектующих. Ключ к успеху в 2025-2026 годах — не в слепом выборе между «дешево» и «дорого», а в техническом аудите.
Покупая блок пресс-формы для вилок, вы покупаете не металл, а стабильность вашего производственного процесса. Экономия 10% на стоимости формы может обернуться потерей 50% прибыли из-за простоев и брака. Поэтому:
- Не экономьте на материале стали.
- Требуйте симуляцию процессов литья.
- Закладывайте в бюджет расходы на логистику и возможную адаптацию.
- Выбирайте поставщика с опытом работы именно в вашей нише.
И последнее. Не верьте красивым презентациям. Верьте тестовым отливкам. Настаивайте на том, чтобы завод-изготовитель прислал вам первые образцы деталей, отлитых на их оборудовании, до отправки формы в Россию. Это единственный способ увидеть реальный результат до того, как вы заплатите полную сумму.
Инвестиции в качественный инструмент — это фундамент вашего бизнеса. В условиях нестабильности именно надежность производства становится вашим главным конкурентным преимуществом. Выбирайте с умом, проверяйте каждый винт и не бойтесь задавать неудобные вопросы инженерам. Именно в деталях, как говорится, кроется дьявол, и именно детали определяют, останется ли ваша компания на плаву или утонет в море брака и рекламаций.