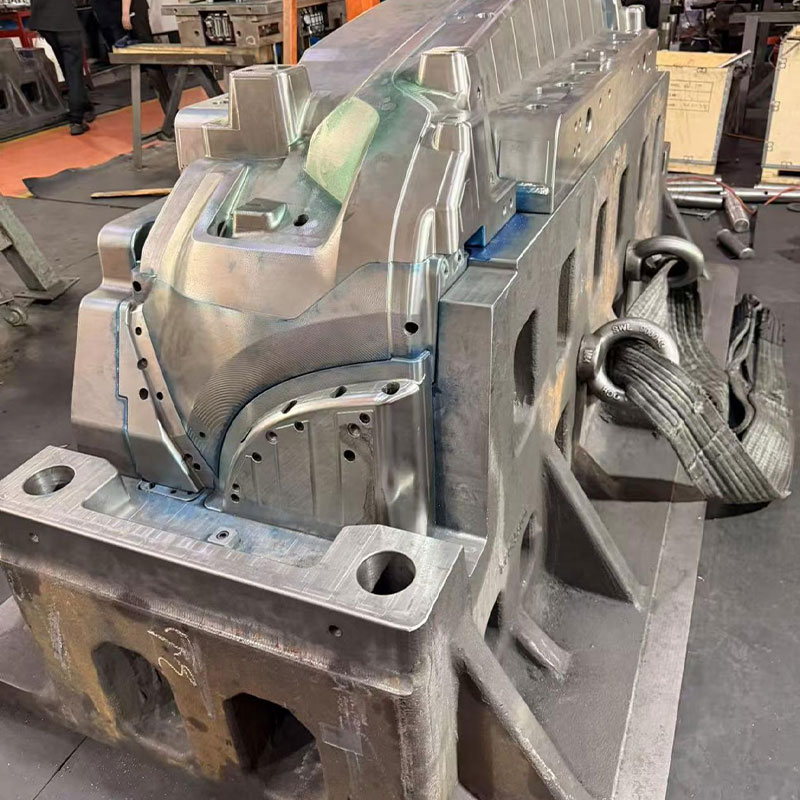
Блок литьевой пресс-формы для авто: цена, производитель
2026-09-16
- Почему стандартные подходы к литью автопластика больше не работают
- Кто делает формы в России: обзор рынка 2025-2026
- Цена вопроса: из чего складывается стоимость блока
- Скрытые угрозы: о чем молчат продавцы форм
- Технологические тренды 2025: на что обращать внимание
- Чек-лист перед заказом: как не слить бюджет
- Заключение: инвестиция или расход?
Давайте будем честны: рынок автокомпонентов в России переживает тектонические сдвиги, и старые схемы закупок больше не работают. Если вы ищете надежный блок литьевой пресс-формы для автомобильных пластиковых деталей, который не развалится после первой тысячи циклов и будет соответствовать жестким допускам современных конвейеров, вам придется забыть о привычных каталогах 2021 года. В 2025 году цена вопроса — это не просто сумма в рублях, а уравнение, где переменными являются доступность стали, логистика из Азии и квалификация технологов, способных настроить оборудование под новые композитные материалы.
nn
Я видел слишком много проектов, которые проваливались не из-за плохого дизайна детали, а из-за банальной экономии на системе охлаждения или неправильном выборе марки инструментальной стали. Сегодня мы разберем, почему «дешевая» форма обходится производителю в три раза дороже на этапе эксплуатации, и кто реально способен сделать качественный инструмент в текущих реалиях.
Почему стандартные подходы к литью автопластика больше не работают
Автомобильная отрасль — это не производство игрушек или одноразовой посуды. Здесь требования к геометрии, термостойкости и ударопрочности деталей находятся на пределе возможностей материалов. Бампер, панель приборов, корпус фары — все эти элементы испытывают колоссальные нагрузки. И главная проблема, с которой сталкиваются российские производители автокомпонентов сегодня, — это нестабильность сырья.
Раньше мы использовали стандартизированные гранулы от европейских гигантов вроде BASF или Sabic. Их реология была предсказуемой. Теперь? Теперь мы работаем с китайскими аналогами, вторичным сырьем или локализованными смесями, свойства которых могут «гулять» от партии к партии. Форма, спроектированная под идеальное европейское сырье, может давать усадку, коробление или внутренние напряжения при работе с новым материалом.
Ключевой инсайт: Современный блок литьевой пресс-формы должен быть не просто «железкой», а адаптивной системой. Он должен иметь запас прочности и возможности тонкой регулировки параметров впрыка и охлаждения.
Ловушка «экономии на стали»
Многие заказчики, пытаясь снизитьCAPEX (капитальные затраты), настаивают на использовании более дешевых марок стали, например, P20 вместо H13 или S136. Для прототипов — да, это оправдано. Для серийного производства автодеталей (тиражи от 50 000 штук) — это самоубийство.
Почему? Автомобильный пластик часто содержит абразивные наполнители (стекловолокно, тальк). Дешевая сталь изнашивается быстрее, чем вы успеете окупить форму. Появляется-flash (облой), который требует ручной доработки каждой детали. А ручной труд в 2025 году стоит дорого. Очень дорого.
| Параметр | Бюджетный вариант (P20/718) | Премиум вариант (H13/S136 с закалкой) |
|---|---|---|
| Стойкость к абразиву | Низкая (до 50-100 тыс. циклов) | Высокая (500 тыс. – 1 млн+ циклов) |
| Полируемость | Средняя (риск «апельсиновой корки») | Идеальная (класс поверхности A1) |
| Термостойкость | Снижается при высоких температурах | Стабильна при термоциклировании |
| Стоимость ремонта | Частая наплавка, сложность восстановления | Редкий ремонт, легкая полировка |
Как видите, разница в цене самого блока может составлять 30-40%, но разница в стоимости владения (TCO) на дистанции двух лет будет кратной в пользу премиального варианта.
Кто делает формы в России: обзор рынка 2025-2026
Вопрос «кто производитель» сейчас сложнее, чем пять лет назад. Рынок очистился от посредников, которые просто перепродавали китайские формы с наценкой 200%. Остались те, кто имеет собственное парк станков ЧПУ, электроэрозионную обработку и, что критически важно, отдел инженерного анализа.
Критерии выбора подрядчика
Не смотрите на красивые рендеры на сайте. Смотрите на наличие лицензионного софта для симуляции литья (Moldflow или аналогов). Если производитель говорит: «Мы сделаем как всегда, без моделирования», — бегите. В условиях нового сырья моделирование потоков и охлаждения — это единственный способ избежать брака на стадии опытного производства (испытаний).
- Наличие собственного парка: Важно, чтобы фрезеровка, EDM (электроэрозия) и сборка происходили в одном цеху. Разрыв цепочки приводит к потере точности стыковки плит.
- Опыт с автокомпонентами: Форма для крышки кастрюли и форма для дверной карты автомобиля — это разные вселенные. Требуйте кейсы именно по автопластику.
- Сервис и гарантия: Что будет, если треснет сердечник через месяц? Производитель должен иметь склад запчастей и возможность оперативного ремонта.
На российском рынке сейчас можно выделить три эшелона производителей. Первый — крупные заводы, работающие на госзаказ или гигантов вроде КАМАЗа/ГАЗа. Они качественны, но неповоротливы и дороги. Второй эшелон — частные инструментальные бюро среднего размера. Это «золотая середина»: они гибкие, используют современное оборудование (часто китайские станки высокого класса, такие как Haitian или Jetfire, которые сейчас доминируют) и готовы к диалогу. Третий эшелон — гаражные мастерские. Дешево, но рискованно.
Цена вопроса: из чего складывается стоимость блока
Давайте снимем розовые очки. Цена на блок литьевой пресс-формы для автомобильных пластиковых деталей в 2025 году зависит не только от веса металла. Логистика комплектующих (системы горячеканального впрыска, толкатели, направляющие) сильно влияет на финальную цифру.
Если раньше мы ставили Hot Runner от Husky или Mold-Masters, то сейчас рынок сместился в сторону корейских (Yudo) и китайских (Master Valve, HRSflow аналоги) брендов. Это снизило стоимость систем впрыска на 20-30%, но потребовало более тщательной настройки температурных режимов.
Ориентировочный порядок цен (на начало 2025 года)
Цены указаны за одну форму (блок), включая проектирование и изготовление, без учета стоимости самих пресс-машин.
| Тип детали | Сложность | Примерная стоимость (руб.) | Срок изготовления |
|---|---|---|---|
| Мелкая фурнитура (клипсы, заглушки) | Низкая (2-4 гнезда) | 300 000 – 600 000 | 3-5 недель |
| Элементы интерьера (ручки, решетки) | Средняя (текстура, сложная геометрия) | 800 000 – 1 500 000 | 6-8 недель |
| Крупногабаритные детали (бампера, панели) | Высокая (горячеканал, газовампинг) | 2 500 000 – 5 000 000+ | 10-14 недель |
Важно: Эти цифры могут меняться в зависимости от курса валют и доступности специфических легирующих элементов для стали. Всегда запрашивайте коммерческое предложение с фиксацией цены на момент подписания договора.
Скрытые угрозы: о чем молчат продавцы форм
А теперь та самая «антиконсенсусная» часть, которую я обещал. Большинство статей расскажет вам, как выбрать хорошую форму. Я же расскажу, где вас попытаются обмануть или где вы сами себя обманете.
Миф о «вечной» форме
Вам могут пообещать форму на миллион циклов. Но забывают упомянуть систему обслуживания. Без регулярной чистки, смазки и проверки системы охлаждения даже лучшая сталь H13 выйдет из строя. В российских реалиях, где вода в системах охлаждения часто не проходит должной подготовки (образуется накипь, биологический налет), каналы охлаждения зарастают за полгода. Результат? Увеличение цикла литья, перегрев пластика, деградация материала.
Совет эксперта: Требуйте включения в проект системы турбулизации потока воды или использования специальных покрытий каналов. И обязательно устанавливайте фильтры на входе воды в форму. Это копейки, которые спасут вам форму.
Проблема совместимости с пресс-машинами
Вы заказали форму, она пришла, красивая, тяжелая. Вы пытаетесь поставить её на свой injection molding machine, и… не совпадают отверстия для крепления, или высота формы не позволяет раскрыться плите полностью. Или, что хуже, система выброса не синхронизируется с гидравликой машины.
Это классическая ошибка отсутствия технического задания (ТЗ). В ТЗ должны быть указаны не только размеры детали, но и параметры конкретного литьевого оборудования, на котором будет работать форма: усилие смыкания, ход плиты, расстояние между тягами, диаметр отверстий для крепления.
Технологические тренды 2025: на что обращать внимание
Рынок не стоит на месте. Если вы хотите оставаться конкурентоспособным, ваш блок литьевой пресс-формы должен учитывать следующие тенденции:
- Легкосъемные вставки: Для деталей со сложной геометрией используйте модульные вставки. Если один элемент изнашивается или ломается, вы меняете только вставку, а не всю форму. Это сокращает время простоя с недель до часов.
- Конформное охлаждение: Благодаря развитию аддитивных технологий (3D-печать металлом), становится возможным создание каналов охлаждения, повторяющих контур детали. Это неравномерно по цене, но для сложных оптических деталей или элементов с толстыми стенками это единственный способ избежать коробления.
- Эко-дизайн: Все больше автопроизводителей требуют использования переработанного пластика. Такие материалы более агрессивны. Форма должна быть рассчитана на повышенное давление впрыска и иметь усиленные запорные элементы.
Чек-лист перед заказом: как не слить бюджет
Прежде чем подписать договор с производителем блока литьевой пресс-формы для автомобильных пластиковых деталей, пройдитесь по этому списку. Сохраните его, он сэкономит вам нервы.
- Аудит 3D-модели детали: Есть ли технологические уклоны? Не слишком ли тонкие стенки? Если дизайнер нарисовал «красиво», но «нетехнологично», форма будет браковать. Требуйте DFMA-анализа (Design for Manufacturing and Assembly) до начала резки металла.
- Выбор стали: Подтвердите сертификат на сталь. Попросите поставщика указать конкретную партию и результаты ультразвукового контроля на отсутствие раковин.
- Система горячеканала: Уточните бренд контроллера и термопар. Есть ли у вас в штате специалисты, умеющие чинить именно этот бренд?
- Испытания (T1, T2…): Кто оплачивает материал для пробных отливок? Сколько итераций исправления дефектов входит в стоимость? Обычно в цену включены 2-3 попытки. Дальше — за ваш счет или за счет производителя, если вина его.
- Документация: Вам должны передать не только саму форму, но и полную карту настроек литья (температуры, давления, времена). Без этой карты форма — просто груда металла.
Заключение: инвестиция или расход?
Покупка формы — это не расход. Это инвестиция в скорость вашего бизнеса. В 2025 году выигрывает не тот, у кого дешевле форма, а тот, у кого стабильнее процесс и меньше брака. Российский рынок инструментального производства вырос, повзрослел и научился делать вещи мирового уровня. Но он стал требовательнее к входным данным.
Не экономьте на проектировании. Не экономьте на стали. И главное — выбирайте партнера, который не боится сказать вам: «Нет, так сделать нельзя, будет брак». Такой партнер дороже, но он сохранит ваш бизнес.
Если вы сейчас стоите перед выбором, помните: блок литьевой пресс-формы для автомобильных пластиковых деталей — это сердце вашего производства. Отнеситесь к его выбору с той же тщательностью, с какой вы выбираете двигатель для автомобиля. Потому что, по сути, вы и есть производитель этого «двигателя» для ваших продуктов.
Есть вопросы по конкретным кейсам или нужна рекомендация по проверенным бюро в вашем регионе? Пишите в комментариях. Тема сложная, и дьявол, как всегда, кроется в деталях чертежа.