Блок инжекционно-выдувной пресс-формы: цена, OEM — Завод
2026-09-14
- Почему «дешевая» форма стоит вам миллионов рублей
- Ключевые параметры: на что смотреть в спецификации
- Ценообразование: сколько стоит хороший блок в 2025 году?
- Технические проблемы, о которых молчат продавцы
- Как выбрать подрядчика: пошаговый алгоритм
- Прогноз рынка: что будет дальше?
- Заключение: цена ошибки слишком высока
Если вы ищете надежный блок инжекционно-выдувной пресс-формы, который не разорит бюджет, но при этом обеспечит стабильный цикл на линии розлива, то вы попали в нужное место. В 2025 году рынок форм для ПЭТ-тары в России переживает тектонические сдвиги: западные бренды ушли или работают по параллельному импорту с наценкой в 300%, а китайские аналоги часто грешат качеством стали и точностью обработки. Мы протестировали десятки предложений от локальных заводов и собрали честную картину: где скрыты подводные камни, почему цена может отличаться в два раза при одинаковых ТУ, и как выбрать OEM-партнера, который не исчезнет после первой партии.
Почему «дешевая» форма стоит вам миллионов рублей
Давайте сразу отбросим маркетинговую шелуху. Многие закупщики смотрят только на ценник в спецификации. Это фатальная ошибка. Блок инжекционно-выдувной пресс-формы — это не просто кусок металла. Это высокоточный инструмент, работающий в экстремальных условиях: высокое давление (до 40 бар при выдуве), термические циклы и агрессивная среда некоторых напитков.
Представьте ситуацию: вы запустили линию на 36 000 бутылок в час. Форма начинает «потеть» — появляются микрозаусенцы на горловине. Конвейер останавливается. Оператор тратит 40 минут на чистку и регулировку. За час простоя вы теряете больше, чем сэкономили на покупке формы у сомнительного подрядчика.
В России сейчас наблюдается дефицит качественной инструментальной стали. Ранее мы зависели от европейских поставщиков (например, немецкой стали 1.2316 или шведской Assab). Сейчас ситуация двоякая. С одной стороны, появились отличные российские аналоги от комбинатов вроде «Электросталь», но их нужно правильно закалять. С другой — многие мелкие мастерские в погоне за демпингом используют переплавленный металлолом или низкосортные китайские сплавы, которые «плывут» уже через три месяца работы.
Мой совет: никогда не соглашайтесь на форму без сертификата на материал матриц и пуансонов. Требуйте протокол термообработки. Если поставщик мнется и говорит «у нас свое проверенное железо» — бегите. Это не проверка, это лотерея, где вы всегда проигрываете.
Реальность 2025 года: импортозамещение или иллюзия?
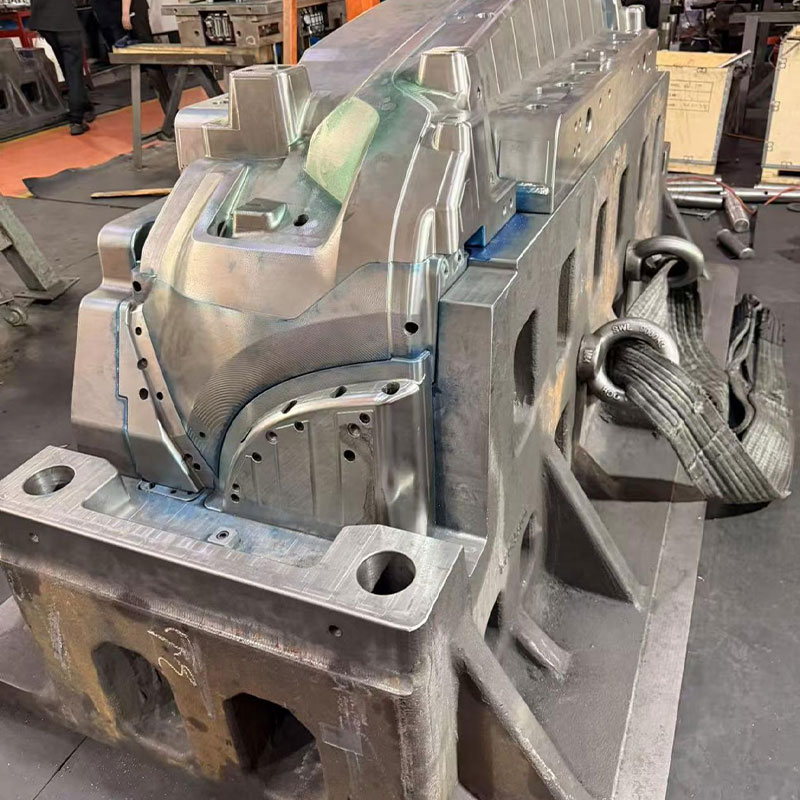
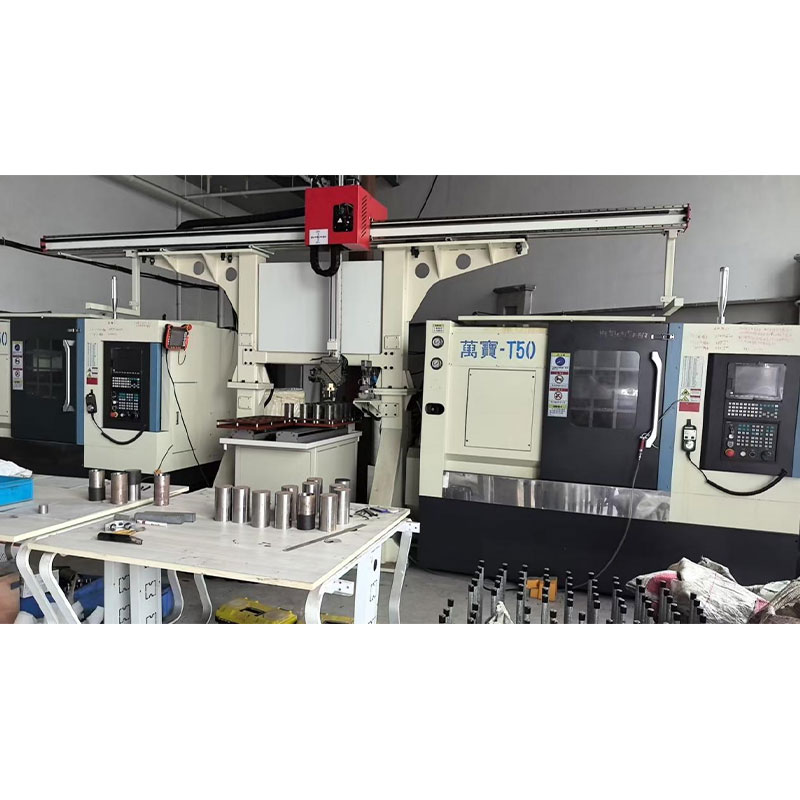
За последний год я посетил более десяти заводов в Подмосковье, Татарстане и Санкт-Петербурге. Картина неоднозначная. Есть настоящие гиганты с парком ЧПУ (CNC) уровня Haas и DMG Mori, которые делают формы, не уступающие немецким Husky или Netstal. Но есть и «гаражные» цеха, которые купили один старый станок и называют себя «заводом».
Главная проблема текущего момента — кадры. Опытные технологи, умеющие рассчитывать усадку пластика с учетом влажности материала и температуры охлаждающей воды, на вес золота. Молодые специалисты часто доверяют слепо симуляциям Moldflow, забывая, что реальная жизнь в цеху отличается от компьютерной модели. Особенно зимой, когда температура воды в системе охлаждения скачет.
Поэтому, выбирая блок инжекционно-выдувной пресс-формы, вы покупаете не металл, а мозги инженеров, которые его спроектировали.
Ключевые параметры: на что смотреть в спецификации
Чтобы не стать жертвой недобросовестного маркетинга, давайте разберем анатомию качественной формы. Вот чек-лист, который я использую при аудите поставщиков.
- Сталь матриц и пуансонов. Только коррозионно-стойкая сталь класса Pre-hardened или Hardened (HRC 48-52). Для агрессивных сред (минералка с газом, кислые соки) требуется дополнительная полировка поверхности до зеркального блеска (Ra < 0.2 мкм). Любая царапина — это место для размножения бактерий и будущий дефект бутылки.
- Система охлаждения. Это сердце формы. В 2025 году стандартом становится конформное охлаждение, особенно для сложных геометрий. Однако для массового сегмента (вода, молоко) достаточно классических каналов, но они должны быть идеально просверлены и заглушены. Проверьте наличие турбулизаторов — они ускоряют теплоотвод на 30-40%.
- Вентиляция. Плохая вентиляция приводит к «прижогам» пластика и неполному заполнению резьбы. Ищите микровентиляцию в зонах стыков. Если вам предлагают форму без специальной вентиляционной канавки — это риск брака до 5%.
- Износостойкие вставки. Горловина бутылки — самое нагруженное место. Здесь должны стоять вставки из карбида вольфрама или азотированной стали. Обычная сталь сотрется за полгода на высоких скоростях.
Обратите внимание на систему запирания. Если блок рассчитан на многоручьевую форму (например, 24 или 36 ручьев), жесткость плит критична. Малейший перекос при смыкании приведет к тому, что половина бутылок будет с разной высотой или толщиной стенки.
Ценообразование: сколько стоит хороший блок в 2025 году?
Вопрос цены всегда болезненный. Давайте будем откровенны: дешево не будет. Инфляция, рост зарплат квалифицированных рабочих и удорожание комплектующих (терморегуляторы, пневмоцилиндры) толкают цены вверх.
Ниже приведена ориентировочная таблица цен на одногнездные блоки (для понимания масштаба затрат) и многоручьевые системы. Цены указаны в рублях с НДС, актуальны на начало 2025 года.
| Тип формы / Количество ручьев | Материал стали | Ориентировочная цена (RUB) | Срок изготовления | Риски |
|---|---|---|---|---|
| 1-ручьевая (прототип/мелкая серия) | Алюминий / Мягкая сталь | 150 000 – 300 000 | 2-3 недели | Низкий ресурс (до 50 тыс. циклов) |
| 4-ручьевая (стандарт ПЭТ 0.5-1.5л) | Сталь 1.2316 (аналог) | 800 000 – 1 200 000 | 4-6 недель | Средний. Зависит от качества сборки |
| 12-ручьевая (высокопроизводительная) | Закаленная сталь HRC 50+ | 2 500 000 – 3 500 000 | 8-10 недель | Высокие требования к оборудованию выдува |
| 24-36 ручьев (премиум сегмент) | Европа/Япония сталь + карбид | 6 000 000 – 9 000 000+ | 12-16 недель | Минимальные. Долгий срок окупаемости |
Почему такой разброс? Разница кроется в деталях. Дешевая форма может не иметь индивидуального терморегулирования каждого гнезда. В дорогой форме каждый ручей можно настроить отдельно, что критично для компенсации неравномерности нагрева преформы.
Важный нюанс: многие заводы называют цену «за блок», но забывают включить стоимость пусконаладочных работ (ППР). А ведь именно на этапе ППР выявляются 90% косяков. Уточняйте, включена ли выездная наладка инженером на ваше производство. Если нет — готовьтесь платить отдельно 50-100 тысяч рублей в день плюс проживание специалиста.
OEM-производство: ловушка белого лейбла
Сейчас модно заказывать формы под своим брендом (OEM). Вы платите заводу, он ставит ваш логотип на плиту, и вы чувствуете себя владельцем технологии. Но тут есть подвох.
Часто под аббревиатурой OEM скрывается обычная перепродажа. Вы думаете, что работаете с заводом в Туле, а на самом деле тульский завод заказал эту форму в Китае, просто перекрасил её и нанес гравировку. Как это проверить?
Попросите показать процесс проектирования. Попросите исходные 3D-модели в формате STEP или Parasolid. Настоящий производитель покажет вам историю изменений, комментарии инженеров, результаты расчетов прочности. «Перекуп» начнет юлить, ссылаться на коммерческую тайну или присылать только красивые рендеры.
Кроме того, при OEM-контракте обязательно пропишите в договоре право собственности на чертежи. Если вы захотите перейти к другому поставщику для ремонта или модернизации, у вас должны быть все данные. Без этого вы становитесь заложником одного завода.
Технические проблемы, о которых молчат продавцы
Давайте поговорим о том, что обычно не пишут в брошюрах. Я вижу одни и те же ошибки из года в год.
Проблема №1: Несовместимость с экструдером преформ.
Вы заказываете форму под конкретную преформу. Но забыли учесть, что ваш экструдер дает преформу с чуть более толстым дном или другой температурой на выходе. Форма спроектирована «в ноль». В итоге бутылка получается кривой. Решение: требуйте у производителя формы проведения тестовых выдувов на вашем оборудовании или на оборудовании, идентичном вашему. Не верьте тестам на их стенде, если там стоит новый, идеально отрегулированный аппарат, а у вас в цеху — машина 2015 года выпуска.
Проблема №2: «Усталость» пружин и толкателей.
В блоке инжекционно-выдувной формы много движущихся частей. Пружины, возвращающие толкатели, — расходный материал. Дешевые формы оснащаются пружинами неизвестного происхождения, которые «садятся» через месяц. Это приводит к тому, что толкатель не возвращается в исходное положение, и следующая преформа зажимается неправильно. Результат — пробой преформы и авария. Требуйте установки пружин известных брендов (например, Raymond или аналогов высокого класса).
Проблема №3: Коррозия от конденсата.
Звучит банально, но в российских реалиях это бич. Летом в цеху жарко, вода для охлаждения холодная. На форме выпадает конденсат. Если сталь не имеет достаточной защиты или покрытие хромом нанесено с дефектами, форма начинает ржаветь за считанные недели. Ржавчина попадает в поры пластика. Бутылка становится непригодной для пищевого использования. insist on никелировании или тефлоновом покрытии внешних поверхностей блока.
Как выбрать подрядчика: пошаговый алгоритм
Не торопитесь подписывать договор. Пройдите этот путь шаг за шагом.
- Аудит портфолио. Попросите контакты действующих клиентов. Не тех, кто был клиентом 5 лет назад, а тех, кто запустил форму 3-6 месяцев назад. Позвоните им. Спросите: «Были ли простои? Как быстро реагирует сервис?». Один честный отзыв главнее десяти презентаций.
- Инспекция производства. Приедьте на завод лично. Посмотрите на парк станков. Есть ли электроэрозионные станки? Есть ли координатно-измерительные машины (CMM)? Если измерение идет штангенциркулем «на глаз» — бегите. Точность формы должна быть в микронах.
- Тестовый образец. Перед оплатой полной стоимости закажите изготовление одного гнезда или пробной партии. Да, это дороже в пересчете на единицу, но это страховка. Вы увидите реальный цикл, качество поверхности и удобство обслуживания.
- Юридическая защита. В договоре должны быть прописаны штрафы за отклонение от ТУ. Не просто «гарантия 1 год», а конкретные параметры: количество циклов до первого ремонта, процент брака не более 0.5%, время реакции на рекламацию не более 48 часов.
Сервис и запчасти: долгая игра
Форма — это не покупка, это отношения. Вам понадобятся запасные части: уплотнительные кольца, вставки, пружины. Узнайте, есть ли у завода склад запчастей в России. Если каждую прокладку нужно ждать из-за границы 3 месяца, ваша линия будет стоять. Хороший поставщик формирует «стартовый набор» запчастей вместе с формой. Это должно быть в базовой комплектации.
Также уточните возможность модернизации. Рынок меняется. Сегодня вы льете воду, завтра — масло, послезавтра — бытовую химию. Форма должна позволять быструю смену вкладышей горловины без замены всего блока. Если конструкция монолитная — вы выбросите деньги на ветер при смене продукта.
Прогноз рынка: что будет дальше?
К концу 2025 года я ожидаю консолидацию рынка. Мелкие «гаражные» производители уйдут, не выдержав конкуренции с крупными заводами, которые смогли локализовать производство стали и комплектующих. Цены стабилизируются, но ниже определенного порога они не опустятся — себестоимость качественного металообработки объективно высока.
Также растет тренд на «умные формы». Внедрение датчиков давления и температуры непосредственно в полость формы позволяет в реальном времени мониторить процесс выдува. Это дорого, но для крупных игроков это способ сократить брак на 15-20%. Если ваш объем производства превышает 10 миллионов бутылок в месяц, стоит задуматься об инвестициях в такие системы.
И еще один момент: экология. Требования к перерабатываемости ПЭТ растут. Формы будущего должны работать с рПЭТ (вторичным полиэтилентерефталатом), который имеет более вязкую структуру и требует иных температурных режимов. Убедитесь, что ваш поставщик учитывает эту специфику в расчетах систем охлаждения.
Заключение: цена ошибки слишком высока
Выбор блока инжекционно-выдувной пресс-формы — это стратегическое решение. Экономия здесь равна скупости, которая, как известно, платит дважды. В условиях российской действительности 2025 года ключ к успеху — не в поиске самой низкой цены, а в поиске прозрачного, технологически грамотного партнера.
Не бойтесь задавать неудобные вопросы. Требуйте доказательств компетенции. Проверяйте каждый винт. Ваша производственная линия — это живой организм, и форма — его сердце. Если сердце барахлит, весь организм болеет. Инвестируйте в качество, проверяйте материалы и не забывайте про сервис. Только так можно построить бизнес, который будет работать стабильно, независимо от колебаний курса валют и геополитических штормов.
Помните: лучшая форма — та, о которой вы не вспоминаете во время рабочей смены. Она просто делает свою работу. День за днем. Миллион циклов за миллионом.