Продукция
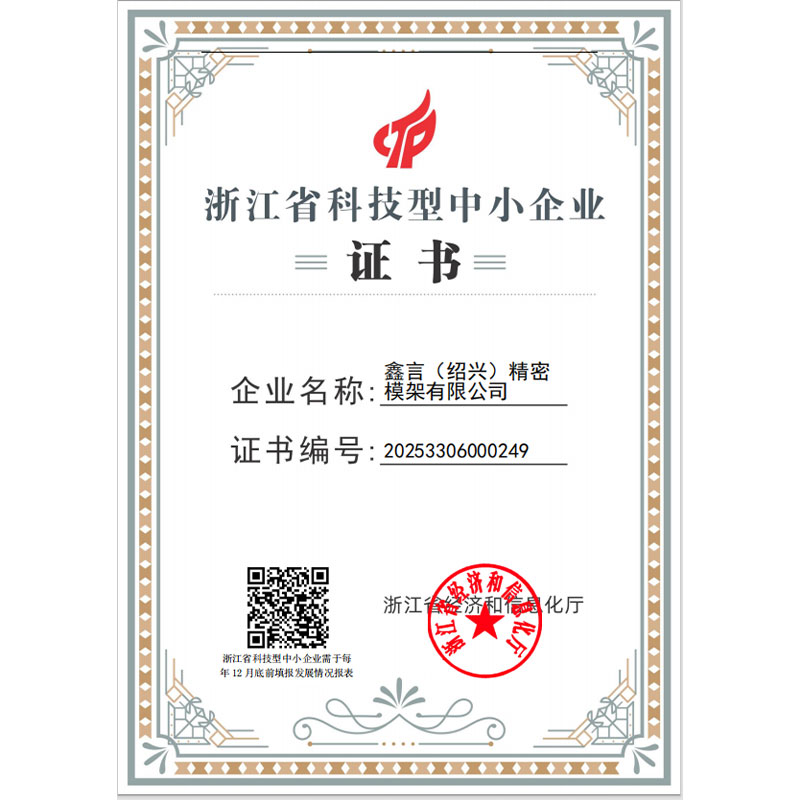
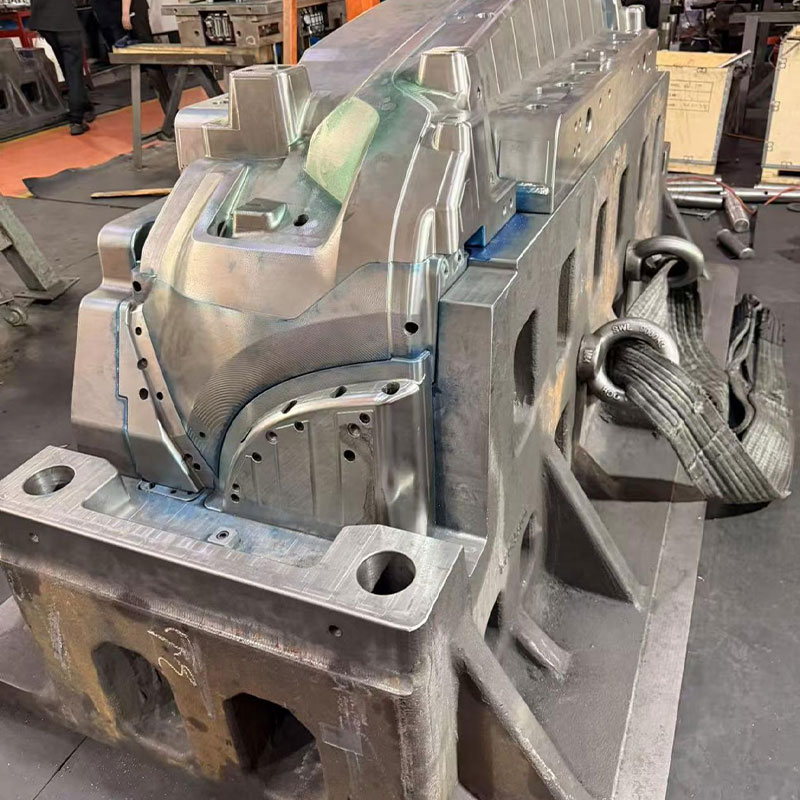
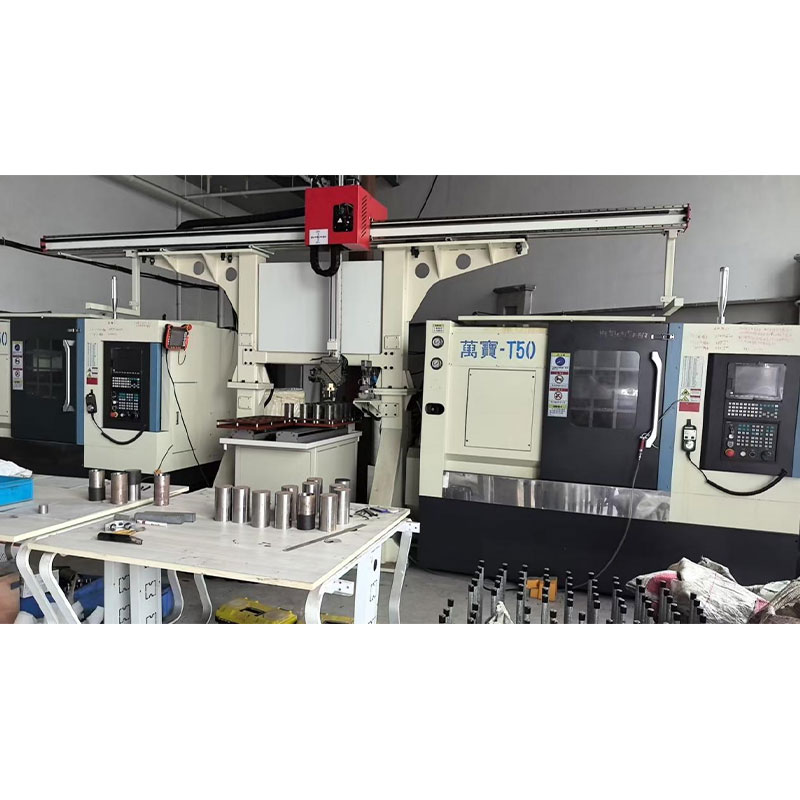
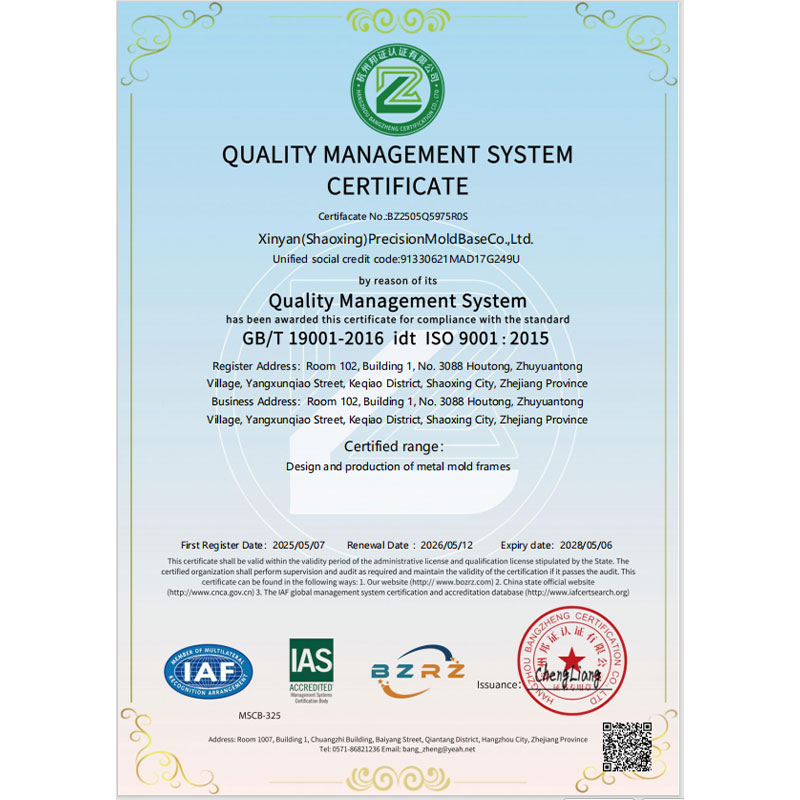
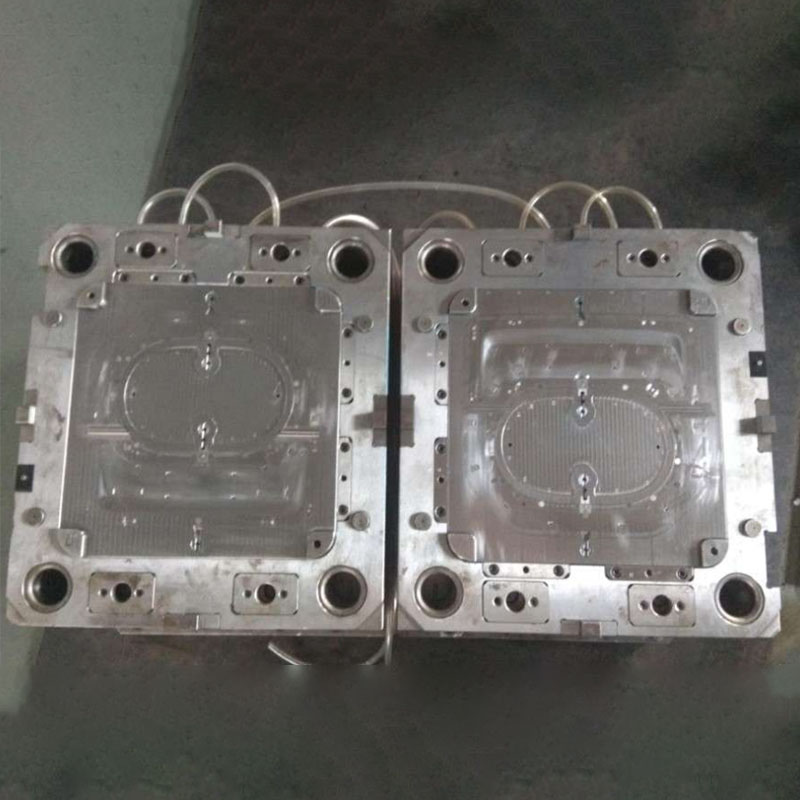
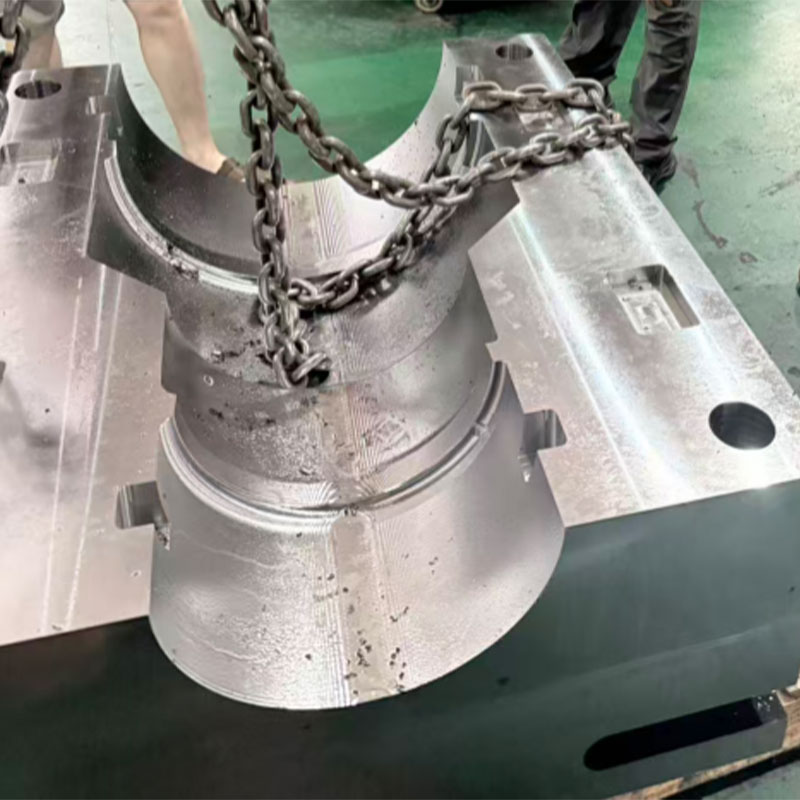
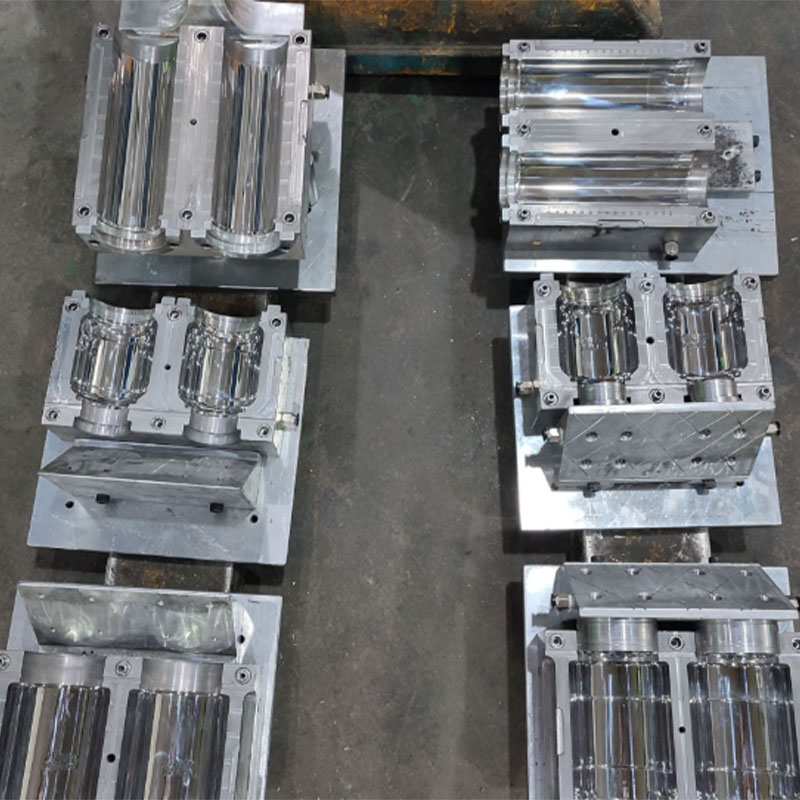
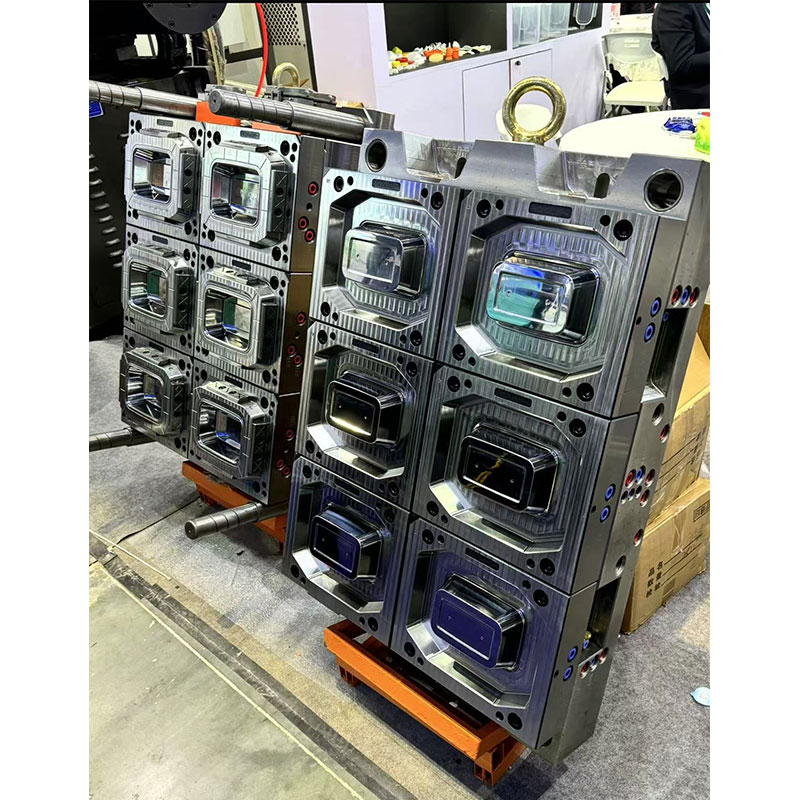
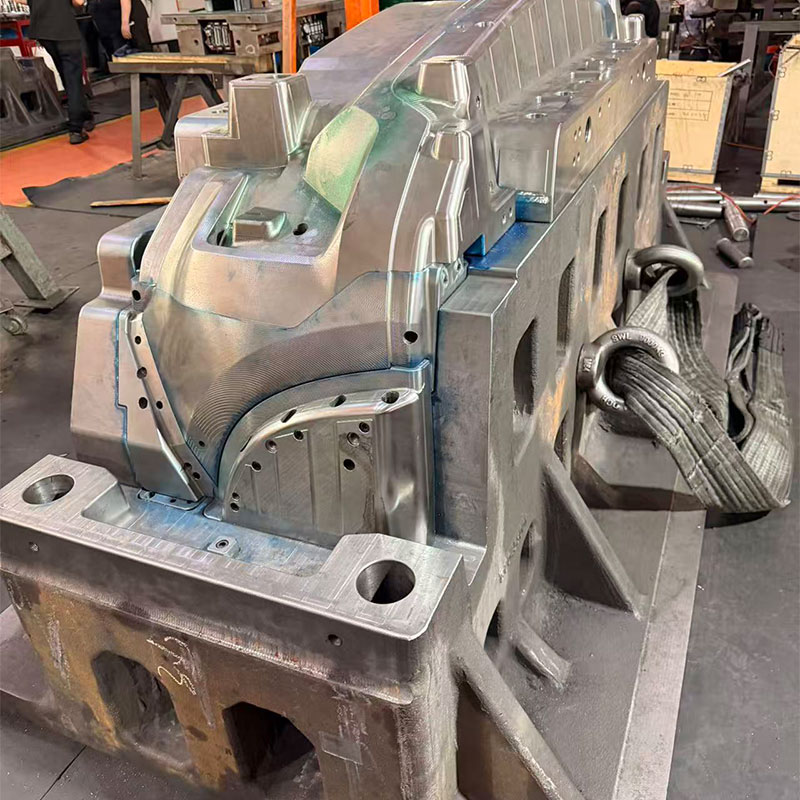
Блок пресс-формы для литья под давлением труб
Блок пресс-формы для литья под давлением трубчатых металлических изделий (например, круглых и квадратных труб, тройников, а также различных корпусов клапанов) представляет собой специализированную оснастку, являющуюся «скелетом» всей литьевой пресс-формы и обеспечивающую точную опору, направление и позиционирование для основных формообразующих узлов.
Описание
маркер
Описание продукта
Каркас пресс-формы для литья под давлением специально разработан для процессов заполнения металлическим расплавом при высоком давлении и высокой скорости, поэтому материал должен обладать отличной термической усталостной стойкостью и ударной вязкостью. Чаще всего применяются горячедеформируемые стали марок H13, SKD61 и им подобные, проходящие вакуумную закалку и многократный отпуск. По конструкции каркас разделяется на неподвижную и подвижную стороны, внутри которых предусмотрены сложная система охлаждающих каналов и механизм выталкивания, рассчитанные на заливку алюминиевых, цинковых, магниевых и других расплавов при температуре около 700 °C. Отличительными характеристиками являются чрезвычайно высокая прочность на сжатие (выдерживает усилие смыкания свыше 100 МПа) и хорошая термическая стабильность, позволяющие сохранять точное направление и позиционирование при частых циклах смыкания и высокотемпературных нагрузках.
Блок пресс-формы для литья под давлением трубчатых металлических изделий (например, круглых и квадратных труб, тройников, а также различных корпусов клапанов) представляет собой специализированную оснастку, являющуюся «скелетом» всей литьевой пресс-формы и обеспечивающую точную опору, направление и позиционирование для основных формообразующих узлов.
По конструктивным особенностям блок для трубчатых отливок обычно выполняется по трёхплитной схеме с дополнительной плитой съёма между неподвижной и подвижной плитами, что эффективно решает проблему разделения и извлечения литниковой системы и готовой трубной детали. Для обеспечения сложной внутренней геометрии трубы (например, конических или наклонных отверстий, пазов и т.п.) блок должен интегрировать несколько групп механизмов бокового выталкивания, чаще всего с использованием наклонных направляющих колонок в сочетании с гидроцилиндрами для выполнения операций извлечения. В качестве основного материала применяется высококачественная углеродистая сталь (например, S50C), проходящая термообработку для снятия внутренних напряжений, что гарантирует высокую жёсткость и размерную стабильность блока при воздействии высокого давления расплавленного металла. Кроме того, внутри блока предусмотрены циркуляционные охлаждающие каналы, позволяющие ускорить затвердевание металлического расплава и сократить цикл литья под давлением.
связаться с нами
Сопутствующие популярные продукты
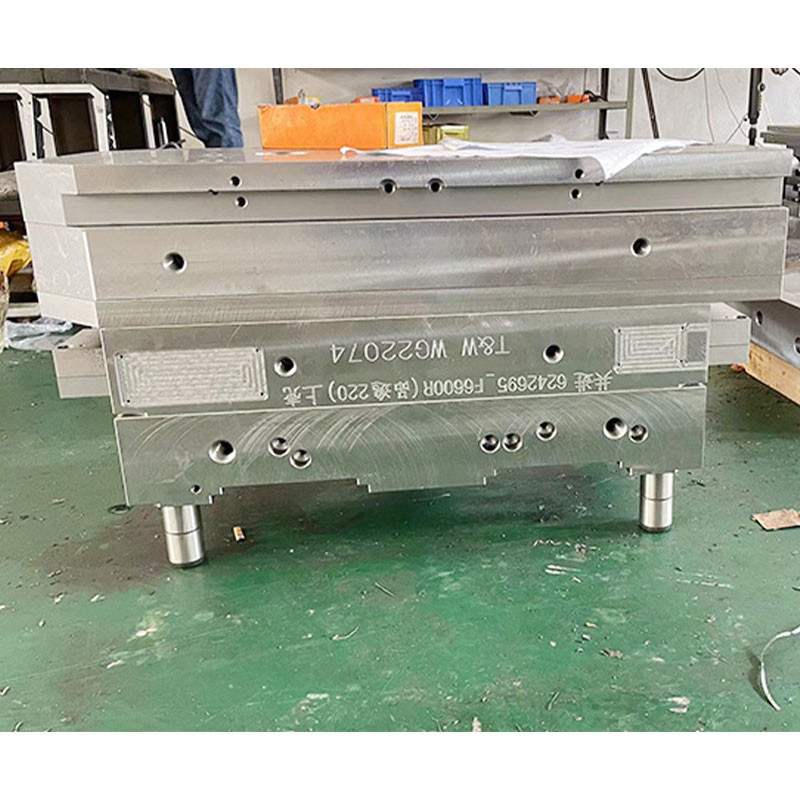
Блок штампа
Блок штамповочной оснастки является базовым несущим блоком штампа и обычно состоит из верхней плиты, нижней плиты, направляющих колонок, направляющих втулок и подкладных плит. В качестве материала используется высокопрочная легированная сталь (например, S50C или Cr12MoV), проходящая термообработку (закалку и отпуск) для снятия внутренних напряжений, что гарантирует отсутствие деформаций при длительной эксплуатации.
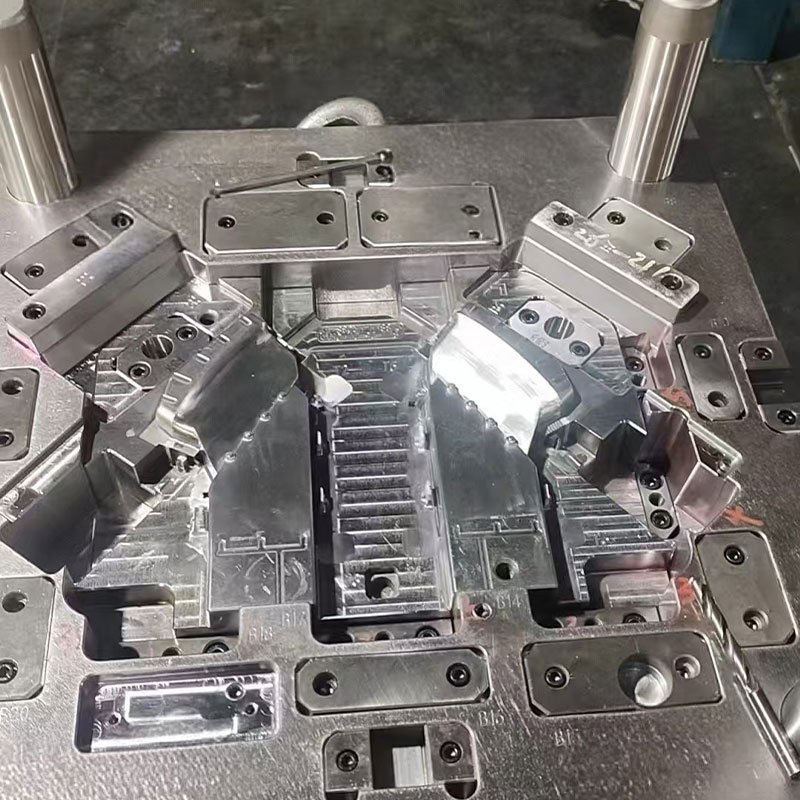
Блок пресс-формы BWM для автомобильного интерьера
Блок пресс-формы BWM-26-210 для деталей автомобильного интерьера представляет собой высокоточный блок, специально разработанный для литья под давлением деталей внутренней отделки автомобилей. Серийность выпуска таких деталей, как правило, велика, поэтому при проектировании и изготовлении данного блока особое внимание уделяется высокой жёсткости и стабильности работы в условиях длительной эксплуатации, что позволяет выдерживать сотни тысяч циклов открытия-закрытия без существенного снижения точности.
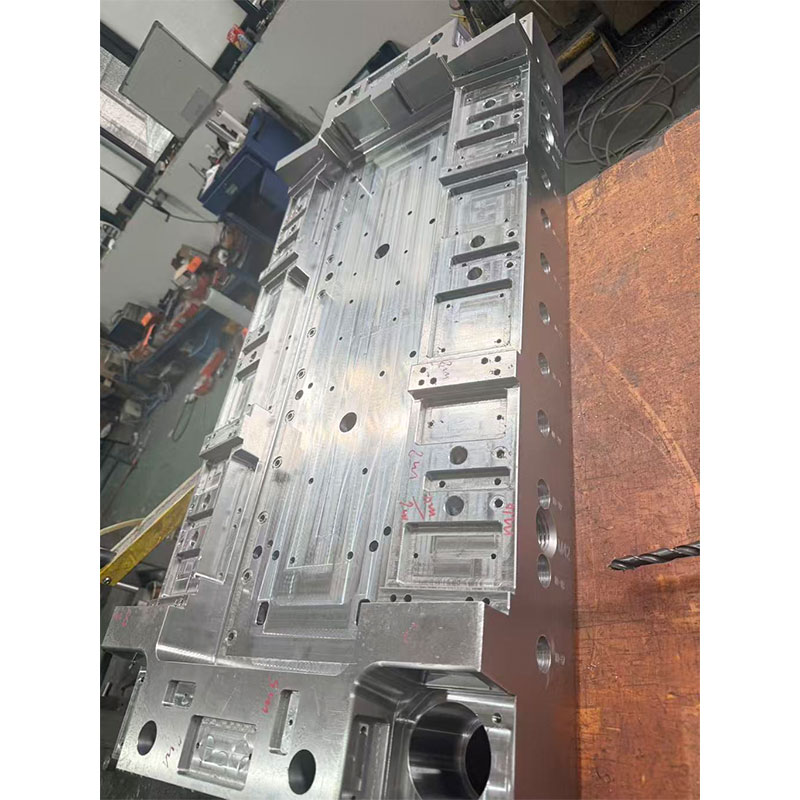
Блок пресс-формы GBISI0FIX5-01C
Блок пресс-формы GBISI0FIX5-01C представляет собой специализированный блок, предназначенный для производства компонентов системы крепления детских автомобильных кресел ISOFIX. Система ISOFIX использует жёсткое соединение через два неподвижных анкерных крепления на автомобильном сиденье и ответные замки на детском кресле, заменяя традиционное крепление ремнями безопасности, что значительно снижает риск неправильной установки и повышает ударопрочность.
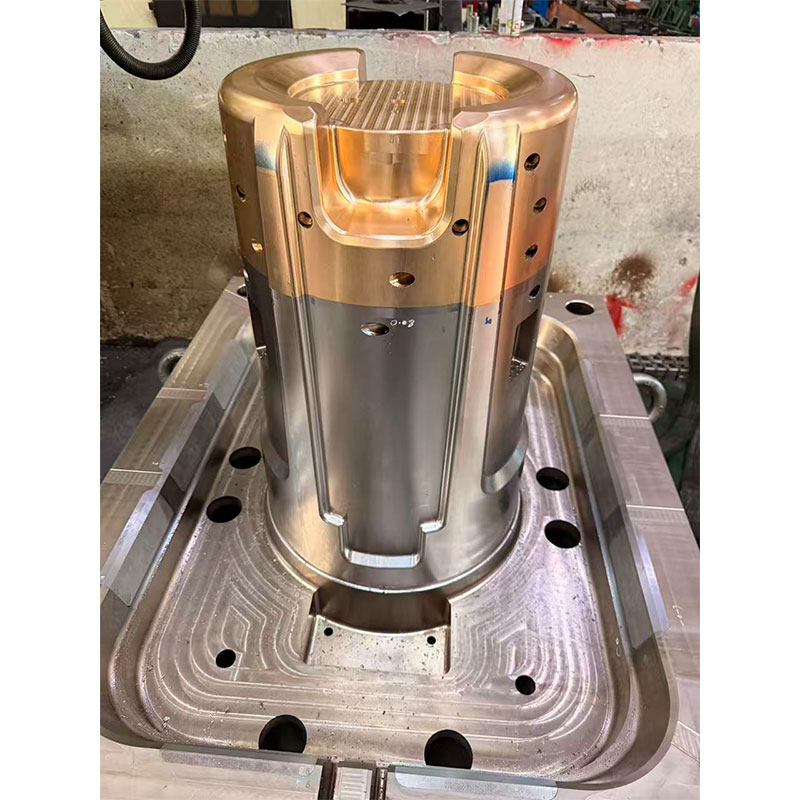
Блок пресс-формы для встроенного подстаканника автомобиля
Блок пресс-формы для встроенного подстаканника автомобиля является ключевой технологической оснасткой, специально предназначенной для литья под давлением данной детали, и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и различных функциональных механизмов пресс-формы. Встроенный подстаканник является важным элементом автомобильного интерьера, обычно интегрируется в центральную консоль или облицовку двери и предназначен для размещения стаканов или бутылок, при этом его внешний вид и прочность конструкции напрямую влияют на комфорт водителя и пассажиров.
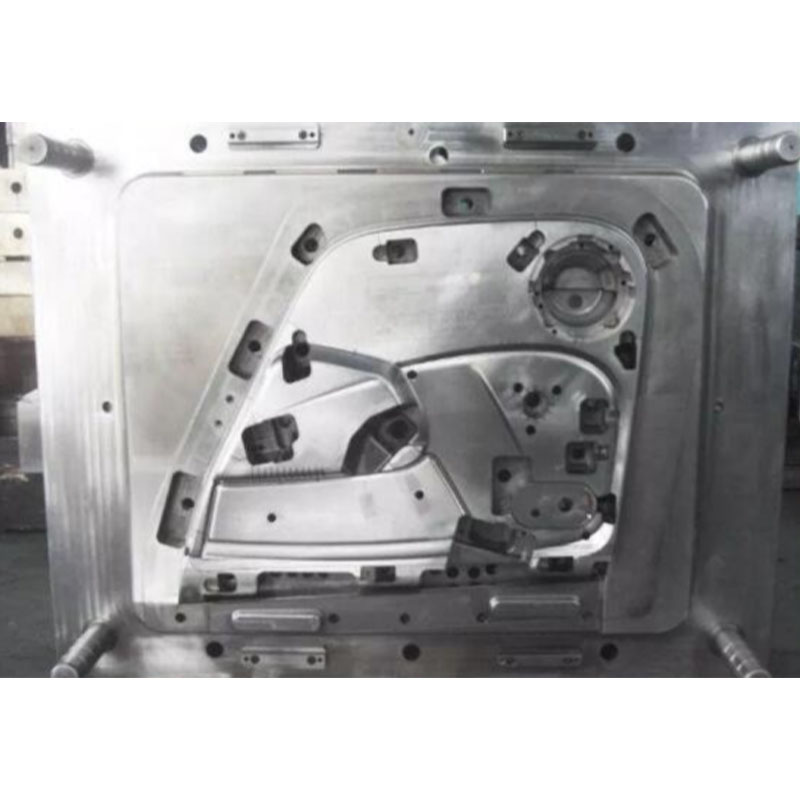
Блок пресс-формы для верхней крышки корпуса автомобиля
Блок пресс-формы для верхней крышки корпуса автомобиля является ключевой технологической оснасткой, специально предназначенной для литья под давлением различных верхних крышек корпусов автомобилей (например, крышек аккумуляторных отсеков, крышек контрольных блоков, крышек багажников и т.п.), и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и различных функциональных механизмов пресс-формы.
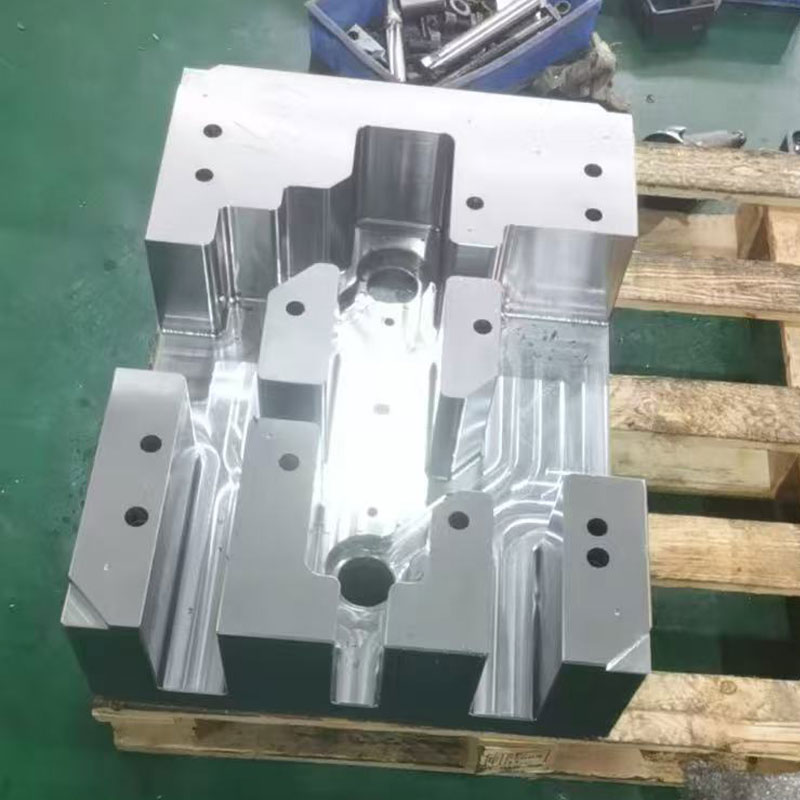
Блок пресс-формы для левой боковой панели центральной консоли автомобиля
Блок пресс-формы для левой боковой панели центральной консоли автомобиля является базовым несущим элементом, специально предназначенным для литья под давлением данной детали, и обеспечивает точную установочную базу и направляющую для пуансона, матрицы, ползунов и системы выталкивания.
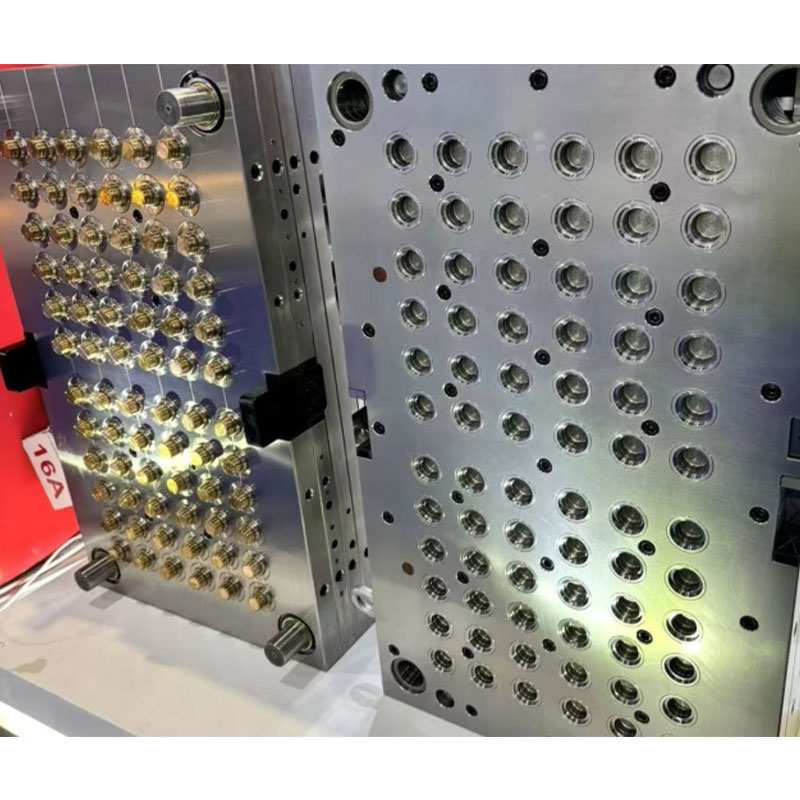
Блок пресс-формы для наконечников для дозатора
Блок пресс-формы для наконечников для дозатора является ключевым несущим элементом, специально предназначенным для литья под давлением наконечников (также называемых пипеточными наконечниками), и обеспечивает точную установочную базу и направляющую для пуансона, матрицы и системы выталкивания пресс-формы.
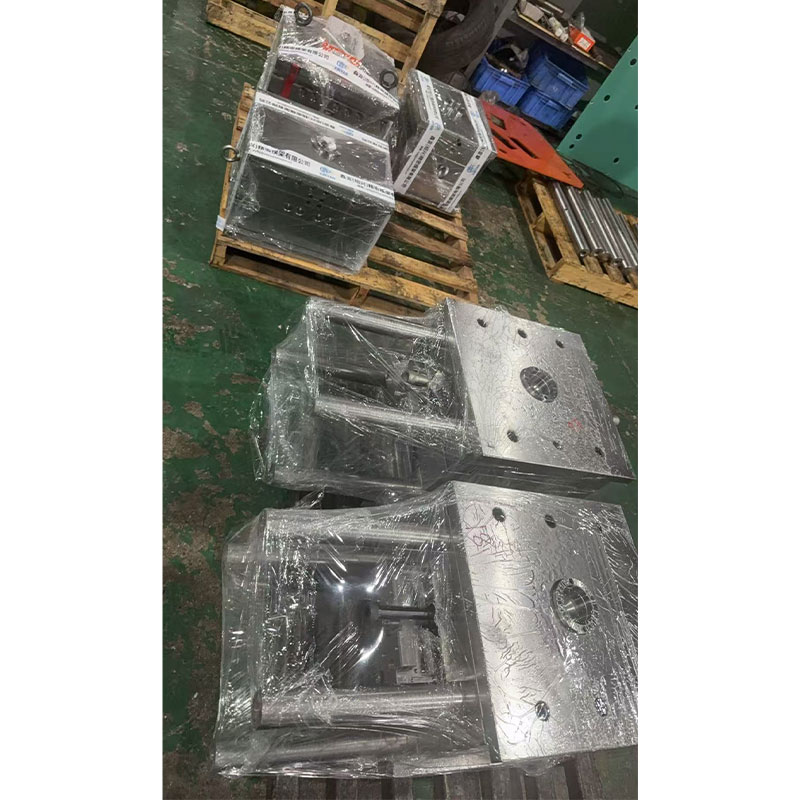
Блок пресс-формы для зубчатой втулки вала передней щётки
Блок пресс-формы для зубчатой втулки вала передней щётки является ключевой технологической оснасткой, специально предназначенной для литья под давлением зубчатой втулки (ротационной втулки с зубчатым венцом) в составе передней щётки, и обеспечивает точную опору, направление и передачу движения для основных формообразующих узлов пресс-формы.
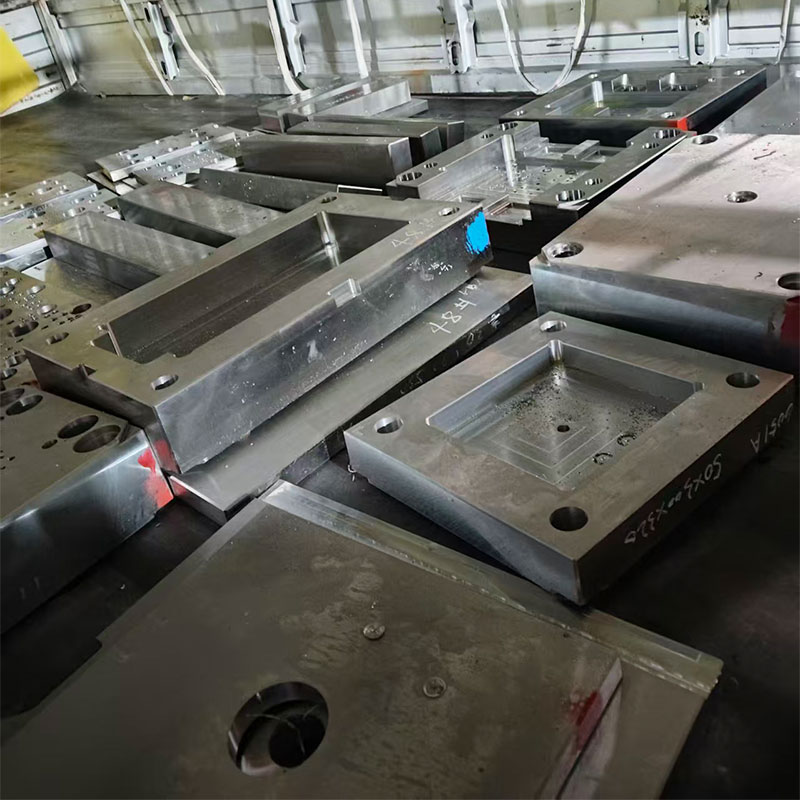
Блок пресс-формы для защитных крышек
Блок пресс-формы для защитных крышек представляет собой ключевую базовую конструкцию, специально предназначенную для литья под давлением или литья под давлением металлов различных защитных крышек (например, пылезащитных крышек для разъёмов электронных устройств, защитных крышек датчиков, крышек предохранительных клапанов и т.п.), обеспечивающую точную опору, направление и позиционирование для основных формообразующих узлов пресс-формы.
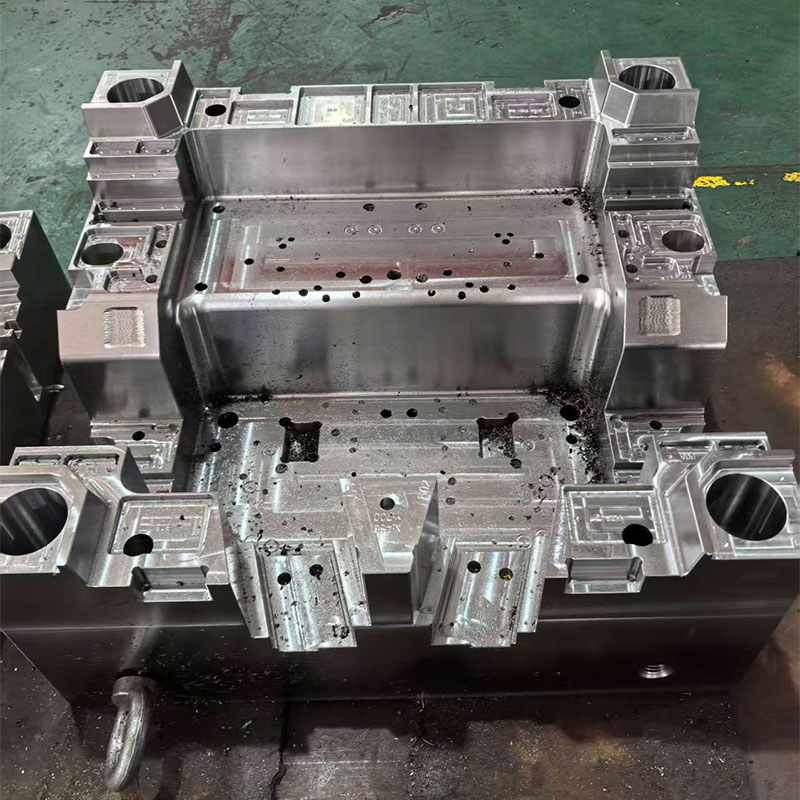
Блок пресс-формы для основного декоративного кольца левой и правой передней комбинированной фары
Блок пресс-формы для основного декоративного кольца левой и правой передней комбинированной фары является ключевой технологической оснасткой, предназначенной для точной поддержки и фиксации литьевой пресс-формы при производстве данных деталей.
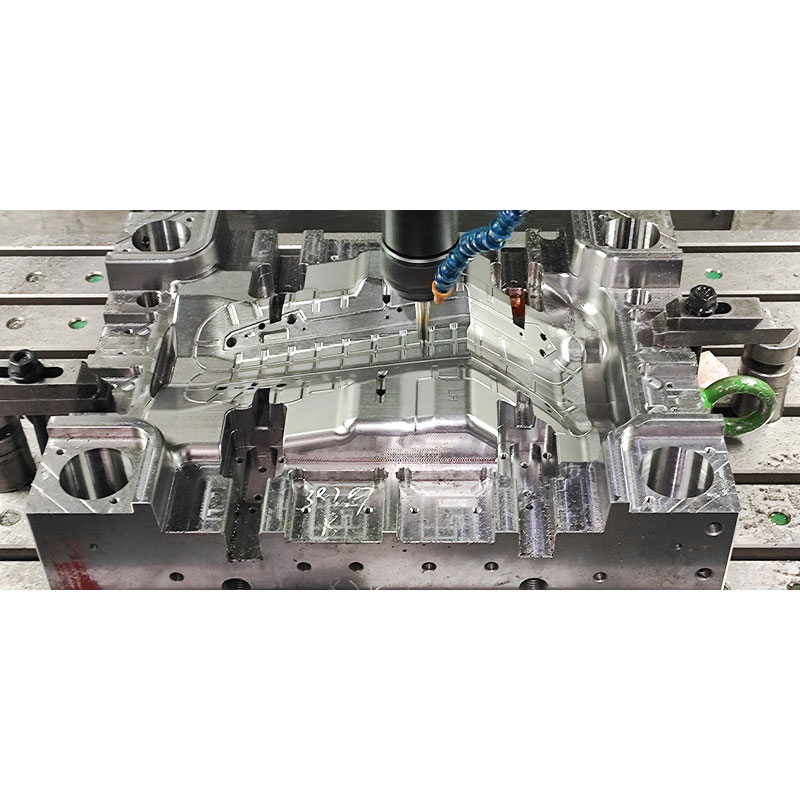
Нестандартный блок пресс-формы
Нестандартный блок пресс-формы разрабатывается как решение для случаев, когда стандартные блоки не могут удовлетворить особые требования заказчика. Он не ограничен типовыми размерами и конфигурациями и может быть изготовлен по индивидуальному заказу в полном соответствии с чертежами изделия, технологическими условиями и параметрами оборудования, предоставленными клиентом, с учётом всех размеров и конструктивных особенностей.
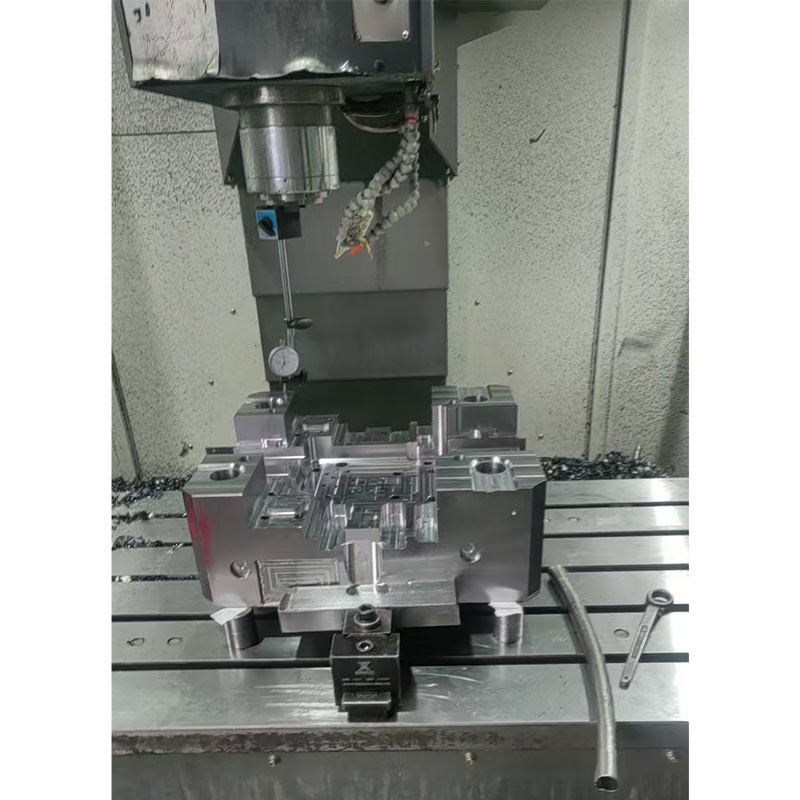
Блок пресс-формы для литья под давлением корпуса RW40
Блок пресс-формы для литья под давлением корпуса RW40 отличается тем, что в качестве материала для ключевых компонентов используется сталистый твёрдый сплав RW40. Этот материал представляет собой новое высокоэффективное пресс-формовое сырьё, полученное методом порошковой металлургии, где твёрдой фазой служат карбиды, а связующей – хром-вольфрам-молибденовая инструментальная сталь.
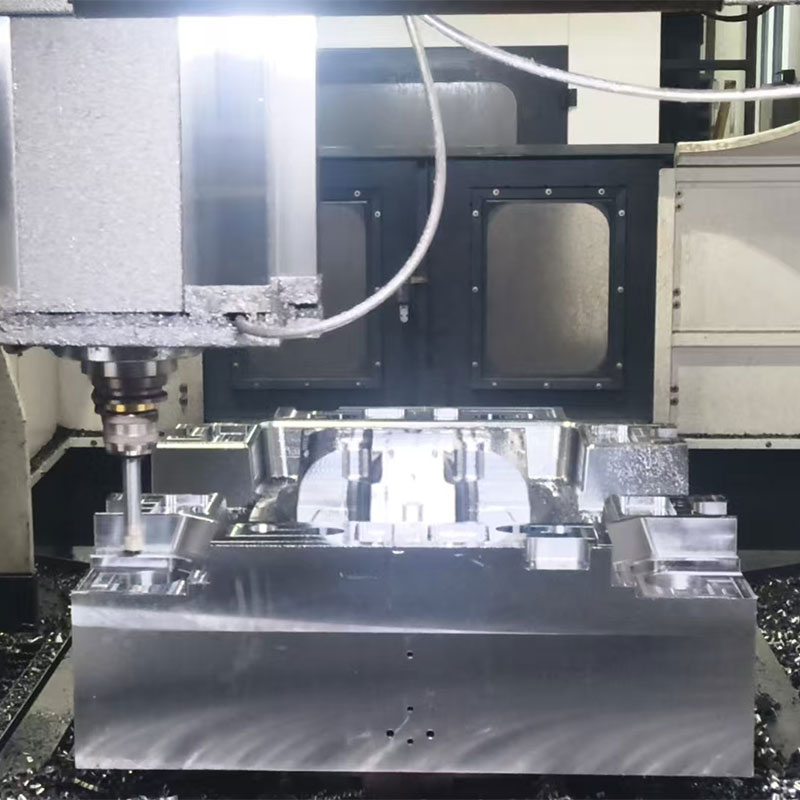
Блок пресс-формы для каркаса верхней облицовочной детали с обтяжкой
Блок пресс-формы для каркаса верхней облицовочной детали с обтяжкой является ключевой технологической оснасткой, специально разработанной для процесса литья под давлением с обтяжкой (низкое давление) автомобильных внутренних деталей, таких как верхние накладки передних стоек А и верхние накладки задних стоек С. Данная оснастка предназначена не только для формования пластикового каркаса, но и для одновременного формования каркаса с поверхностным обивочным материалом в одном комплекте пресс-формы.
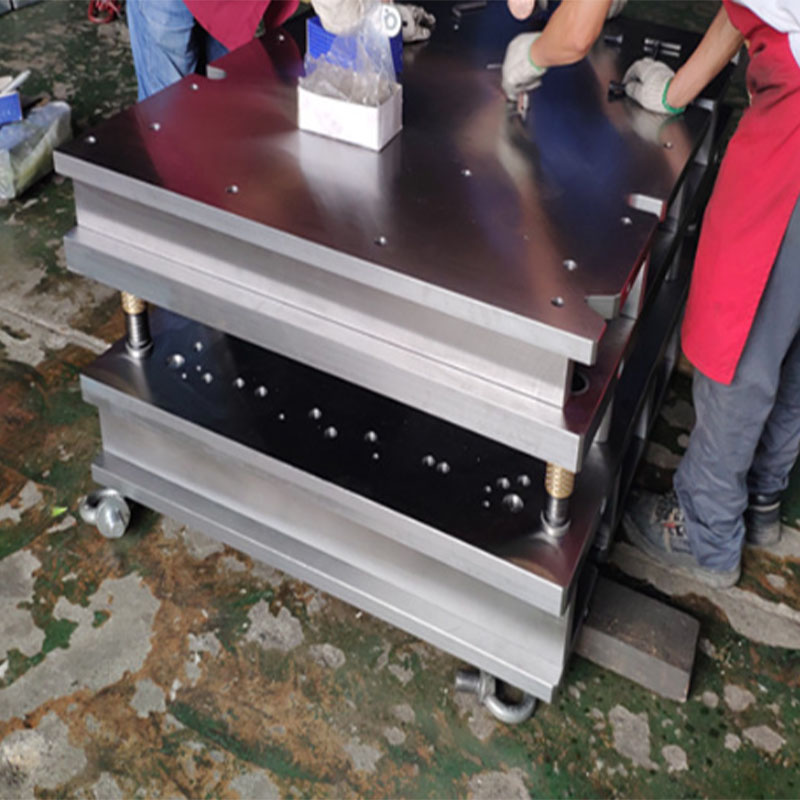
Блок штампа
Блок штамповочной оснастки является базовым элементом штамповой оснастки, который первым был стандартизирован и унифицирован. Он состоит в основном из верхней плиты, нижней плиты, направляющих колонок, направляющих втулок и крепёжных деталей, изготавливается из обычной углеродистой или низколегированной стали, проходит общую закалку и отпуск после черновой обработки. Основными преимуществами являются простота конструкции, невысокая стоимость и удобство быстрой переналадки.
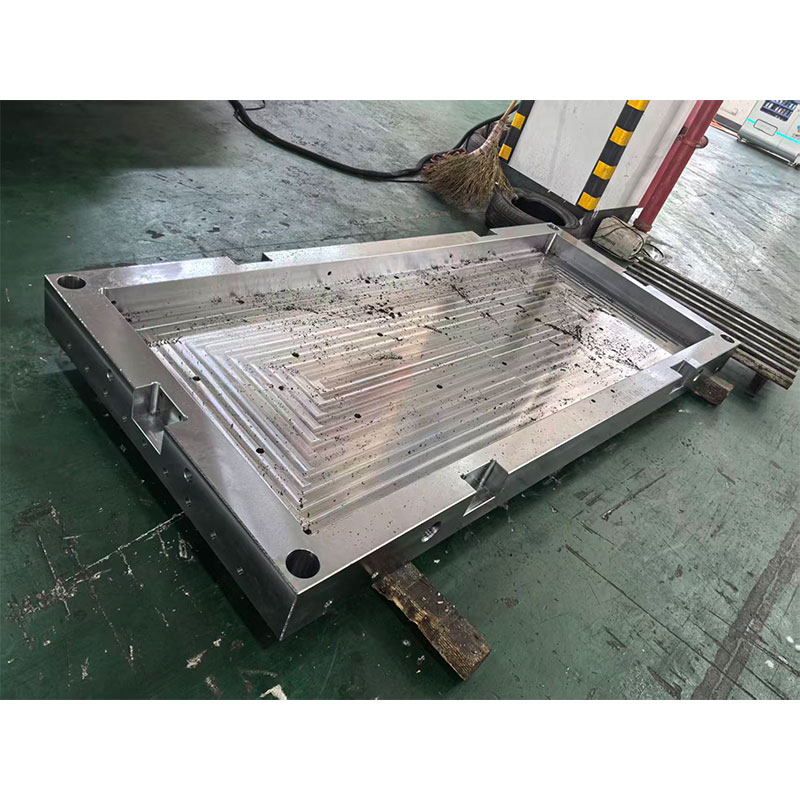
Блок пресс-формы для крупногабаритных корпусных изделий с интегрированной защитной крышкой
Блок пресс-формы для крупногабаритных корпусных изделий с интегрированной защитной крышкой является ключевой технологической оснасткой, специально предназначенной для литья под давлением таких изделий, и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и различных функциональных механизмов пресс-формы.
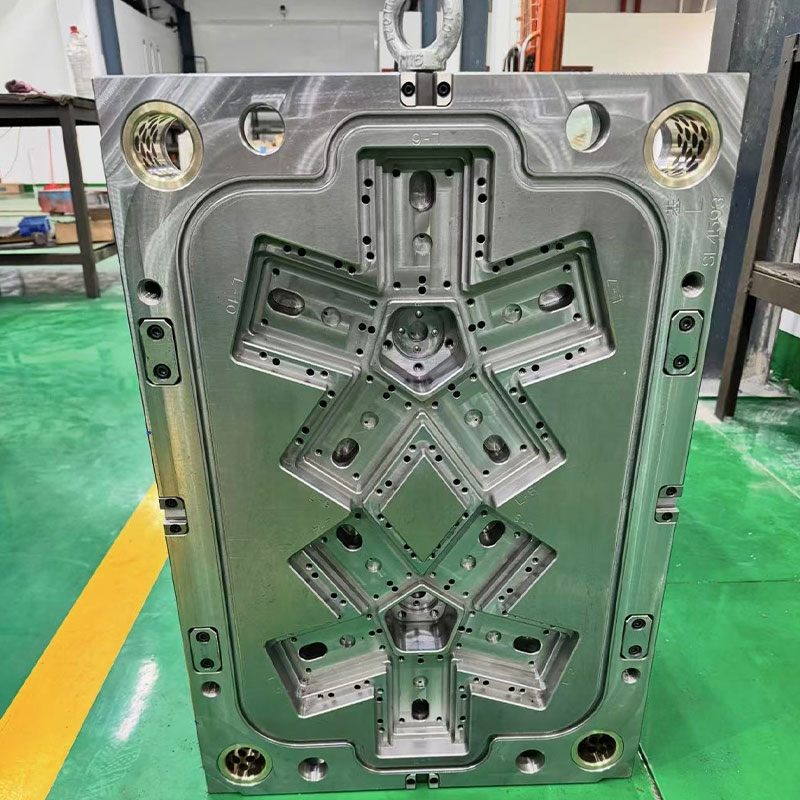
Блок пресс-формы для крупногабаритного корпуса кондиционера
Блок пресс-формы для крупногабаритного корпуса кондиционера является основным несущим блоком, обычно выполняется по рамной конструкции двутаврового типа, обеспечивая устойчивую основу всей пресс-формы.


