Продукция
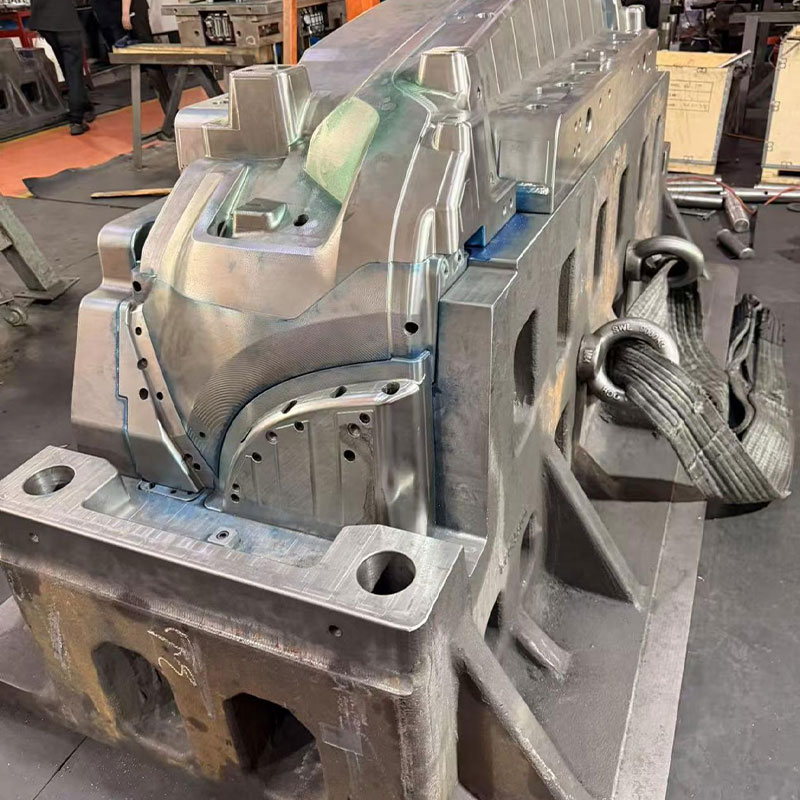
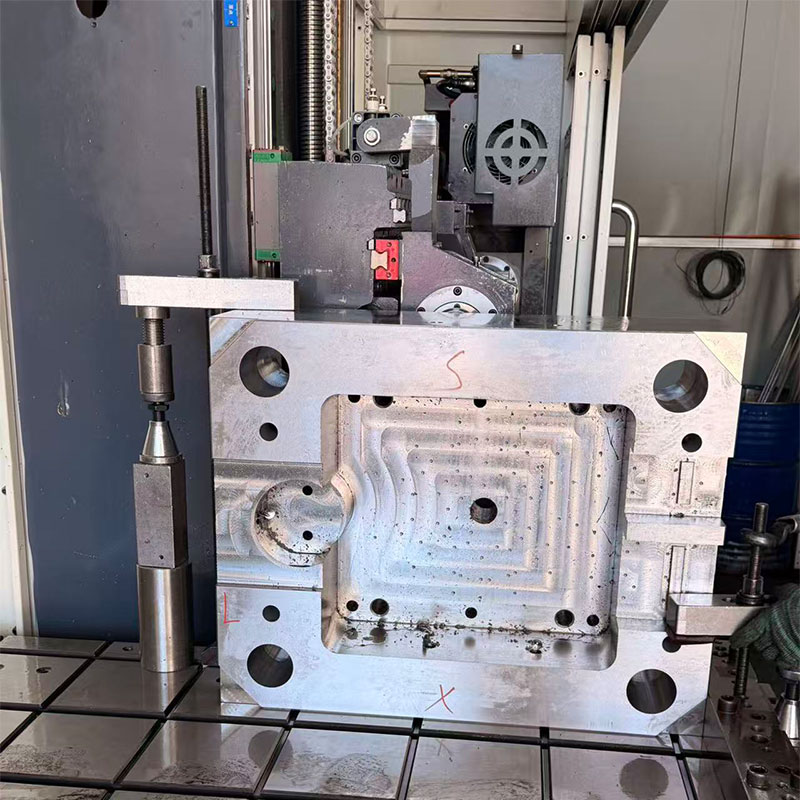
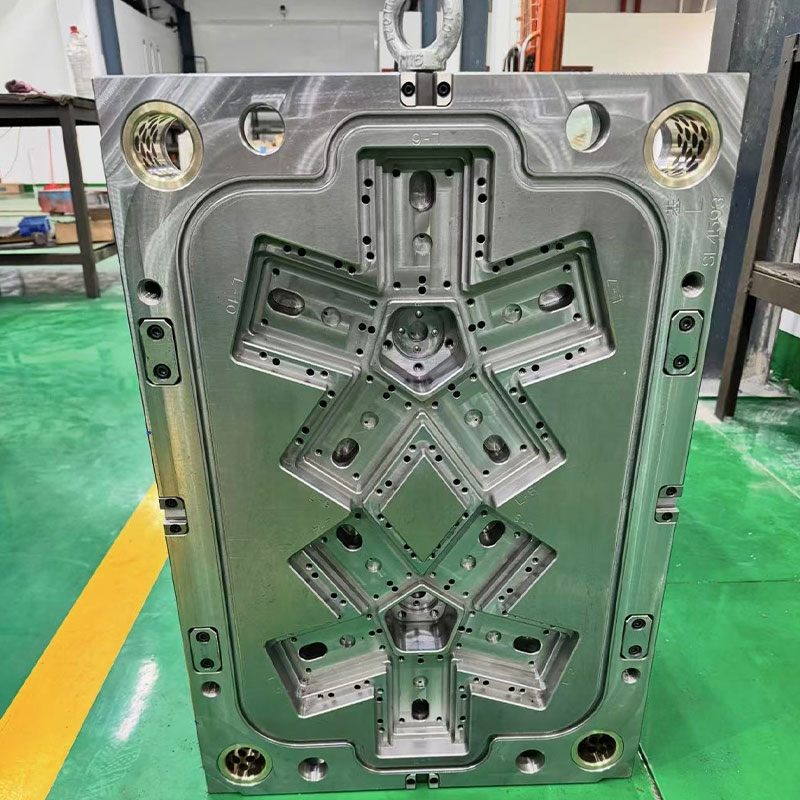
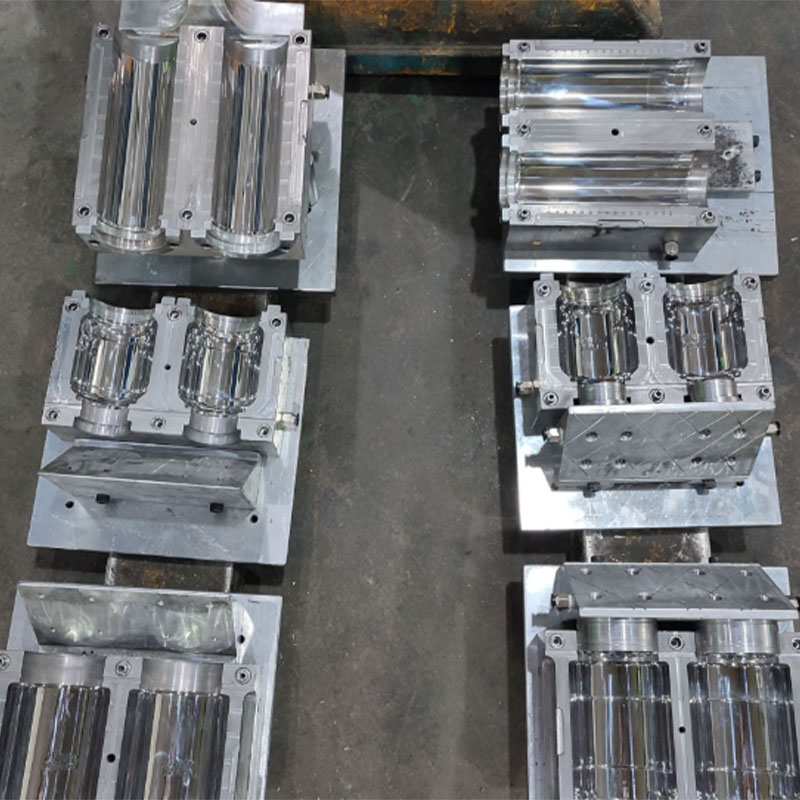
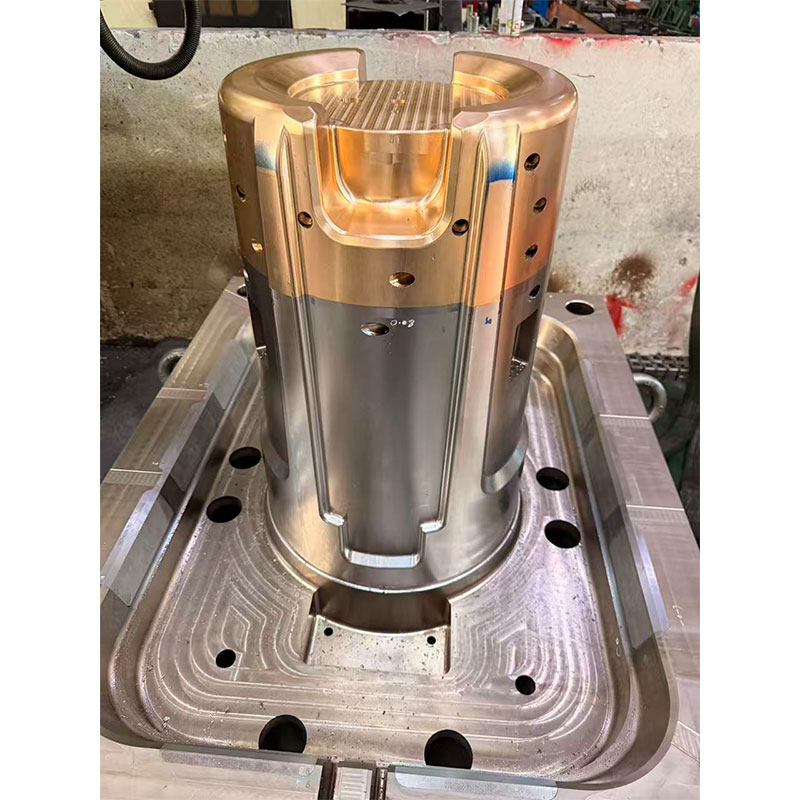
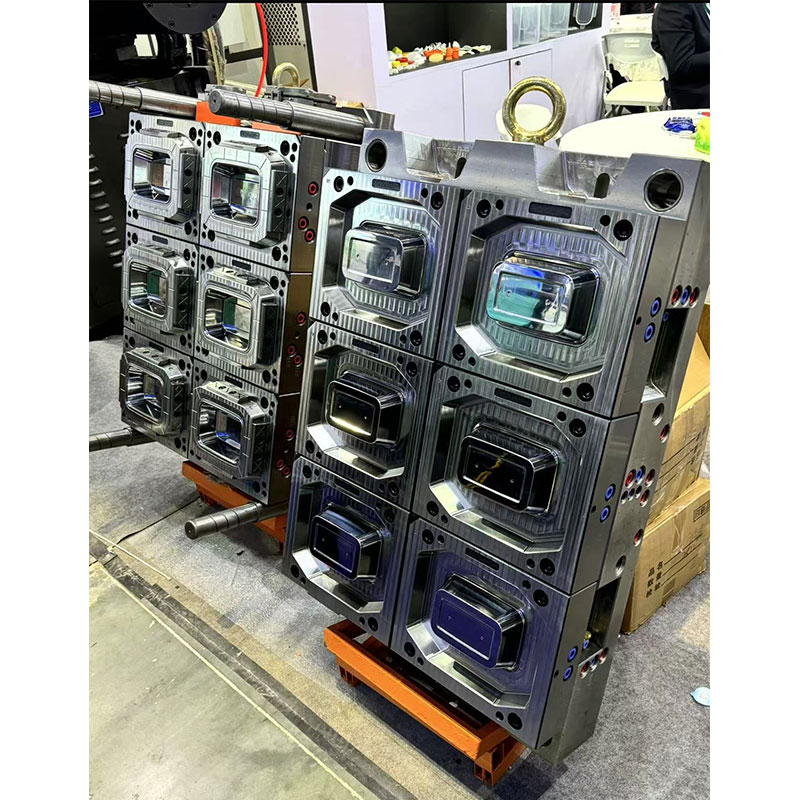
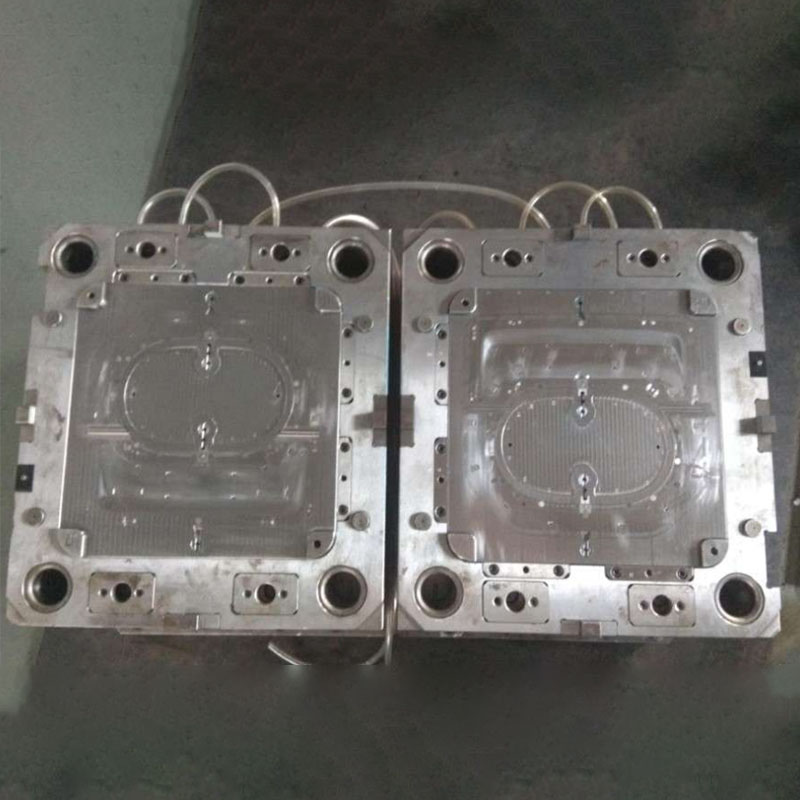
Блок пресс-формы для нижней крышки блока управления кузовом (BCM)
Блок пресс-формы для нижней крышки блока управления кузовом (BCM) является ключевой технологической оснасткой, специально предназначенной для литья под давлением данной детали, и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и различных функциональных механизмов пресс-формы.
Описание
маркер
Описание продукта
Трёхплитный блок пресс-формы представляет собой конструкцию, в которой к традиционной двухплитной основе добавлена дополнительная плита съёма (средняя плита), образуя три части: неподвижную плиту, плиту съёма и подвижную плиту. Ключевой особенностью является использование точечного литника для впрыска; при раскрытии пресс-формы с помощью ограничительных тяг или цепей обеспечивается автоматическое отделение литника от изделия, при этом след от литника минимален и практически не требует последующей доработки. Направляющая система трёхплитного блока более сложна и предъявляет повышенные требования к длине направляющих колонок и точности их сопряжения, что гарантирует плавность хода и воспроизводимость позиционирования плиты съёма при циклах открытия и закрытия. Кроме того, в таких конструкциях часто используются пружины или газовые пружины для вспомогательного выталкивания, обеспечивая надёжность работы.
Блок пресс-формы для нижней крышки блока управления кузовом (BCM) является ключевой технологической оснасткой, специально предназначенной для литья под давлением данной детали, и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и различных функциональных механизмов пресс-формы. BCM-модуль представляет собой центральный элемент электронной системы управления автомобилем, отвечающий за сбор сигналов от органов управления и выдачу команд на исполнительные устройства, такие как центральный замок, электростеклоподъёмники, фары, стеклоочистители и т.п., поэтому его корпус предъявляет чрезвычайно высокие требования к точности и надёжности.
По конструктивным особенностям внутренняя часть нижней крышки BCM-модуля обычно снабжается рёбрами жёсткости для повышения общей прочности корпуса и уменьшения деформации при перепадах температур, вибрациях и ударных нагрузках, поэтому блок должен изготавливаться из высококачественной инструментальной стали с высокожёсткой рамной конструкцией, обеспечивающей размерную стабильность в процессе точного литья под давлением. Блок оснащается прецизионной направляющей системой, гарантирующей повторяемость позиционирования при открытии и закрытии подвижной и неподвижной половин. Поскольку нижняя крышка часто имеет сложные элементы, такие как монтажные стойки для печатных плат, защёлки, вырезы под разъёмы и т.п., в блоке необходимо предусмотреть место для установки механизмов бокового выталкивания и системы выталкивания для формования и извлечения этих точных конструкций. Кроме того, внутри блока прокладываются рациональные охлаждающие каналы, обеспечивающие равномерное охлаждение детали и уменьшение коробления.
связаться с нами
Сопутствующие популярные продукты
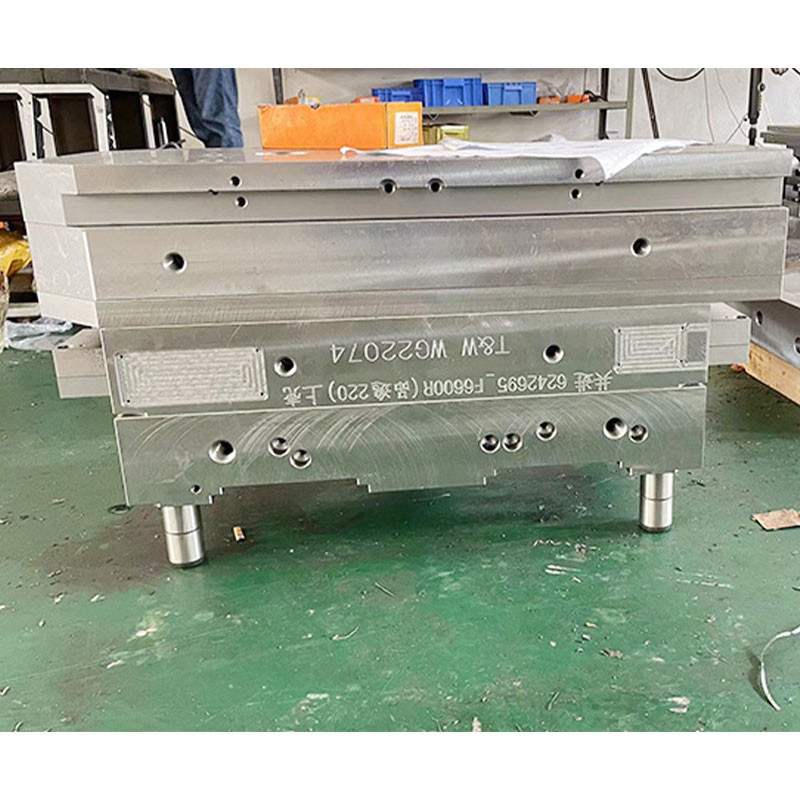
Блок штампа
Блок штамповочной оснастки является базовым несущим блоком штампа и обычно состоит из верхней плиты, нижней плиты, направляющих колонок, направляющих втулок и подкладных плит. В качестве материала используется высокопрочная легированная сталь (например, S50C или Cr12MoV), проходящая термообработку (закалку и отпуск) для снятия внутренних напряжений, что гарантирует отсутствие деформаций при длительной эксплуатации.
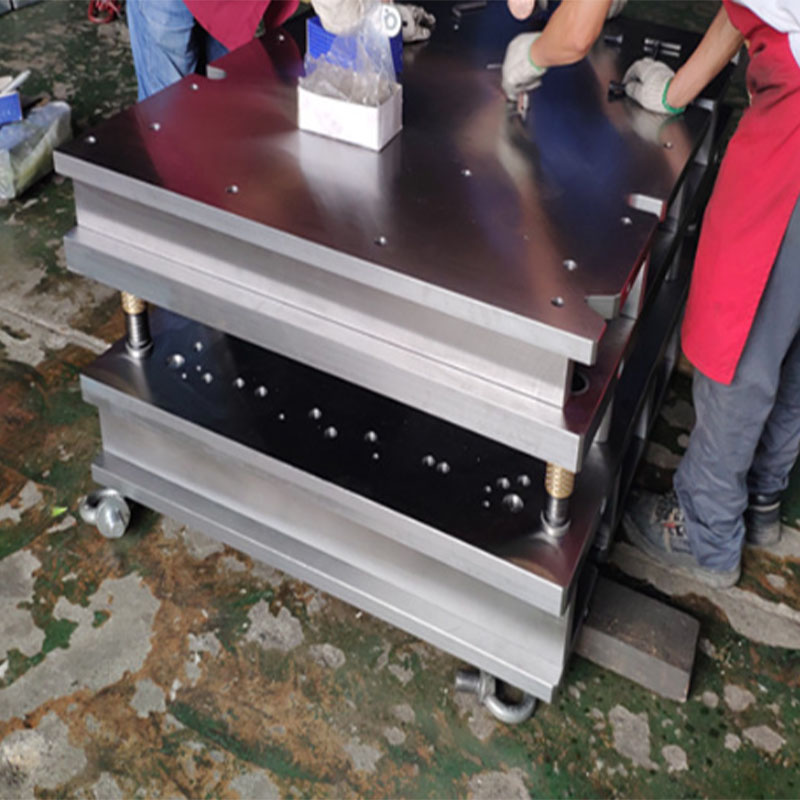
Блок штампа
Блок штамповочной оснастки является базовым элементом штамповой оснастки, который первым был стандартизирован и унифицирован. Он состоит в основном из верхней плиты, нижней плиты, направляющих колонок, направляющих втулок и крепёжных деталей, изготавливается из обычной углеродистой или низколегированной стали, проходит общую закалку и отпуск после черновой обработки. Основными преимуществами являются простота конструкции, невысокая стоимость и удобство быстрой переналадки.
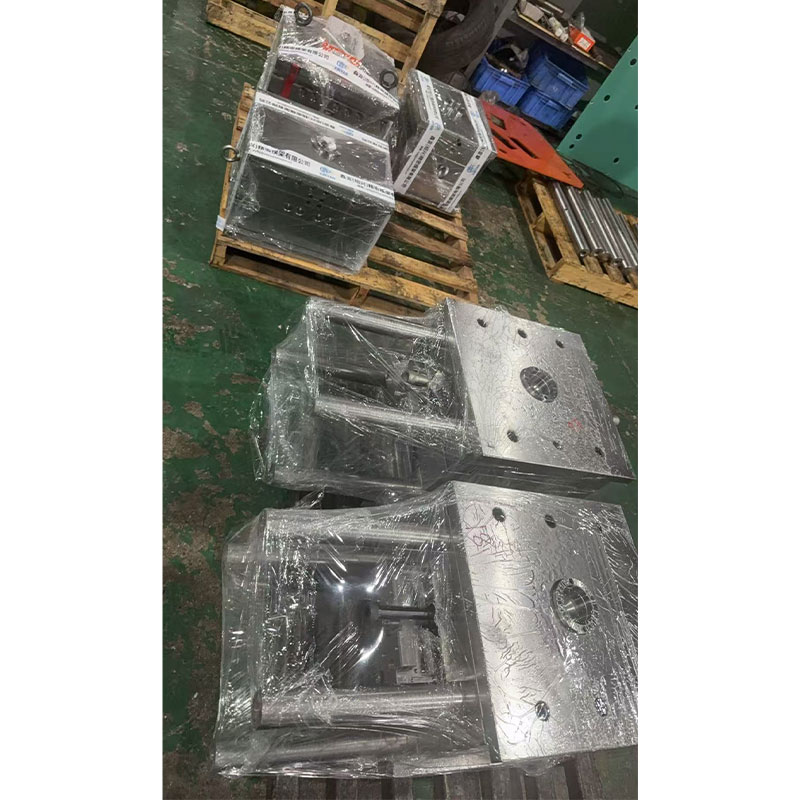
Блок пресс-формы для зубчатой втулки вала передней щётки
Блок пресс-формы для зубчатой втулки вала передней щётки является ключевой технологической оснасткой, специально предназначенной для литья под давлением зубчатой втулки (ротационной втулки с зубчатым венцом) в составе передней щётки, и обеспечивает точную опору, направление и передачу движения для основных формообразующих узлов пресс-формы.
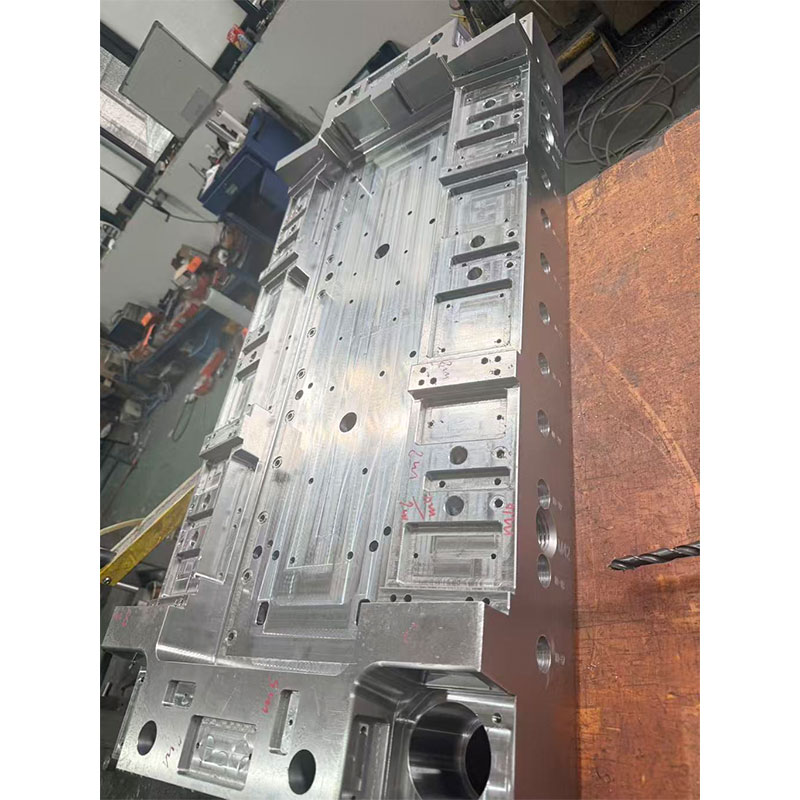
Блок пресс-формы GBISI0FIX5-01C
Блок пресс-формы GBISI0FIX5-01C представляет собой специализированный блок, предназначенный для производства компонентов системы крепления детских автомобильных кресел ISOFIX. Система ISOFIX использует жёсткое соединение через два неподвижных анкерных крепления на автомобильном сиденье и ответные замки на детском кресле, заменяя традиционное крепление ремнями безопасности, что значительно снижает риск неправильной установки и повышает ударопрочность.
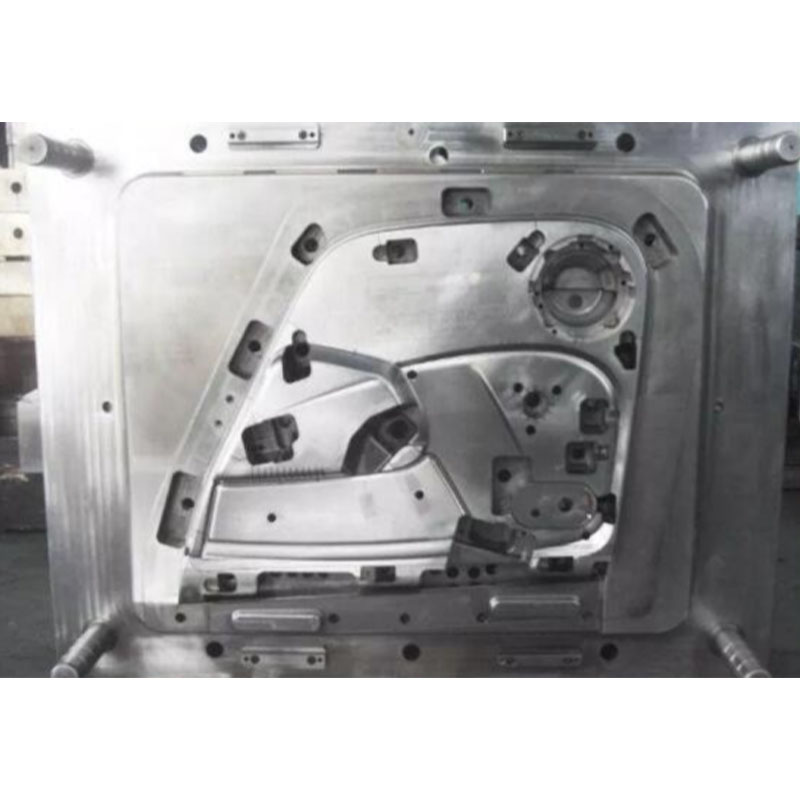
Блок пресс-формы для верхней крышки корпуса автомобиля
Блок пресс-формы для верхней крышки корпуса автомобиля является ключевой технологической оснасткой, специально предназначенной для литья под давлением различных верхних крышек корпусов автомобилей (например, крышек аккумуляторных отсеков, крышек контрольных блоков, крышек багажников и т.п.), и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и различных функциональных механизмов пресс-формы.
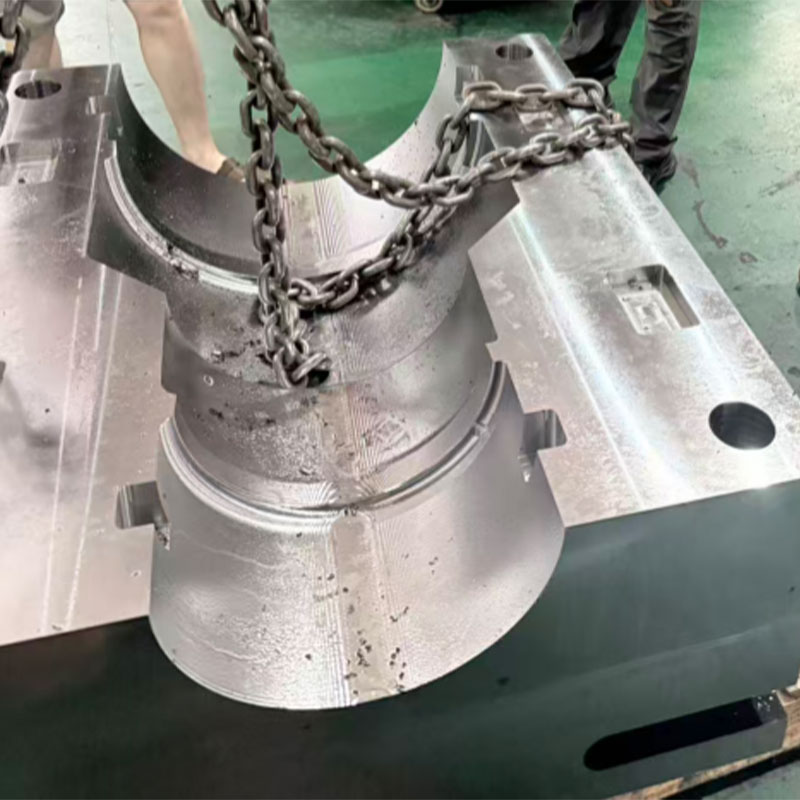
Блок пресс-формы для литья под давлением труб
Блок пресс-формы для литья под давлением трубчатых металлических изделий (например, круглых и квадратных труб, тройников, а также различных корпусов клапанов) представляет собой специализированную оснастку, являющуюся «скелетом» всей литьевой пресс-формы и обеспечивающую точную опору, направление и позиционирование для основных формообразующих узлов.
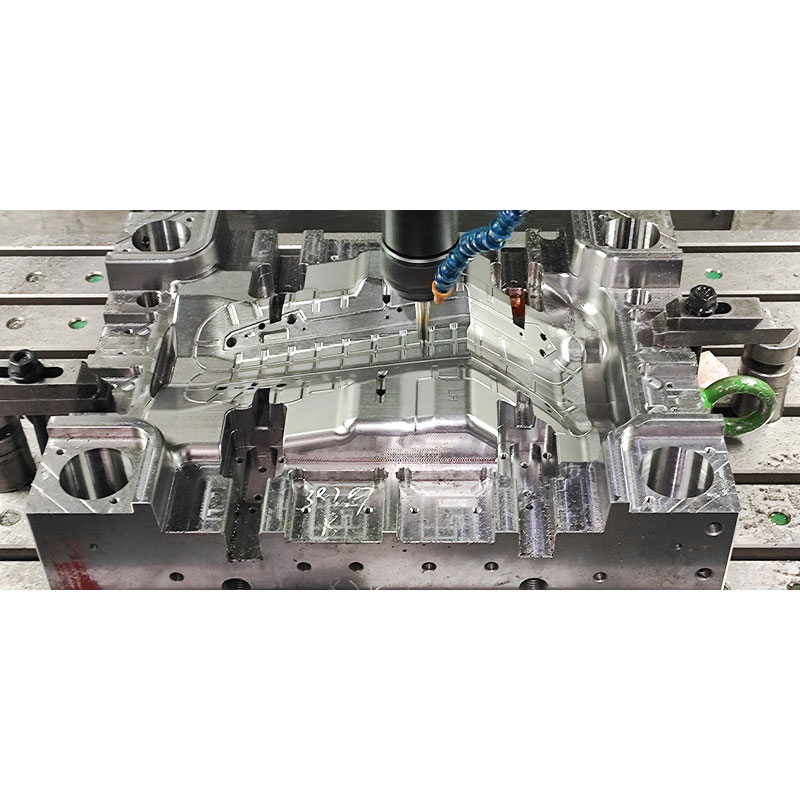
Нестандартный блок пресс-формы
Нестандартный блок пресс-формы разрабатывается как решение для случаев, когда стандартные блоки не могут удовлетворить особые требования заказчика. Он не ограничен типовыми размерами и конфигурациями и может быть изготовлен по индивидуальному заказу в полном соответствии с чертежами изделия, технологическими условиями и параметрами оборудования, предоставленными клиентом, с учётом всех размеров и конструктивных особенностей.
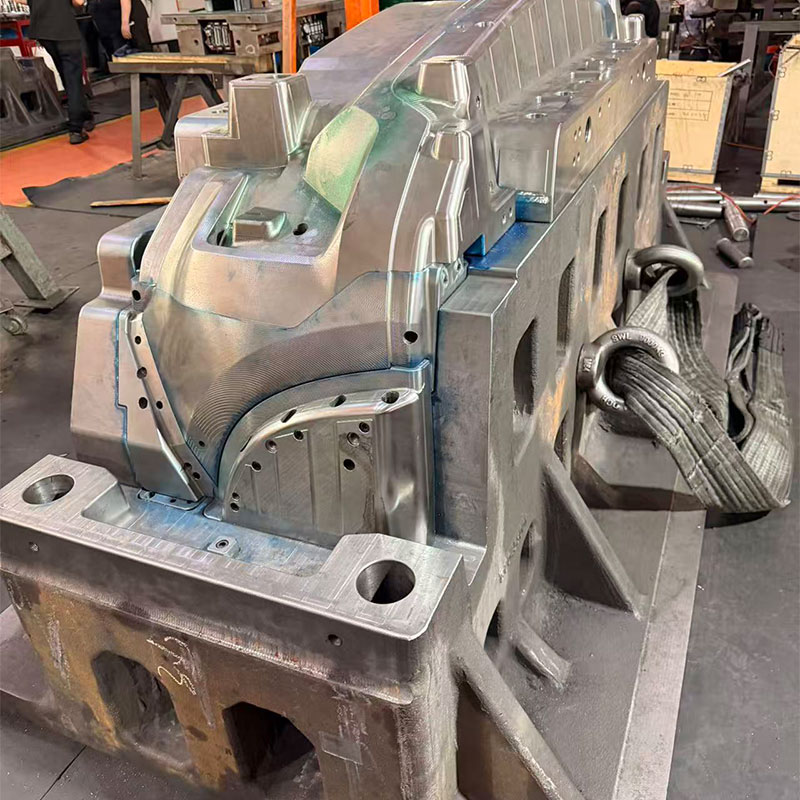
Блок пресс-формы для переднего бампера автомобиля
Охватывает стандартные блоки пресс-форм с большим литниковым отверстием, с малым литниковым отверстием, упрощённые с малым литниковым отверстием, а также различные нестандартные блоки пресс-форм.
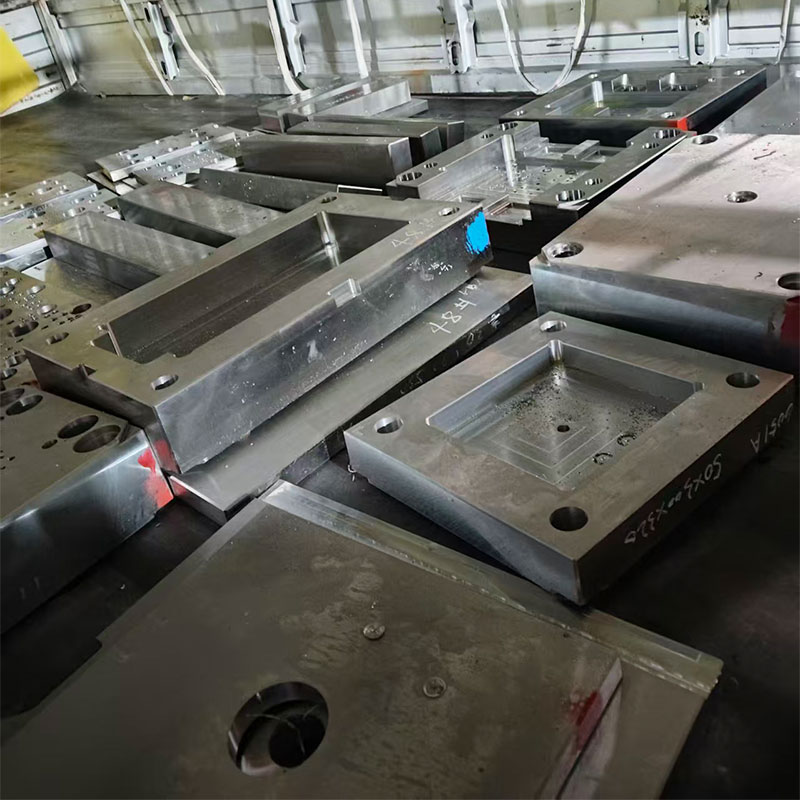
Блок пресс-формы для защитных крышек
Блок пресс-формы для защитных крышек представляет собой ключевую базовую конструкцию, специально предназначенную для литья под давлением или литья под давлением металлов различных защитных крышек (например, пылезащитных крышек для разъёмов электронных устройств, защитных крышек датчиков, крышек предохранительных клапанов и т.п.), обеспечивающую точную опору, направление и позиционирование для основных формообразующих узлов пресс-формы.
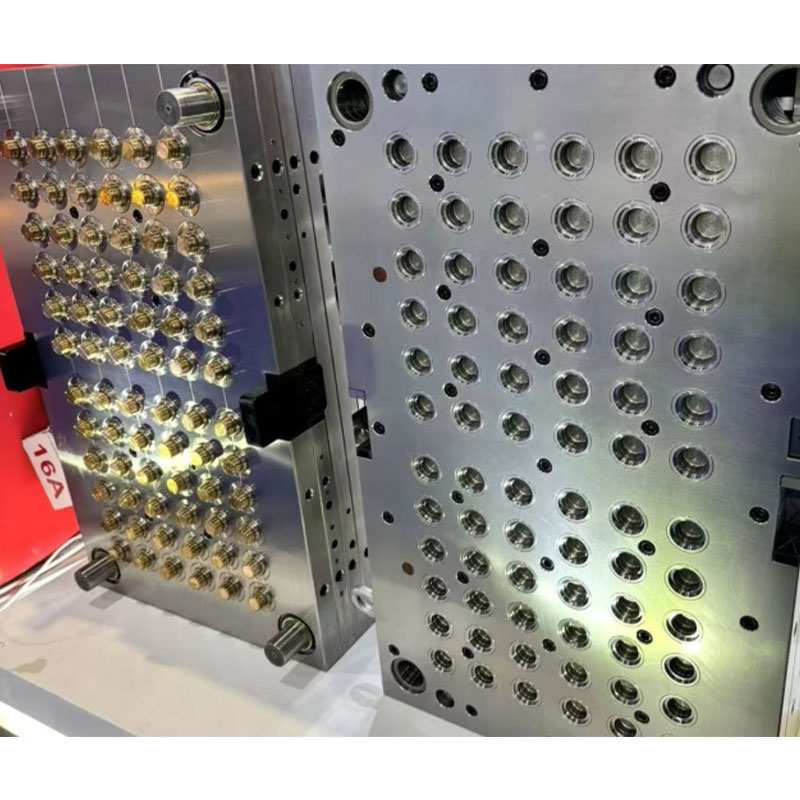
Блок пресс-формы для наконечников для дозатора
Блок пресс-формы для наконечников для дозатора является ключевым несущим элементом, специально предназначенным для литья под давлением наконечников (также называемых пипеточными наконечниками), и обеспечивает точную установочную базу и направляющую для пуансона, матрицы и системы выталкивания пресс-формы.
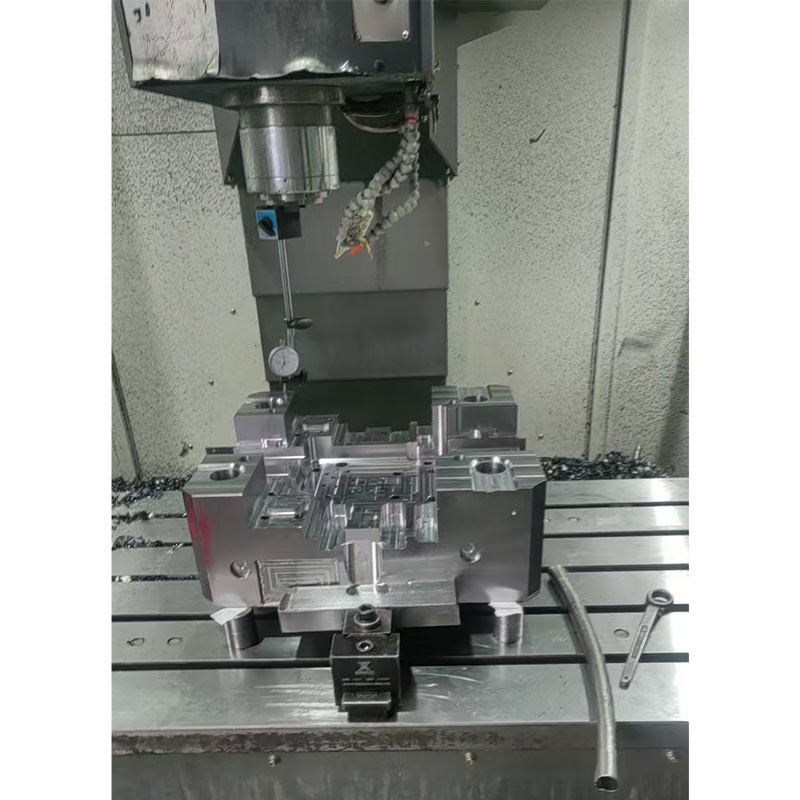
Блок пресс-формы для литья под давлением корпуса RW40
Блок пресс-формы для литья под давлением корпуса RW40 отличается тем, что в качестве материала для ключевых компонентов используется сталистый твёрдый сплав RW40. Этот материал представляет собой новое высокоэффективное пресс-формовое сырьё, полученное методом порошковой металлургии, где твёрдой фазой служат карбиды, а связующей – хром-вольфрам-молибденовая инструментальная сталь.
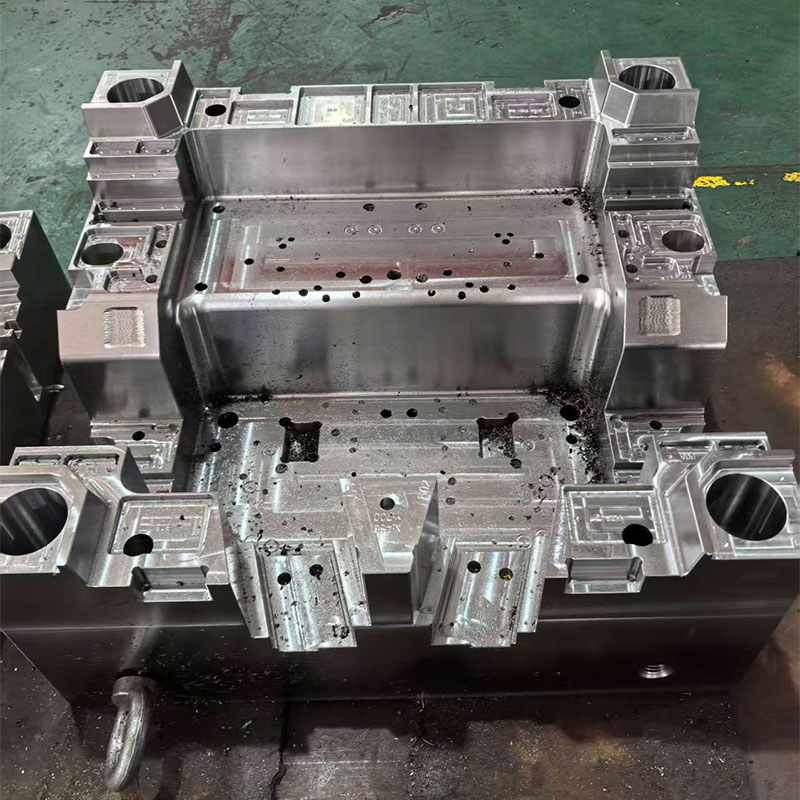
Блок пресс-формы для основного декоративного кольца левой и правой передней комбинированной фары
Блок пресс-формы для основного декоративного кольца левой и правой передней комбинированной фары является ключевой технологической оснасткой, предназначенной для точной поддержки и фиксации литьевой пресс-формы при производстве данных деталей.
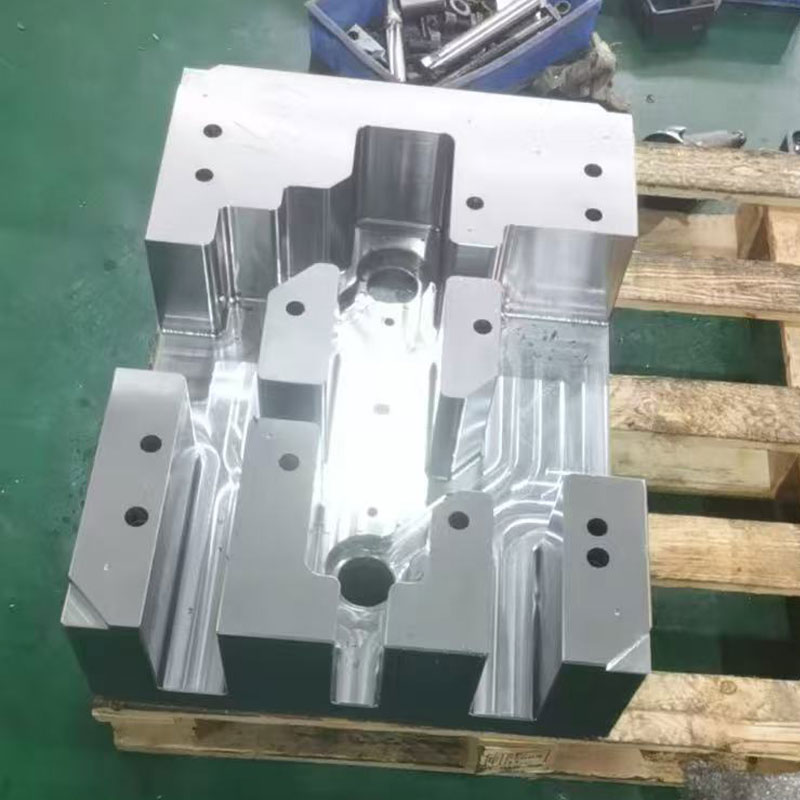
Блок пресс-формы для левой боковой панели центральной консоли автомобиля
Блок пресс-формы для левой боковой панели центральной консоли автомобиля является базовым несущим элементом, специально предназначенным для литья под давлением данной детали, и обеспечивает точную установочную базу и направляющую для пуансона, матрицы, ползунов и системы выталкивания.
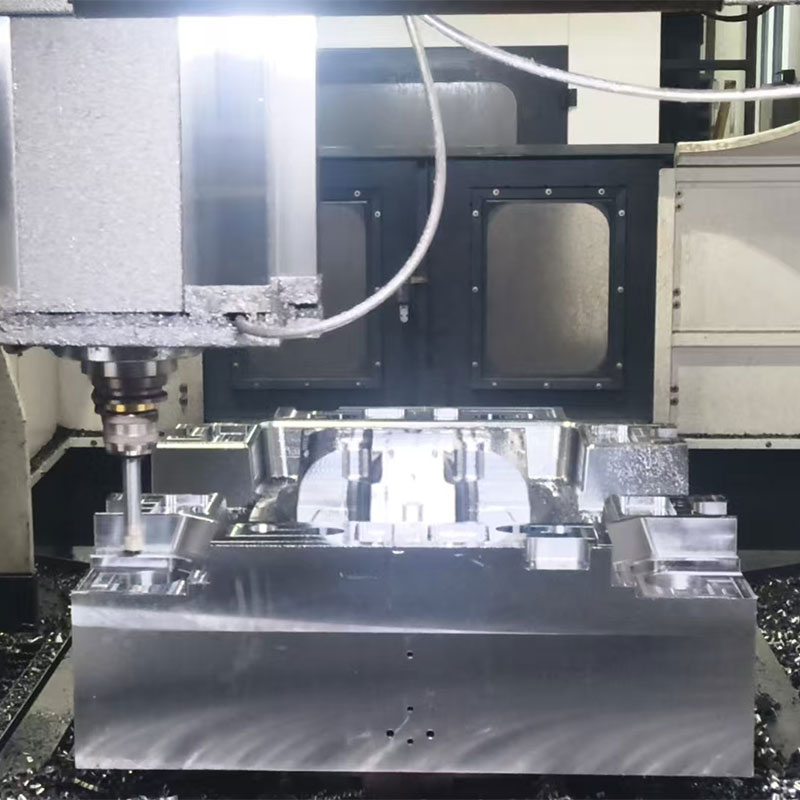
Блок пресс-формы для каркаса верхней облицовочной детали с обтяжкой
Блок пресс-формы для каркаса верхней облицовочной детали с обтяжкой является ключевой технологической оснасткой, специально разработанной для процесса литья под давлением с обтяжкой (низкое давление) автомобильных внутренних деталей, таких как верхние накладки передних стоек А и верхние накладки задних стоек С. Данная оснастка предназначена не только для формования пластикового каркаса, но и для одновременного формования каркаса с поверхностным обивочным материалом в одном комплекте пресс-формы.
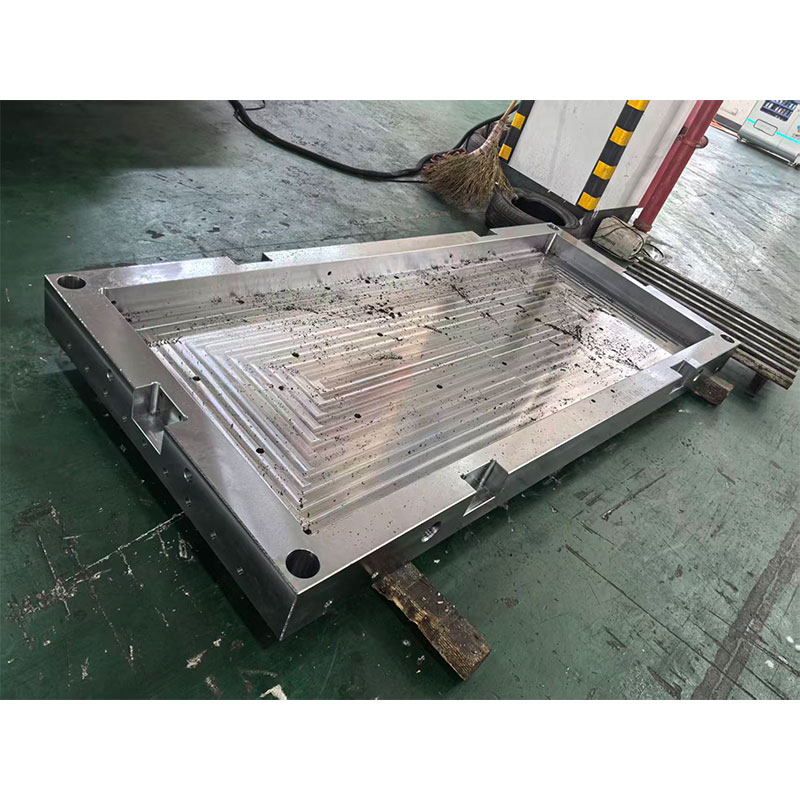
Блок пресс-формы для крупногабаритных корпусных изделий с интегрированной защитной крышкой
Блок пресс-формы для крупногабаритных корпусных изделий с интегрированной защитной крышкой является ключевой технологической оснасткой, специально предназначенной для литья под давлением таких изделий, и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и различных функциональных механизмов пресс-формы.
Блок пресс-формы для двухцветного инструментального ящика из смолы AS (SAN)
Блок пресс-формы для двухцветного инструментального ящика из смолы AS (SAN) специально разработан для литья под давлением инструментальных ящиков с эффектом контрастных цветов и обеспечивает точную опору, направление и позиционирование пуансона, матрицы и механизмов многоцветного формования.


